机械表配件
齿形精密铣削工艺解析,如何通过控制啮合间隙实现高精度定制件
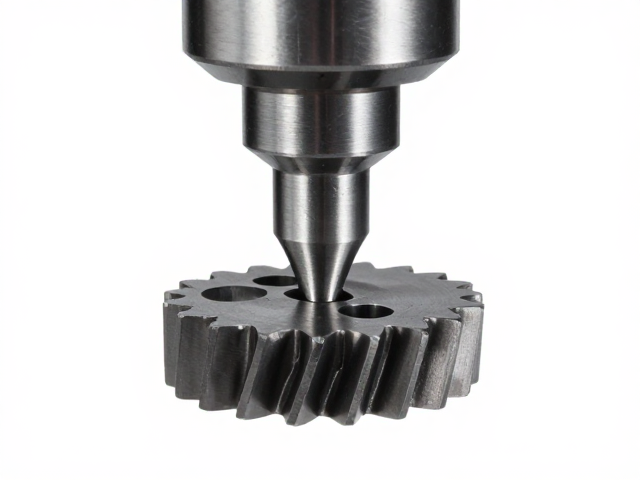
摘要
齿形精密铣削的核心机理与误差来源 齿形精密铣削并非简单的材料去除过程,而是基于渐开线或摆线等理论齿廓与铣刀盘几何形状的精确映射。在高精度定制场景中,刀具中心与工件分度圆的相对位置决定了最终齿形的基准精度。任何微小的偏移都会直接转化为齿厚误差或齿距累积误差,进而影响传动系统的平稳性。现代数控铣削系统通过高刚性主轴与微米级进给轴,试图消除机械间隙带来的非线性影响,但物理世界的摩擦力、热变形以及刀具磨
齿形精密铣削的核心机理与误差来源
齿形精密铣削并非简单的材料去除过程,而是基于渐开线或摆线等理论齿廓与铣刀盘几何形状的精确映射。在高精度定制场景中,刀具中心与工件分度圆的相对位置决定了最终齿形的基准精度。任何微小的偏移都会直接转化为齿厚误差或齿距累积误差,进而影响传动系统的平稳性。现代数控铣削系统通过高刚性主轴与微米级进给轴,试图消除机械间隙带来的非线性影响,但物理世界的摩擦力、热变形以及刀具磨损依然是无法完全忽略的变量。
误差的来源具有多源性特征,既包含由机床几何精度导致的系统性偏差,也涉及由切削力变化引起的弹性变形。当铣削深齿槽或大模数齿轮时,径向切削力会导致刀具产生让刀现象,使得实际切深小于设定值,造成齿根圆直径偏大。与此同时,切削过程中产生的热量会改变刀具和工件的微观尺寸,尤其在连续高速铣削工况下,热伸长可能达到数十微米,若缺乏严密的热补偿机制,这种动态误差将直接破坏齿形的理论一致性。
啮合间隙控制的理论基础与工程意义
啮合间隙,即侧隙,是指一对啮合齿轮在固定中心距下,非工作齿面之间预留的空间。在精密传动系统中,侧隙的存在是为了容纳润滑油膜、补偿热膨胀以及避免因制造误差导致的卡死现象。然而,过大的侧隙会导致回程空转、冲击载荷增加以及传动定位精度的下降。因此,在高精度定制件的生产中,控制侧隙并非追求零间隙,而是将间隙值严格锁定在目标公差范围内,以实现动态平衡。
从几何角度来看,侧隙的大小直接取决于实际齿厚与理论齿厚的差值。通过精密铣削改变齿厚,是调节侧隙最直接且有效的手段。在单侧齿面铣削或双侧对称铣削过程中,铣削余量的分配决定了最终齿厚的分布状态。若需获得较小的侧隙以提升定位刚性,则需严格控制铣削深度,确保齿厚略小于理论值但处于公差带下限附近;反之,若工况存在较大温升或润滑需求,则需适当增加铣削余量,预留足够的空间以维持运动的连续性。
基于铣削参数的间隙调控策略
实现高精度的侧隙控制,核心在于对铣削参数的精细化设定与动态调整。刀具直径的选择需与齿廓曲率半径相匹配,避免过切或欠切现象。在粗加工阶段,采用较大的切深和进给速度以快速去除余量,但在精加工阶段,必须降低进给速率并减小切深,以减少切削力和振动对齿面成形精度的干扰。此外,刀具的刃口状态会直接影响接触区域的微观几何形状,锋利的刃口有助于获得更清晰的齿面,减少因刃口钝化导致的材料挤压和尺寸漂移。
数控系统中的插补算法与伺服响应速度决定了刀具轨迹的跟随精度。在加工复杂齿形时,需优化刀具路径规划,确保在齿顶、齿根及齿面过渡区域的加减速平滑,避免惯性误差导致的轮廓失真。同时,建立严密的在线测量反馈机制,通过千分表或激光扫描实时监测铣削后的齿厚变化,并将数据反馈至控制系统进行刀具补偿。这种闭环控制策略能够有效抵消刀具磨损和机床热漂移带来的影响,确保每一批次定制件的侧隙一致性。
高精度定制件的检测与验证体系
齿形精密铣削的质量验证依赖于严密的检测流程,其中齿厚测量是评估侧隙控制效果的关键环节。使用公法线千分尺或齿厚卡尺进行静态测量,可直观反映齿厚的实际尺寸。对于更高精度的要求,需借助齿轮测量中心进行全要素检测,获取齿廓偏差、齿距偏差及螺旋线偏差等综合数据。这些数据不仅用于判断零件是否合格,更能反向指导铣削工艺参数的优化,形成“加工-检测-反馈”的完整闭环。
在实际工程应用中,装配后的动态测试是验证侧隙控制效果的最终标准。通过回差测试或扭矩-转角测试,评估齿轮在正向和反向旋转过程中的空程量。若测试结果偏离设计预期,需结合铣削过程中的切削力数据和刀具磨损记录进行分析,排查是否因刀具振动或夹持不稳导致齿形微观不平,进而影响宏观侧隙的表现。只有通过严密的静态尺寸控制与动态性能验证相结合,才能真正实现高精度定制件的稳定交付。