机械表配件
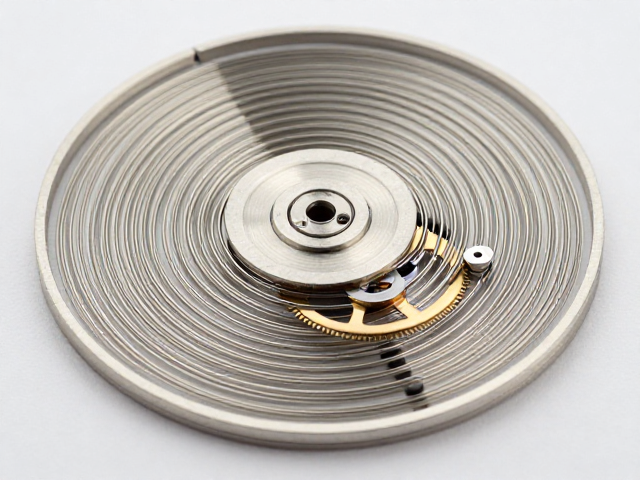
细金属丝缠绕工艺,高加工精度打造精密摆轮振荡系统
摘要
精密摆轮振荡系统的核心架构与功能解析 精密摆轮振荡系统是机械腕表计时精度的基石,其核心在于通过高精度的机械结构将等时性振动转化为稳定的时间频率。该系统主要由摆轮、游丝、快慢针以及微调机构组成,各部件需在微米级别实现完美配合,以抵抗重力、位置变化及温度波动带来的干扰。摆轮的惯性矩决定了振荡的频率,而游丝的弹性系数则影响着系统的恢复力,二者共同作用形成简谐运动。在现代制表工艺中,为了提升等时性,设计
精密摆轮振荡系统的核心架构与功能解析
精密摆轮振荡系统是机械腕表计时精度的基石,其核心在于通过高精度的机械结构将等时性振动转化为稳定的时间频率。该系统主要由摆轮、游丝、快慢针以及微调机构组成,各部件需在微米级别实现完美配合,以抵抗重力、位置变化及温度波动带来的干扰。摆轮的惯性矩决定了振荡的频率,而游丝的弹性系数则影响着系统的恢复力,二者共同作用形成简谐运动。在现代制表工艺中,为了提升等时性,设计师常采用不对称摆轮设计或双游丝结构,以抵消摆轮在运动过程中因受力不均产生的偏斜,确保每一次摆动都能精准回归中心位置。
为了确保振荡频率的绝对稳定,系统内部必须消除摩擦干扰并保持极佳的热稳定性。传统钢材游丝易受磁场干扰且温度敏感性较高,因此高端制表业广泛采用硅材质或经过特殊合金处理的游丝,这些材料具有低磁导率、耐腐蚀且受温度影响极小的特性。摆轮辐条与轮缘的连接处需经过严密的应力释放处理,防止因装配应力导致的频率漂移。此外,系统还配备了精密的调校机构,通过微调摆轮上的偏心螺丝或快慢针,对振荡周期进行细微修正,这种修正通常以每秒几毫秒的精度进行,以满足天文台级认证对走时精度的严苛要求。
细金属丝缠绕工艺的技术原理与执行标准
细金属丝缠绕工艺是制造高精度游丝的关键步骤,其核心在于将直径仅为十几至几十微米的金属丝通过自动化或高技能人工操作,形成具有完美等距螺旋结构的线圈。这一过程对张力控制要求极高,任何微小的张力波动都会导致游丝圈间距不均,进而破坏等时性。在实际生产中,通常使用高精度数控缠绕机,配合激光测距与张力反馈系统,实时监测金属丝的形变与位置。金属丝需经过退火、抛光及表面钝化处理,以消除内应力并提高抗腐蚀能力,确保其在长期振荡中保持几何形状的稳定性。
工艺执行的标准遵循严格的公差控制,游丝的外径、内径、圈数及螺距均需符合设计规范,公差范围通常控制在微米级别。例如,对于高频振荡系统,游丝的螺距一致性误差不得超过0.5微米,否则会导致振动模式失真,影响计时精度。缠绕过程中还需注意金属丝的取向,确保晶格结构在螺旋形态下保持均匀,避免因加工硬化导致的弹性系数变化。此外,缠绕后的游丝需经过定型处理,使其在受到外力干扰后能迅速恢复原始形态,这一过程涉及高温回火与冷作硬化的精确平衡,是决定游丝长期稳定性的关键环节。
高加工精度在摆轮制造中的体现与应用
摆轮作为振荡系统的惯性元件,其加工精度直接决定了系统的抗冲击能力与频率稳定性。现代摆轮制造多采用五轴联动数控机床进行整体铣削或车削,确保轮缘、辐条与轴颈的几何中心高度一致。轮缘的厚度均匀性至关重要,任何局部厚度差异都会改变惯性矩分布,导致重力误差。在加工过程中,激光干涉仪被用于检测轮缘的圆度与平面度,确保其偏差控制在极小范围内。同时,摆轮上的调校螺丝孔位需通过精密钻孔与攻丝工艺完成,螺丝与孔位的配合间隙需经过严格计算,以消除因间隙导致的摩擦损耗与频率不稳定。
为了提高摆轮的等时性,部分高端工艺采用浮动式轮缘设计,即轮缘与辐条之间设置弹性连接结构,允许轮缘在受到冲击时产生微小形变以吸收能量,随后迅速复位。这种设计对加工精度提出了更高要求,弹性连接部位的厚度与强度需经过严密的有限元分析计算,并通过微细加工技术实现。此外,摆轮轴颈的抛光精度需达到镜面级别,以减少轴尖与宝石轴承之间的摩擦系数。轴颈的圆柱度误差通常要求小于0.1微米,以确保摆轮在高速振荡中保持平稳,避免因轴颈跳动导致的频率波动。
精密组装与最终调校的流程规范
精密摆轮振荡系统的组装需在无尘室环境中进行,以避免微小灰尘颗粒干扰游丝运动或嵌入轴承缝隙。组装过程中,游丝需通过微爪夹持后,依次穿过摆轮中心轴、快慢针支架及固定夹,每一步操作均需使用防静电工具,防止静电吸附灰尘或损伤游丝表面。游丝的端部固定需采用激光焊接或微点胶接技术,确保连接点牢固且不影响游丝的自由振动。摆轮与擒纵叉的对接需经过精密对中,确保擒纵叉脚与摆轮叉口的间隙符合设计规范,以优化能量传递效率。
最终调校是确保系统达到预定精度的关键环节,通常使用高精度频率计监测振荡频率,并通过微调机构进行修正。调校过程中需模拟不同位置(如表盘朝上、朝下、垂直等)及温度变化,记录频率漂移数据,并通过调整快慢针或游丝夹位置进行补偿。对于高精度系统,还需进行等时性测试,比较不同振幅下的频率差异,确保系统在宽幅振荡中保持线性响应。调校完成后,系统需经过长期稳定性测试,监测频率随时间的变化趋势,确保其在数月或数年的使用周期内保持可接受的精度范围,这一过程涉及严密的数据统计与分析,以验证系统的长期可靠性。