机械表配件
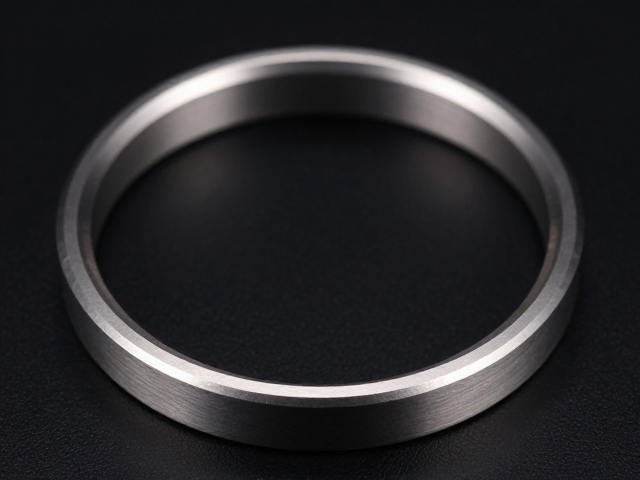
钛合金测速计表圈圆环冲压成型工艺解析
摘要
钛合金材料特性与表圈冲压成型的基础挑战 钛合金因其优异的比强度、耐腐蚀性及低密度特性,逐渐成为高端腕表表圈的核心选材。然而,钛合金的变形抗力远高于不锈钢,且在高温下极易与模具表面发生粘附,这使得传统的冲压工艺面临严峻挑战。在冲压过程中,材料流动的不均匀极易导致起皱或破裂,因此对模具间隙、润滑条件以及冲压速度的控制提出了极高要求。 表圈圆环的几何形状决定了其受力状态的复杂性。不同于简单的平面件,表
钛合金材料特性与表圈冲压成型的基础挑战
钛合金因其优异的比强度、耐腐蚀性及低密度特性,逐渐成为高端腕表表圈的核心选材。然而,钛合金的变形抗力远高于不锈钢,且在高温下极易与模具表面发生粘附,这使得传统的冲压工艺面临严峻挑战。在冲压过程中,材料流动的不均匀极易导致起皱或破裂,因此对模具间隙、润滑条件以及冲压速度的控制提出了极高要求。
表圈圆环的几何形状决定了其受力状态的复杂性。不同于简单的平面件,表圈在成型后需要保持极高的尺寸精度和表面光洁度,以配合表盘与表镜的安装。钛合金在冷加工过程中会产生显著的加工硬化效应,若一次成型无法达到预定形状,后续的回火处理会改变材料性能,增加工序成本。因此,工艺设计的核心在于如何通过合理的变形路径,在减少回弹的同时保证材料内部的应力分布均匀。
模具设计与材料流动控制策略
模具型腔的设计直接决定了钛合金板材的初始接触状态。为了减少摩擦和粘模现象,模具表面通常需要进行微细纹理处理或采用特殊涂层,如氮化钛涂层,以降低摩擦系数并提高耐磨性。模具的圆角半径设计至关重要,过小的圆角会导致材料在过渡区域产生过大的拉应力,进而引发开裂;而过大的圆角则可能削弱成型力,导致填充不足。
冲压过程中的压边力控制是防止起皱的关键。钛合金板材在凸模与凹模之间受到径向拉力和切向压应力的共同作用。合理的压边圈设计能够约束板材边缘的流动,确保材料在进入型腔时保持稳定的张力。通过有限元分析模拟材料流动,可以优化压边力的分布,避免局部变薄率超标。此外,模具的卸料系统也需要具备足够的刚性,以应对钛合金较高的回弹力,确保成型后的形状稳定性。
冲压工艺参数与过程优化
冲压速度对钛合金的成型质量有着显著影响。较低的冲压速度有助于材料在模具内充分流动,减少因应变率效应导致的硬化过快,从而降低开裂风险。然而,过慢的速度会降低生产效率。在实际生产中,通常采用分段冲压策略,即在初始阶段使用较低速度进行预成型,待材料初步贴合模具后,逐步提高速度完成最终成型,以平衡质量与效率。
润滑条件的管理是保障成型成功率的另一大要素。传统的油基润滑剂在高温高压下易分解,导致润滑失效。现代工艺常采用含二硫化钼或石墨的固体润滑剂,或高性能水性润滑液,以在模具表面形成稳定的隔离膜。润滑层的厚度需精确控制,过厚会影响尺寸精度,过薄则无法提供足够的润滑效果。同时,冲压前的板材表面处理,如酸洗或喷砂,也能去除表面氧化层,提高润滑剂的附着力,减少摩擦波动。
成型后处理与精度保障
冲压成型后的钛合金表圈通常伴随着残余应力和轻微变形,需要进行去应力退火处理。退火工艺需在真空或保护气氛中进行,以防止钛合金在高温下氧化。退火温度和保温时间的选择需依据合金的具体牌号,如Grade 2或Grade 5,以消除加工硬化,恢复材料的塑性。退火后,表圈的尺寸稳定性得到提升,为后续的精整工序奠定基础。
精整工序主要包括校形和打磨。由于钛合金具有较高的弹性模量,校形过程需施加较大的压力以克服回弹。精密的校形模具能够修正表圈的圆度误差,确保其与表壳的贴合度。表面打磨则需使用细粒度砂带或抛光轮,逐步去除冲压过程中可能产生的微痕。整个过程需严格控制力度,避免过度打磨导致壁厚不均,最终达到微米级的尺寸公差要求。