机械表配件
老表配件收藏,齿轮内置连接结构螺纹精度检查指南
摘要
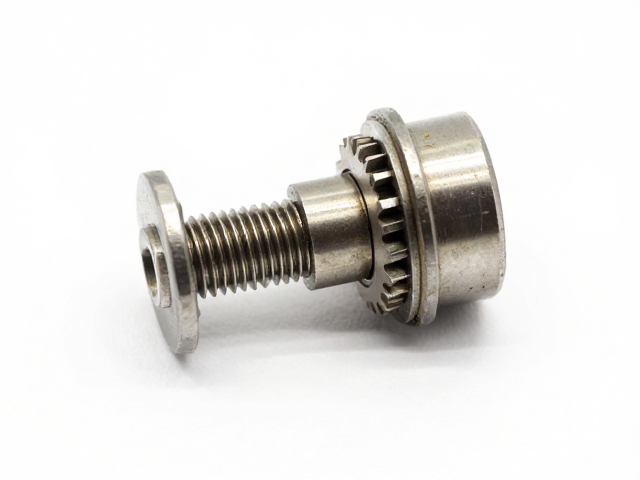
螺纹精度对齿轮内置连接结构的关键影响 在老表配件的收藏与修复领域,齿轮内置连接结构是机械机芯传动的核心环节,其装配质量直接决定了走时的稳定性与 longevity。螺纹作为连接件的主要固定方式,其精度等级决定了连接界面的贴合度与抗松动能力。对于高价值古董表件而言,微小的螺纹公差可能导致齿轮轴心偏移,进而引发摆轮振幅不稳或动力传输损耗。因此,在鉴定与保养过程中,对螺纹精度的检查并非简单的目视检测,
螺纹精度对齿轮内置连接结构的关键影响
在老表配件的收藏与修复领域,齿轮内置连接结构是机械机芯传动的核心环节,其装配质量直接决定了走时的稳定性与 longevity。螺纹作为连接件的主要固定方式,其精度等级决定了连接界面的贴合度与抗松动能力。对于高价值古董表件而言,微小的螺纹公差可能导致齿轮轴心偏移,进而引发摆轮振幅不稳或动力传输损耗。因此,在鉴定与保养过程中,对螺纹精度的检查并非简单的目视检测,而是需要结合严密的几何量具进行量化评估。
螺纹精度的核心指标主要包括中径、螺距和牙型半角,这些参数共同构成了螺纹配合的基本几何特征。在齿轮内置结构中,螺纹通常承担着固定夹板、定位齿轮轴或紧固摆轮游丝组件的作用。若中径过大,会导致配合间隙增加,长期震动下易产生微动磨损;若中径过小或存在毛刺,则可能在旋入过程中损伤基体螺纹,造成永久性损坏。对于老表配件,由于年代久远,原始加工标准的差异及材料老化,使得螺纹精度的检查显得尤为复杂且必要。
螺纹精度检查的标准工具与预处理
进行高精度的螺纹检查,必须依赖经过计量校准的专业工具,常见的设备包括螺纹塞规、螺纹环规以及高精度工具显微镜。螺纹塞规用于检验内螺纹,分为通规和止规,通规需能顺利旋入且手感顺滑,止规旋入长度不得超过规定圈数。螺纹环规则用于检验外螺纹,原理类似。对于更细微的齿形误差,需使用工具显微镜配合投影屏,对螺纹牙型进行放大观测,以检测牙型半角的偏差及是否存在崩牙、锈蚀或加工痕迹。
在正式检测前,必须对待测螺纹进行严密的清洁与预处理。老表配件表面常附着油污、氧化层或微量的金属碎屑,这些杂质会严重影响测量数据的的准确性。建议使用无水乙醇配合超声波清洗机进行彻底去污,随后用压缩空气吹干。对于锈蚀较重的区域,需谨慎使用专用除锈剂或极细砂纸进行局部处理,但需避免改变螺纹原始几何形状。清洁完成后,需在干燥无尘环境中静置,确保表面无残留溶剂,方可开始精密测量。
关键参数检测方法与判定标准
中径检测是螺纹精度检查中最具决定性的一环。使用螺纹塞规时,应将通规轻轻旋入内螺纹,若能顺畅旋入且无卡滞,说明中径基本合格;若旋入困难,则可能存在中径过小或螺距误差。此时需结合螺纹环规对外螺纹进行复核,确保内外螺纹的配合间隙符合设计规范。对于高精度要求的齿轮轴连接螺纹,通常要求采用三针法进行间接测量,通过测量外螺纹两个平行平面间的距离,结合螺纹参数公式计算出精确的中径值,以此判断是否超出允许公差范围。
螺距和牙型角度的检测需借助工具显微镜完成。将螺纹样品置于载物台,调整光源与焦距,使螺纹牙型清晰投影于屏幕上。利用显微镜的测微目镜,测量相邻两牙在中径线上的间距,即螺距。同时,通过比对标准螺纹轮廓,检查牙型半角是否符合规定值,通常为30度或58度(针对英制螺纹)。若发现螺距累积误差过大或牙型不对称,会导致螺纹啮合不均,产生应力集中,进而导致齿轮连接处松动或断裂。此类微观缺陷在肉眼难以识别,必须通过光学放大进行精确判定。
常见缺陷识别与修复原则
在老表配件中,常见的螺纹缺陷主要包括滑丝、乱扣、锈蚀及原始加工瑕疵。滑丝表现为螺纹牙型磨损严重,配合时产生空转;乱扣则是因不当装配导致螺纹牙型错位,形成螺旋状凸起;锈蚀会填充螺纹间隙,改变有效中径。识别这些缺陷需结合宏观外观检查与微观测量。对于轻微锈蚀,可通过化学清洗去除;但对于滑丝或乱扣,修复难度极大且风险极高,通常不建议强行修复,以免破坏配件整体结构完整性。
修复原则应严格遵循“最小干预”与“可逆性”要求。对于因锈蚀导致的配合不良,在彻底清洁后,若测量数据仍在公差范围内,可直接使用。若超出公差,应评估是否可通过高精度螺纹修复套件(如钢丝螺套)进行补救,但此举可能改变原始结构特征,影响收藏价值。对于高精度齿轮内置连接螺纹,一旦确认存在实质性精度缺陷,最稳妥的方案是更换同规格配件或寻求专业机构进行精密重新加工,切勿使用非标替代品强行装配,以确保机械结构的长期稳定运行。