机械表配件
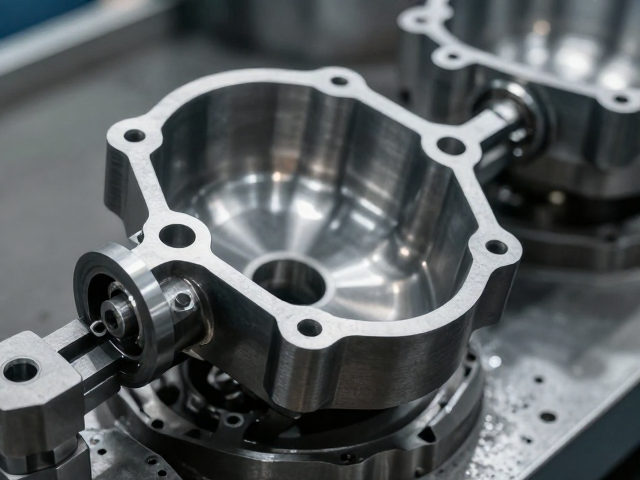
壳体锻压成型工艺详解,表耳宽度与锻造成型的关键控制
摘要
壳体锻压成型工艺的核心逻辑与材料特性 壳体锻压成型并非简单的金属挤压,而是通过模具对加热的金属坯料施加巨大压力,使其产生塑性变形从而获得预定形状的过程。这一工艺的核心在于控制金属内部的晶粒流动,使其沿零件轮廓分布,从而显著提升零件在受力方向的机械性能。对于含有表耳结构的壳体而言,材料的锻造温度区间、流动应力以及再结晶动力学是决定最终成型质量的基础变量。 不同材质的壳体在锻压过程中表现出截然不同的
壳体锻压成型工艺的核心逻辑与材料特性
壳体锻压成型并非简单的金属挤压,而是通过模具对加热的金属坯料施加巨大压力,使其产生塑性变形从而获得预定形状的过程。这一工艺的核心在于控制金属内部的晶粒流动,使其沿零件轮廓分布,从而显著提升零件在受力方向的机械性能。对于含有表耳结构的壳体而言,材料的锻造温度区间、流动应力以及再结晶动力学是决定最终成型质量的基础变量。
不同材质的壳体在锻压过程中表现出截然不同的流变行为。例如,铝合金壳体通常需要在300℃至500℃之间进行热锻,以平衡变形抗力与模具寿命;而高强度钢制壳体则可能需要更高的加热温度,通常在1000℃以上进行开式锻造或闭式锻造。材料的热导率、变形过程中的热软化效应以及摩擦条件,共同影响着金属在模具型腔内的填充行为,进而决定了表耳等薄壁或复杂结构的成型完整性。
表耳结构在锻造过程中的成形难点
表耳作为壳体上用于连接、固定或导向的关键功能结构,通常具有壁厚较薄、几何形状不规则以及与主体连接处应力集中等特点。在锻压过程中,金属流体在填充表耳型腔时,由于流动路径长、截面变化大,极易出现充型不全、折叠或流线中断等缺陷。特别是在高速锻压或复杂多向受力条件下,表耳边缘的金属流动难以均匀,容易导致局部壁厚不均或尺寸超差。
此外,表耳与壳体主体的过渡区域是锻造流线集中的地带,若模具设计不合理或工艺参数设置不当,该区域容易产生微裂纹或疏松。金属在流经过渡圆角时,流速分布不均会导致材料堆积或拉空,直接影响壳体的整体强度和疲劳寿命。因此,理解金属在表耳区域的流动机理,是优化锻造工艺、保证结构完整性的先决条件。
模具设计与流变控制的关键策略
模具型腔的设计直接决定了金属的流动路径和填充效率。针对表耳结构,通常采用预成形工步或多模腔设计,以引导金属均匀流入表耳区域。模具圆角的半径、拔模斜度以及分模面的位置,都会影响金属的变形程度和残余应力分布。精确的模具型腔表面光洁度处理,有助于减少摩擦,促进金属流动,降低成型载荷。
在模具设计中,还需考虑锻造过程中的金属飞边控制。合理的飞边槽设计能够增加金属流动的阻力,迫使更多金属填充至表耳等难成形区域,同时排出杂质和气体。通过计算机模拟技术,可以预测金属在模具内的流动状态,识别潜在的充填缺陷,从而对模具型腔进行优化调整,确保表耳结构的尺寸精度和表面质量。
工艺参数对表耳宽度的精确调控
表耳宽度是壳体装配和功能实现的关键尺寸,其精度直接受锻造工艺参数的影响。锻造温度是首要控制变量,温度过高会导致晶粒粗大和氧化严重,影响尺寸稳定性;温度过低则会增加变形抗力,可能导致充型不足或模具损坏。因此,需根据材料特性设定精确的始锻温度和终锻温度,确保金属在最佳塑性状态下成型。
锻压速度和载荷大小同样至关重要。较高的锻压速度有助于提高材料的流动应力,促进金属快速填充表耳区域,但过快的速度可能引起冲击载荷,导致模具开裂或尺寸波动。通过精确控制压力机的行程速度和打击力,可以调节金属在型腔内的填充速率,从而实现对表耳宽度的微米级控制。此外,润滑剂的使用也能显著改变摩擦条件,影响金属流动和最终尺寸。
成型后处理与尺寸稳定性保障
锻压成型后的壳体通常需要进行热处理以消除内应力、细化晶粒并提升力学性能。对于表耳结构,热处理的加热均匀性至关重要,局部过热或冷却不均可能导致表耳变形或尺寸偏差。通过控制热处理炉内的温度场分布和冷却介质流速,可以最大限度地减少因热应力引起的表耳宽度变化。
机械加工作为锻后精整的重要手段,用于修正锻压产生的尺寸误差和表面缺陷。针对表耳宽度,通常采用精密铣削或磨削工艺进行最终定型。加工过程中需选择合适的夹持方式,避免因夹持力导致表耳变形。通过严格的尺寸检测和过程控制,确保表耳宽度符合设计规范,满足壳体整体装配和功能要求。