机械表配件
圆环冲压成型工艺,确保陶瓷光泽与胶圈弹簧检查要点
摘要
圆环冲压成型工艺的核心控制点 圆环冲压成型是金属加工中常见的工序,其核心在于模具设计的精度与冲压参数的匹配。在这一过程中,材料的延展性、模具的间隙以及冲压速度共同决定了最终产品的几何精度。对于高精度要求的圆环件,通常采用多工位级进模或单冲压模,通过精密导柱导套确保上下模合模时的对中性,避免因偏载导致的产品尺寸超差或模具早期磨损。 工艺参数的设定需严格依据材料特性进行调整。不同牌号钢材的屈服强度和
圆环冲压成型工艺的核心控制点
圆环冲压成型是金属加工中常见的工序,其核心在于模具设计的精度与冲压参数的匹配。在这一过程中,材料的延展性、模具的间隙以及冲压速度共同决定了最终产品的几何精度。对于高精度要求的圆环件,通常采用多工位级进模或单冲压模,通过精密导柱导套确保上下模合模时的对中性,避免因偏载导致的产品尺寸超差或模具早期磨损。
工艺参数的设定需严格依据材料特性进行调整。不同牌号钢材的屈服强度和抗拉强度差异较大,直接影响回弹量的控制。实际操作中,需通过试冲确定最佳的压边力和卸料力,以抑制材料在成型过程中的起皱或破裂。同时,润滑剂的选用与涂布均匀性会显著影响表面质量,过量的润滑可能导致后续清洗困难,而润滑不足则易引发模具咬死或产品表面拉毛,因此需建立标准化的润滑作业规范。
陶瓷光泽表面的处理与维持
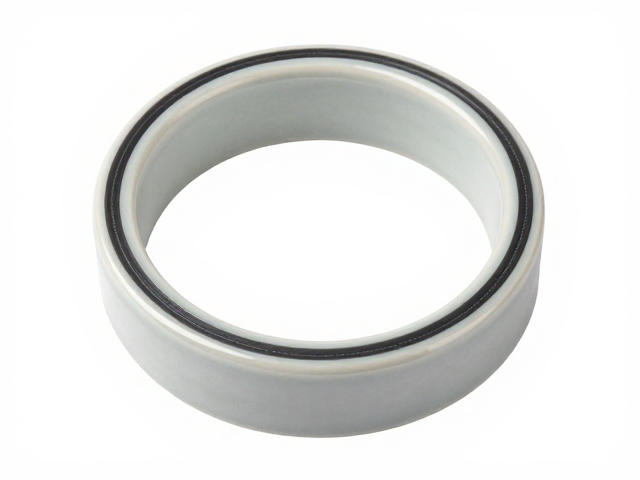
在涉及复合结构的圆环组件中,陶瓷部件常因其优异的耐磨性和耐腐蚀性被应用于关键接触面。陶瓷表面的光泽度不仅影响美观,更是其致密性和表面完整性的直观体现。高光泽度通常源于烧结过程中形成的致密微观结构以及精细的抛光工艺。若烧结温度或保温时间控制不当,可能导致气孔率升高或晶粒粗大,进而使表面呈现哑光或粗糙状态,降低其物理性能。
确保陶瓷光泽的稳定性,需在后处理阶段采取严格的清洁与保护措施。加工过程中残留的金属碎屑或冷却液可能附着在陶瓷表面,形成肉眼难以察觉的微孔堵塞,长期作用下可能引发变色或光泽度下降。建议使用超声波清洗配合中性清洗剂去除表面污染物,随后进行干燥处理。对于高要求场景,可进行表面封孔处理,以增强其抗污能力,确保持久的视觉美感与功能稳定性。
胶圈与弹簧组件的检查要点
胶圈作为密封与缓冲的关键元件,其完整性直接决定组件的性能。检查时需重点关注胶圈的截面尺寸、表面缺陷及材质一致性。使用高精度量具测量胶圈的内径、外径及线径,确保符合图纸公差要求。同时,目视检查表面是否存在气泡、裂纹、杂质或变形,这些缺陷可能在装配或运行中导致密封失效或断裂。对于橡胶材质,还需注意其硬度测试,确保材料性能符合设计规范。
弹簧组件的检查则聚焦于几何尺寸、力学性能及表面状态。需测量弹簧的自由高度、外径、内径及节距,确保其在装配后能提供规定的预紧力。通过弹簧试验机检测其压缩特性,验证其弹性系数和负荷变形是否在允许范围内。此外,弹簧表面应无锈蚀、裂纹或磕碰伤,特别是端部支撑面需保持平整,以保证受力均匀,避免因偏载导致弹簧扭曲或失效。
组装与最终检验流程
圆环冲压件与陶瓷、胶圈、弹簧等组件的组装需遵循严密的工艺流程。装配前,所有零部件需经过清洁与外观复检,确保无灰尘、油污或损伤。在压配或粘接过程中,需控制压力或温度,避免对陶瓷或胶圈造成过大的机械应力或热损伤。对于弹簧预压装配,需使用专用工装确保弹簧处于正确的压缩状态,并验证其安装位置的正确性。
最终检验环节需结合尺寸测量与功能测试。使用三坐标测量机或专用检具对组装后的圆环组件进行关键尺寸复核,确保各部件间的配合间隙符合设计要求。进行密封性测试或压力测试,验证胶圈的密封效果及弹簧的支撑稳定性。检验数据需如实记录,形成可追溯的质量档案,以便在出现异常时进行原因分析与工艺改进,确保产品的一致性与可靠性。