机械表配件
齿形精密铣削工艺如何确保自动机械机芯的同轴度与精度?
摘要
齿形精密铣削的几何基准与定位逻辑 自动机械机芯中的齿轮系承载着动力传递的核心职能,其运动平稳性直接取决于各轴孔与齿轮中心孔之间的同轴度表现。在微观制造层面,齿形精密铣削并非单一工序,而是基于高精度数控铣削中心,通过多轴联动技术对齿轮毛坯进行轮廓成型的关键环节。这一过程要求刀具路径严格遵循渐开线或摆线齿廓的数学模型,同时需在极小的空间内维持微米级的切削稳定性。 同轴度的控制始于装夹基准的确立。现代
齿形精密铣削的几何基准与定位逻辑
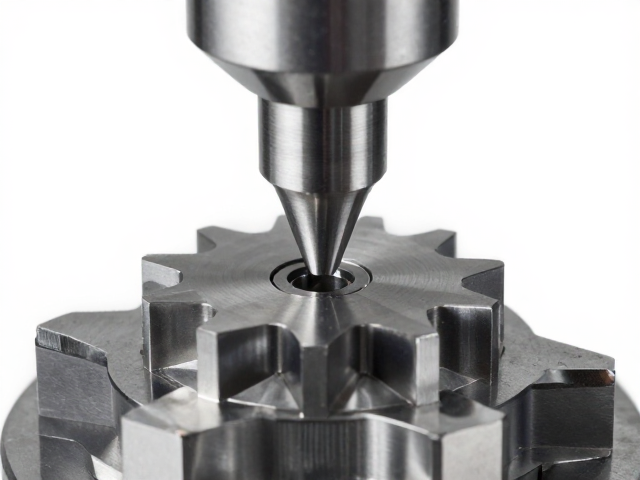
自动机械机芯中的齿轮系承载着动力传递的核心职能,其运动平稳性直接取决于各轴孔与齿轮中心孔之间的同轴度表现。在微观制造层面,齿形精密铣削并非单一工序,而是基于高精度数控铣削中心,通过多轴联动技术对齿轮毛坯进行轮廓成型的关键环节。这一过程要求刀具路径严格遵循渐开线或摆线齿廓的数学模型,同时需在极小的空间内维持微米级的切削稳定性。
同轴度的控制始于装夹基准的确立。现代精密加工通常采用自定心夹具或专用心轴定位,确保齿轮内孔与机床主轴旋转中心的高度重合。铣削过程中,刀具相对于工件的径向跳动被控制在微米级别,这种几何关系的稳定性直接决定了齿顶圆与齿根圆的对称性。一旦基准偏移,即便齿形本身完美,装配后的齿轮系也会因偏心产生周期性速度波动,进而影响摆轮的等时性。
切削参数对微观形貌与应力分布的影响
切削过程中的切削力变化会引发刀具弹性变形及工件微量位移,进而影响最终齿形的精度保持。为了降低切削热导致的热膨胀误差,工艺中通常采用低粘度的冷却液进行充分润滑,并通过优化主轴转速与进给速率,避免积屑瘤的产生。积屑瘤附着在刀尖会改变实际切削刃形状,导致齿面出现波纹或毛刺,破坏齿轮啮合时的平滑过渡。
刀具材料的选择与涂层工艺对精度维持至关重要。硬质合金或陶瓷刀具配合特定的几何角度设计,能够减少切削阻力,降低切削振动。在铣削薄壁齿轮或高精度擒纵叉时,切削力的微小扰动都可能引起工件变形。通过有限元分析模拟切削应力分布,优化刀路切入角,可以有效释放残余应力,防止零件在加工后因应力释放发生翘曲,从而保证齿形在微观尺度上的真实还原。
在线检测与闭环反馈机制的应用
高精度制造离不开严密的测量体系。在精密铣削环节,常集成非接触式激光扫描或接触式探针进行在线测量。这些检测系统实时捕捉齿廓数据,并与理论CAD模型进行比对,识别出色差、齿距误差或螺旋线偏差。一旦发现数据偏离预设公差范围,控制系统会自动调整刀具补偿值,修正后续切削路径,形成“加工-检测-修正”的闭环控制流程。
这种闭环反馈机制不仅提升了单次加工的合格率,更保证了批次间的一致性。对于自动机械机芯而言,多个齿轮需依次啮合,前序齿轮的微小误差会在后续啮合中被放大。通过高精度的测量数据反馈,工艺人员可以识别出土台误差或螺旋线偏差,并在后续工序中进行针对性修正。这种基于数据的精细化控制,使得同轴度误差能够稳定在微米级别,满足高端机芯对传动精度的严苛要求。
装配验证与长期稳定性考量
齿形精密铣削的最终目的是服务于整体机芯的装配与运行。加工完成的齿轮需经过严格的清洗与去毛刺处理,确保无微粒残留。在装配验证阶段,齿轮需与轴杆进行配合测试,检查转动力矩是否均匀。过紧的配合会增加摩擦损耗,过松则会导致冲击振动。通过精密铣削保证的齿形精度,使得齿轮在啮合过程中接触点分布均匀,应力分散,从而降低长期运行中的磨损风险。
长期稳定性还体现在材料特性与表面处理的协同作用。精密铣削后的齿面通常需要进行适当的硬化或润滑处理,以应对机芯长期运行中的摩擦与氧化。由于铣削工艺能精确控制齿面粗糙度,使得润滑膜更容易形成并保持完整,减少了干摩擦现象。这种从几何精度到物理性能的综合控制,确保了自动机械机芯在长时间使用后,依然能维持稳定的走时精度与动力传输效率。