机械表配件
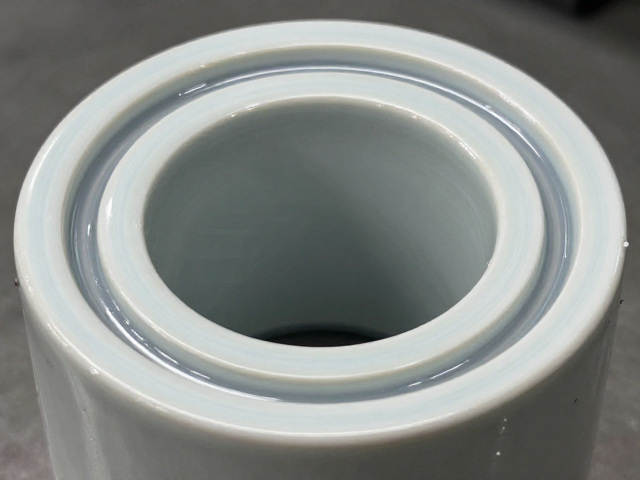
圆环冲压成型工艺打造陶瓷光泽与密封防水结构
摘要
精密圆环冲压成型的核心工艺解析 圆环冲压成型技术通过高精度模具与高压设备,将金属板材在一次性或多次冲压工序中形成规定的几何形状。这一过程利用材料的塑性变形特性,使金属在模具型腔内发生流动与贴合,从而获得尺寸精确、表面光洁的环形结构。相较于传统的切削或铸造工艺,冲压成型在批量生产中展现出极高的效率优势,能够显著降低单件制造成本,同时保证产品的一致性。 在圆环冲压的具体操作中,材料的选择与预处理直接
精密圆环冲压成型的核心工艺解析
圆环冲压成型技术通过高精度模具与高压设备,将金属板材在一次性或多次冲压工序中形成规定的几何形状。这一过程利用材料的塑性变形特性,使金属在模具型腔内发生流动与贴合,从而获得尺寸精确、表面光洁的环形结构。相较于传统的切削或铸造工艺,冲压成型在批量生产中展现出极高的效率优势,能够显著降低单件制造成本,同时保证产品的一致性。
在圆环冲压的具体操作中,材料的选择与预处理直接影响最终成型的质量。常用的高强度低碳钢、不锈钢或铝合金板材需经过严格的退火处理以消除内应力,确保其在冲压过程中具备良好的延展性。模具的设计需考虑回弹效应,通过优化凸凹模间隙及压边力,控制材料流动路径,防止出现起皱、开裂或厚度不均等缺陷。这种严密的工艺控制使得圆环零件在后续加工中能保持优异的尺寸稳定性。
表面光泽处理与陶瓷质感实现路径
获得类陶瓷的光泽表面并非单一工序的结果,而是表面处理技术与材料特性共同作用的产物。在冲压成型后,圆环件通常需要经过精细的打磨与抛光,去除表面微瑕疵及氧化层。随后,采用物理气相沉积(PVD)或真空镀膜技术,在圆环表面沉积一层具有高硬度、高反射率的金属陶瓷复合薄膜。这种薄膜不仅提升了表面的耐磨性,更通过其致密的微观结构,模拟出色料那种温润且高光的视觉效果。
此外,化学转化膜处理也是提升表面质感的关键步骤。通过酸洗、磷化或特制的着色工艺,在金属表面形成一层均匀、致密的非金属覆盖层。这层薄膜能够改变材料表面的光反射特性,减少漫反射,增强镜面效果,从而在视觉上呈现出类似陶瓷的细腻光泽。该工艺对环境友好,且能显著提高圆环件的耐腐蚀性能,使其在潮湿或腐蚀性环境中依然保持外观的持久美观。
密封防水结构的精密配合机制
圆环冲压件在密封应用中,其几何精度与表面完整性是决定防水性能的核心因素。高精度的冲压模具确保了圆环内外径、平面度及同心度达到微米级公差标准。在实际装配中,这种高精度配合能够减少密封界面的微观间隙,防止流体通过毛细作用或压力渗透进入内部腔体。配合适当的弹性密封垫圈或O型圈,圆环结构能有效抵御外部水压或气压的侵入。
密封防水结构的可靠性还依赖于材料在冲压过程中的微观组织变化。合理的冲压参数能够优化金属晶粒结构,提高材料的致密度,减少内部孔隙和缺陷。这种致密的基体结构增强了圆环件的整体强度,使其在长期承受流体压力时不易发生塑性变形或疲劳断裂。同时,表面的类陶瓷涂层进一步填补了微观表面的不平整,形成严密的物理屏障,确保在高压、高温或腐蚀性介质环境下,密封系统仍能保持长期的有效性。