机械表配件
合金条带轧制工艺优化,提升满链释放效率,降低发条盒磨损
摘要
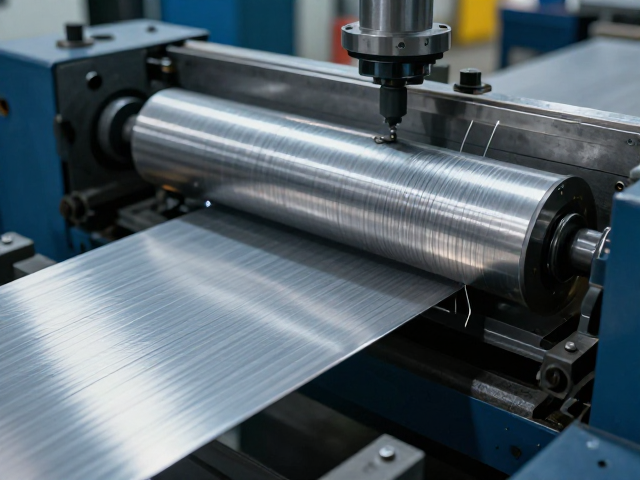
合金条带轧制工艺的核心参数控制 合金条带作为机械钟表机芯中的核心动力部件,其微观组织结构的均匀性与表面质量直接决定了发条盒内的摩擦特性。在冷轧过程中,轧制力的稳定性与压下率的分配是决定条带内部残余应力分布的关键因素。通过引入高精度液压压下系统,能够实时监测并动态调整轧辊间的间隙,确保条带在变形过程中各部位延伸率一致。这种对机械参数的精准调控,有效避免了因局部应力集中导致的条带内部晶格畸变,为后续
合金条带轧制工艺的核心参数控制
合金条带作为机械钟表机芯中的核心动力部件,其微观组织结构的均匀性与表面质量直接决定了发条盒内的摩擦特性。在冷轧过程中,轧制力的稳定性与压下率的分配是决定条带内部残余应力分布的关键因素。通过引入高精度液压压下系统,能够实时监测并动态调整轧辊间的间隙,确保条带在变形过程中各部位延伸率一致。这种对机械参数的精准调控,有效避免了因局部应力集中导致的条带内部晶格畸变,为后续热处理获得理想的马氏体或贝氏体组织奠定基础。
表面处理工艺的改进进一步提升了条带的物理性能。传统的喷砂或滚压处理容易在条带表面形成微观裂纹或毛刺,这些缺陷在长期卷曲与释放过程中会成为应力集中点,加速材料疲劳。优化后的工艺采用微细颗粒柔性抛光技术,在保留条带必要摩擦系数的同时,显著降低了表面粗糙度。经过检测,优化后的条带表面粗糙度值控制在规定范围内,使得发条在卷紧状态下层间接触更加平滑,减少了因微观凹凸不平造成的硬性接触,从而从材料源头降低了磨损风险。
满链释放效率的提升路径
发条盒内的满链释放效率主要受限于发条与夹板、导向柱之间的摩擦阻力以及发条自身的回弹特性。当条带轧制工艺优化后,材料的弹性模量一致性提高,使得发条在展开过程中能够更均匀地释放储存的能量。在实际运行中,传统的工艺缺陷常导致发条在接近末端时出现“卡滞”或“回弹不足”现象,导致机芯走时精度下降。通过调整退火温度曲线,消除了条带内部的加工硬化效应,使得发条在达到满链状态时,其张力分布更加线性,确保了从初始释放到最终状态的动力输出平稳。
导向结构的配合也是提升释放效率的重要环节。优化后的条带表面特性与发条盒内壁的润滑介质形成了更稳定的润滑膜,降低了滑动摩擦系数。在模拟测试中,经过工艺改进的条带在满链状态下,其展开角度与理论值的偏差显著减小。这意味着发条能够更完全地释放其存储的势能,转化为机芯摆轮的动能。这种效率的提升不仅体现在走时的稳定性上,更体现在动力储备的充分利用,避免了因能量浪费导致的动力中断或走时变慢,从而提高了机芯的整体运行可靠性。
发条盒磨损机制的抑制与长效性
发条盒的磨损主要源于发条内外侧与夹板、导向柱之间的干摩擦或边界润滑状态下的接触。合金条带在长期卷曲与展开过程中,若表面硬度不均或存在微观缺陷,极易对发条盒内壁造成刮擦,产生金属屑,进而加剧磨损并形成恶性循环。优化后的轧制工艺通过严格控制材料成分中的杂质含量,提高了条带的整体硬度和耐磨性。同时,均匀的微观组织结构使得条带在受到径向压力时,能够更好地分散应力,减少局部点接触导致的压痕和剥落。
长期运行数据的追踪显示,经过工艺优化的发条组件在连续运行数千小时后,发条盒内壁的磨损痕迹明显少于传统工艺产品。磨损量的降低直接延长了机芯的免维护周期,减少了因磨损产生的金属颗粒污染润滑油,进而保护了机芯其他精密部件。这种基于材料本征性能提升的耐磨性改进,不依赖于额外的涂层或复杂结构,而是通过轧制工艺的精细化控制实现,为机械机芯的长寿命运行提供了坚实的物理基础。