机械表配件
德国钟表配件内外钩型号,合金条带轧制工艺与选型指南
摘要
德国钟表配件内外钩型号的技术定义与结构差异 在精密机械腕表与高端座钟的机芯结构中,内外钩(Inner and Outer Hooks)是擒纵系统或发条盒组件中的关键从动部件。内钩通常指位于游丝内桩或摆轮夹板内部,负责引导游丝中心或固定摆轮轴心的微型金属构件;外钩则多指位于夹板外部、用于固定发条外桩或连接传动轮系的卡扣式结构。德国钟表工业以严谨的公差控制著称,其型号编码往往严格遵循DIN(德国标准
德国钟表配件内外钩型号的技术定义与结构差异
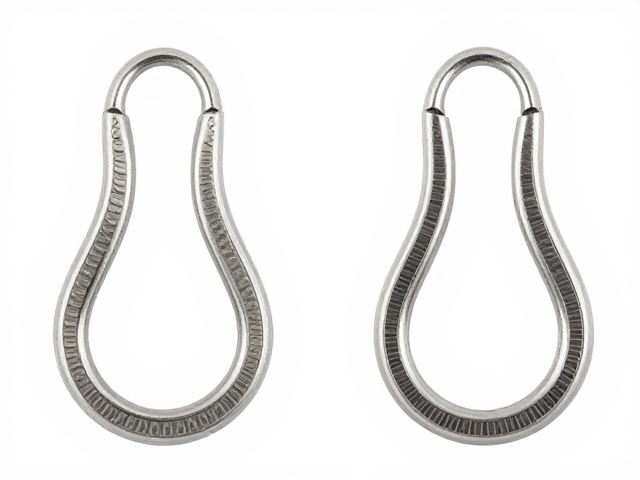
在精密机械腕表与高端座钟的机芯结构中,内外钩(Inner and Outer Hooks)是擒纵系统或发条盒组件中的关键从动部件。内钩通常指位于游丝内桩或摆轮夹板内部,负责引导游丝中心或固定摆轮轴心的微型金属构件;外钩则多指位于夹板外部、用于固定发条外桩或连接传动轮系的卡扣式结构。德国钟表工业以严谨的公差控制著称,其型号编码往往严格遵循DIN(德国标准化学会)或各机芯厂(如ETA、Sellita及其衍生系列)的内部技术规范。不同型号的内外钩在直径、厚度、弯曲半径及爪口角度上存在显著差异,这些几何参数的微小变化直接决定了擒纵叉的跳动空间及发条释放的等时性表现。
型号识别是配件选型的首要步骤,常见的德国系机芯型号标识通常包含字母与数字的组合,例如用于特定ETA机芯的特定编号,或瑞士机芯在德系组装线中使用的兼容代码。内钩型号常依据其适配的摆轮直径(如288微米、300微米等)及游丝固定方式(单钉或双钉)进行区分,而外钩型号则更多关联于夹板的厚度及发条盒的槽位深度。在实际维修与组装场景中,技术人员需通过游标卡尺测量钩臂的端部宽度以及根部厚度,再对照原厂技术手册中的几何公差范围,而非仅凭肉眼观察。这种基于尺寸数据的精确匹配,是确保机芯在长期运行中不出现走时误差或动力传输卡顿的基础。
合金条带轧制工艺对配件性能的决定性影响
德国钟表配件多采用高纯度合金材料,其中铱金、钯金或经过特殊热处理的弹簧钢条带是主流选择。轧制工艺是决定这些合金条带微观结构均匀性的核心环节,通过多道次冷轧或热轧,材料内部的晶粒被细化并沿轧制方向排列,从而显著提升材料的抗拉强度与弹性极限。对于内外钩这类承受周期性应力变化的部件,轧制过程中的退火处理至关重要,它消除了加工硬化带来的内应力,使金属恢复最佳的韧性。若轧制力控制不当或退火温度不均,会导致条带出现微裂纹或硬度不均,进而使制成的内外钩在受到冲击时极易断裂或发生永久性形变。
表面光洁度与尺寸精度是轧制工艺的另一项核心指标。德国精密制造通常要求合金条带的表面粗糙度控制在Ra 0.4微米以内,以确保后续冲压成型时的模具寿命及成品的外观质量。在轧制过程中,张力控制的稳定性直接影响条带的厚度一致性,误差范围通常需控制在±0.001毫米以内。此外,材料表面的氧化层处理也是工艺的一部分,某些高精度配件会在轧制后进行酸洗或喷砂处理,以去除表面杂质并提供均匀的摩擦系数。这种对材料物理性能的极致追求,使得德国标准的合金条带在低温环境下仍能保持稳定的机械性能,避免了因温度变化导致的弹性模量波动,从而保障了钟表走时的稳定性。
基于机芯参数与材料特性的选型逻辑
选型过程中,首要任务是获取机芯的完整技术图纸或严密的拆解数据,明确内外钩的安装位点、受力方向及相邻部件的运动轨迹。对于内钩,需重点核对其与摆轮轴孔的配合间隙,过紧会导致摆轮转动阻力增大,走时变慢;过松则会引起游丝偏摆,导致等时性恶化。外钩的选型则需关注发条盒的槽位宽度及夹板的固定孔位,确保钩臂能准确嵌入且无干涉。德国系机芯往往对配件的材质有严格规定,例如某些高频机芯要求使用高导磁率或高抗磁性的合金,以应对日常生活中的磁场干扰。因此,选型时必须确认新材料的磁导率、硬度(通常以HV或HRC表示)及弹性模量是否符合原厂设计标准。
兼容性验证是选型流程中不可省略的一环。由于钟表配件具有严密的继承与迭代关系,不同年份生产的同一型号机芯,其内部组件可能存在细微改良。例如,ETA 2824-2机芯在不同生产批次中,其自动陀的固定钩位可能略有调整。因此,在引入新型号的合金条带制成的配件时,需通过模拟测试验证其物理兼容性。这包括检查配件在组装后的自由度、与其他齿轮的咬合顺畅度以及长期运行下的磨损情况。此外,还需考虑配件的表面处理工艺是否与相邻部件匹配,避免因材质硬度差异过大导致异常磨损。只有当所有物理参数与运行逻辑均与机芯整体系统达成平衡,选型方可视为完成。