机械表配件
底盖锻压成型工艺解析,密封性测试与玻璃透光度检查标准
摘要
底盖锻压成型工艺的核心要素 底盖锻压成型是金属加工中确保产品结构强度与尺寸精度的关键环节,其核心在于对材料流动性与模具接触面的精确控制。在热锻或温锻过程中,金属坯料在高压下发生塑性变形,填充模具型腔。这一过程要求坯料加热温度严格遵循材料相变曲线,通常低碳钢或不锈钢坯料的始锻温度需控制在1150℃至1200℃之间,终锻温度则不低于850℃,以避免因温度过低导致裂纹或模具损伤。模具材质多选用H13热
底盖锻压成型工艺的核心要素
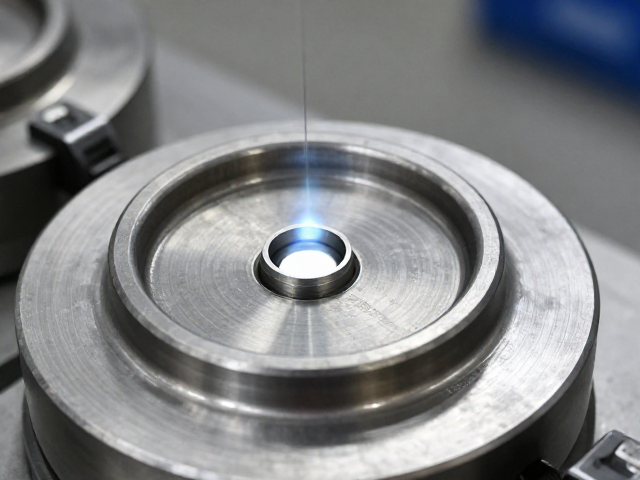
底盖锻压成型是金属加工中确保产品结构强度与尺寸精度的关键环节,其核心在于对材料流动性与模具接触面的精确控制。在热锻或温锻过程中,金属坯料在高压下发生塑性变形,填充模具型腔。这一过程要求坯料加热温度严格遵循材料相变曲线,通常低碳钢或不锈钢坯料的始锻温度需控制在1150℃至1200℃之间,终锻温度则不低于850℃,以避免因温度过低导致裂纹或模具损伤。模具材质多选用H13热作模具钢,经过淬火与回火处理后,表面硬度可达48-52 HRC,以抵抗高温高压下的磨损与疲劳。
工艺参数的设定直接影响底盖的内部金相组织与力学性能。锻造比(Forging Ratio)是决定材料致密度的重要指标,通常建议锻造比保持在3:1至5:1之间,以确保锻件内部流线分布均匀,消除铸造疏松。在压制成型的阶段,闭式模锻技术常被采用,它能有效抑制飞边产生,提高材料利用率,同时通过精确的模具闭合行程控制底盖的厚度公差,一般可将厚度公差控制在±0.05mm以内。润滑剂的选择与喷涂均匀性会显著影响成型过程中的摩擦系数,进而影响成型力与模具寿命,工业实践中常使用石墨基或二硫化钼基润滑剂以应对高温环境。
密封性测试的标准流程与判定
密封性测试是验证底盖与容器主体配合后能否有效阻隔介质泄漏的关键步骤,其测试方法需依据产品应用场景中的介质特性(气体或液体)及工作压力进行选择。对于气体密封性测试,实验室常采用氦质谱检漏法,该方法灵敏度极高,可检测漏率低至1×10^-9 Pa·m³/s的微小泄漏。测试时,底盖与模拟容器组装后置于氦气环境中或向内部充入氦气,通过质谱分析仪捕捉逸出的氦分子信号。若检测到信号值超过预设阈值(如1×10^-7 Pa·m³/s),则判定为密封失效。
对于液体密封或常规气压测试,水浸法与气压保持法更为常用。在气压保持测试中,底盖安装后,内部充入0.6-1.0 MPa的压缩空气,保持规定时间(通常为1-5分钟),观察压力表读数是否下降。若压力下降值超过允许范围(例如0.01 MPa),则视为不合格。此外,针对高精度要求的场景,还会采用真空衰减法,将组装好的部件置于真空室中,监测真空度的变化速率。所有测试数据需记录测试介质、压力值、保持时间及判定标准,以确保测试结果的可追溯性与真实性,避免因测试条件不一致导致的误判。
玻璃透光度检查的技术规范
玻璃透光度检查主要应用于底盖组件中涉及透明视窗或玻璃密封层的部件,其核心指标为透光率,即透过玻璃的光通量与入射光通量的比值。根据光学玻璃通用标准,高硼硅玻璃在可见光波段(380-780nm)的透光率通常应不低于90%。检查过程中,需使用标准光源箱提供均匀且稳定的白光光源,避免环境光干扰。将玻璃组件置于光路中,通过积分球或特定角度的照度计测量透过光强,再与空白基准值进行比对,计算出实际透光率。
除了整体透光率,玻璃表面的瑕疵检测也是透光度检查的重要组成部分。任何气泡、结石、划痕或条纹都会导致光线散射,降低有效透光率并可能成为应力集中点。依据光学元件表面质量标准,玻璃表面不得存在直径超过0.05mm的气泡或长度超过1mm的可见划痕。检查时,通常在暗室背景下,利用侧向强光照射玻璃表面,观察是否有明显的阴影或光畸变。对于多层复合结构的底盖玻璃,还需检查层间是否有因脱层导致的浑浊区域,确保光学通道的纯净与稳定,防止因透光不均影响后续光学传感器的读数精度。