机械表配件
机械表维修指南,清洗发条盒与合金条带轧制工艺详解
摘要
发条盒清洗与保养的核心步骤 机械表的动力核心位于发条盒内部,长期运行积累的微量金属磨损颗粒与氧化层会显著增加齿轮间的摩擦阻力,导致走时精度下降或动力储存缩短。清洗作业需严格遵循去油与除垢的双重标准,操作前需将发条盒从机芯主板上安全拆卸,并使用专用镊固定,避免金属部件表面产生划痕。使用超声波清洗机配合高纯度溶剂进行初步震荡清洗时,频率需控制在20kHz至40kHz之间,时间不超过三分钟,以防精密结
发条盒清洗与保养的核心步骤
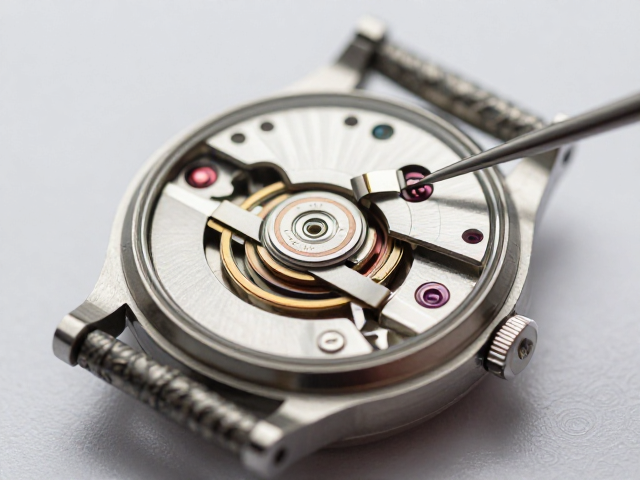
机械表的动力核心位于发条盒内部,长期运行积累的微量金属磨损颗粒与氧化层会显著增加齿轮间的摩擦阻力,导致走时精度下降或动力储存缩短。清洗作业需严格遵循去油与除垢的双重标准,操作前需将发条盒从机芯主板上安全拆卸,并使用专用镊固定,避免金属部件表面产生划痕。使用超声波清洗机配合高纯度溶剂进行初步震荡清洗时,频率需控制在20kHz至40kHz之间,时间不超过三分钟,以防精密结构受损。
针对顽固污渍,需采用手工刷洗辅助,选用软毛刷蘸取无水乙醇或专用表油清洁剂,对发条盒内壁及发条表面进行轻柔擦拭。清洗过程中需特别注意发条盒底部的油槽区域,此处易残留陈旧润滑油形成的胶状物,必须彻底清除以保证新油分布均匀。清洗完毕后,需立即使用干燥的压缩空气吹去残留溶剂,并在显微镜下检查发条盒内壁及发条表面,确认无纤维残留、无水滴痕迹及无可见污渍后方可进入下一步保养流程。
发条组装与动力系统调试
发条盒的再装配是恢复机械表正常动力传输的关键环节,发条的放置角度与松紧度直接影响摆轮震荡的等时性。将清洗干净的发条放入发条盒时,需确保发条尾钩准确嵌入摆轮轴上的尾钩槽内,同时发条头部需牢固卡在发条盒内侧的固定桩上。组装过程中需保持手部稳定,避免发条因受力不均产生扭曲或变形,任何微小的形变都可能导致发条在伸展过程中与盒壁发生异常摩擦。
完成发条入盒后,需使用专用校表仪检测动力输出曲线。通过手动上链一定圈数后,记录摆幅与日差数据,标准机械表在满链状态下摆幅通常应维持在280度至320度之间,日差需控制在每日正负15秒以内。若发现摆幅偏低或日差过大,需重新检查发条尾钩与摆轮轴的连接状态,以及发条盒内润滑油的加注量与分布情况。正确的润滑应使用低粘度合成油,仅在发条盒底部油槽中心点微量加注,避免油脂过多吸附灰尘或阻碍发条自由伸展。
合金表带轧制工艺的材料基础
现代机械表表带广泛采用316L不锈钢或904L不锈钢等合金材料,其轧制工艺决定了表带的强度、光泽度及佩戴舒适度。轧制前的原材料需经过严格的成分检测,确保碳、铬、镍、钼等元素含量符合标准,其中铬含量通常保持在16%至18%之间,以提供优异的耐腐蚀性能。热轧工序旨在将合金锭初步成型为板坯,加热温度需控制在1150℃至1250℃区间,通过多道次轧制减少材料内部应力,为后续冷轧提供均匀的组织结构。
冷轧工艺是提升表带表面精度与力学性能的核心环节,需在室温状态下对热轧板坯进行多次减薄轧制。每道次轧制后需进行中间退火处理,以消除加工硬化,恢复材料塑性。退火温度通常控制在800℃至900℃之间,保温时间根据材料厚度精确计算,确保晶粒均匀细化。冷轧过程中需使用高精度轧辊,辊面光洁度直接影响表带表面的平整度与反光效果,最终厚度公差需控制在±0.05mm以内,以满足精密装配要求。
表带表面处理与精密成型
轧制完成的合金表带需经过酸洗、钝化等表面处理工序,以去除表面氧化皮并提升耐腐蚀性。酸洗通常使用硝酸与氢氟酸的混合溶液,时间需精确控制,避免过度腐蚀导致表面粗糙。钝化处理则在空气中自然氧化形成致密氧化膜,或在专用钝化液中加速成膜,这一步骤能显著延长表带在日常佩戴中的抗锈蚀能力。处理后的表带需进行彻底清洗与干燥,确保表面无化学残留。
精密成型工序依据表带设计图纸,通过冲压、折弯、焊接等工艺制作表扣、表耳等连接部件。激光焊接技术因其热影响区小、焊缝平整度高,已成为主流连接方式,能有效保持表带整体结构的强度与美观。成型后的表带需经过抛光打磨,从粗抛到细抛逐步提升表面光洁度,最终呈现出指定的拉丝或镜面效果。成品需经过尺寸校验与结构强度测试,确保各连接部位牢固可靠,无松动或异响,符合机械表配件的精密制造标准。