机械表配件
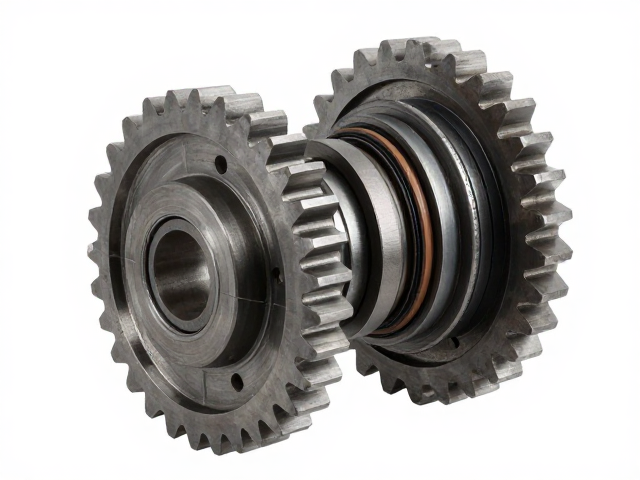
齿轮内置连接结构,密封垫圈,多重胶圈密封,工业密封性能解析与选型指南
摘要
齿轮内置连接结构的设计逻辑与力学传递 齿轮内置连接结构通常指将密封组件直接集成于齿轮箱或减速机的壳体内部,与传动轴系形成一体化布局。这种设计摒弃了传统外部挂载式密封,转而通过精密加工的轴颈或法兰面作为密封基准。在工业场景中,这种内嵌式结构能显著缩短轴向长度,优化整机空间利用率,特别适用于紧凑型自动化设备或高转速传动系统。其核心优势在于减少了外部介质侵入的路径,通过结构本身的封闭性降低维护频率。
齿轮内置连接结构的设计逻辑与力学传递
齿轮内置连接结构通常指将密封组件直接集成于齿轮箱或减速机的壳体内部,与传动轴系形成一体化布局。这种设计摒弃了传统外部挂载式密封,转而通过精密加工的轴颈或法兰面作为密封基准。在工业场景中,这种内嵌式结构能显著缩短轴向长度,优化整机空间利用率,特别适用于紧凑型自动化设备或高转速传动系统。其核心优势在于减少了外部介质侵入的路径,通过结构本身的封闭性降低维护频率。
力学传递的稳定性是此类结构的关键考量。密封垫圈与齿轮轴之间存在着严密的过盈配合或浮动补偿机制,确保在齿轮啮合产生径向载荷或轴向窜动时,密封界面仍能保持均匀接触。这种设计避免了因机械振动导致的密封失效,通过刚性支撑与柔性密封材料的结合,实现了动态工况下的零泄漏或微泄漏标准。工程师在选型时需重点关注轴表面的粗糙度与硬度,以匹配密封件的摩擦系数,防止长期运行下的磨损加剧。
多重胶圈密封的层级防护与失效机理
多重胶圈密封并非简单的数量叠加,而是基于压力分布与介质特性的层级防护体系。第一道密封通常采用高弹性的氟橡胶(FKM)或丁腈橡胶(NBR)O型圈,负责应对低压环境下的静态密封,利用材料的回弹填充微观缝隙。第二道密封则常设计为唇形密封或组合式密封件,在内部介质压力作用下,密封唇口紧贴密封面,实现自紧式动态密封。这种双重甚至三重防护机制,能够有效应对高压、高温或腐蚀性介质,将泄漏风险降至最低。
失效机理的研究有助于理解多重密封的工作边界。当内部压力超过密封件的耐压极限时,胶圈可能发生挤出(Extrusion)或扭曲,导致密封失效。特别是在高速旋转工况下,离心力会改变胶圈的受力状态,若未设置合理的挡圈或采用耐挤出材料,密封界面极易出现间隙泄漏。此外,温度变化引起的材料老化或硬化也是主要失效诱因。通过模拟实验数据可知,在120摄氏度环境下,普通NBR胶圈的使用寿命会显著缩短,因此需根据实际工况温度曲线,选择具有相应热稳定性的特种橡胶材料。
工业密封性能的核心指标与测试标准
工业密封性能的评价体系围绕泄漏率、使用寿命及抗介质能力三大核心指标展开。泄漏率通常通过气压或液压测试进行量化,标准测试条件下,合格的内嵌式密封结构泄漏率需低于规定的微巴每秒(mbar·L/s)阈值。对于高洁净度要求的半导体或制药行业,泄漏率标准更为严苛,常要求达到无可见泄漏的水平。使用寿命则通过加速寿命测试确定,即在模拟的高温、高压、高速工况下,监测密封件的性能衰减曲线,评估其长期运行的可靠性。
抗介质能力是选型时的硬性约束。不同工业介质对橡胶材料具有特定的侵蚀作用,例如酮类、酯类溶剂会加速某些合成橡胶的溶胀或分解。ASTM D572等标准规定了橡胶材料在特定液体中的浸泡测试方法,通过测量体积变化、硬度变化及拉伸强度变化来评估材料的兼容性。在实际应用中,必须查阅材料供应商提供的化学兼容性表,确保所选密封件材质不与工艺介质发生化学反应。例如,在处理强酸或强碱环境时,全氟醚橡胶(FFKM)因其卓越的化学惰性成为首选,尽管其成本远高于常规橡胶。
密封垫圈的材质选择与工况匹配
密封垫圈的材质选择直接决定了密封系统的初步性能表现。丁腈橡胶(NBR)凭借优异的耐油性和低廉的成本,广泛应用于一般液压系统和矿物油环境,其耐温范围通常在-40至100摄氏度之间。氟橡胶(FKM)则在耐高温、耐臭氧和耐化学腐蚀方面表现突出,适用于发动机周边、化工泵等严苛工况,耐温可达200摄氏度以上,但低温弹性相对较差。三元乙丙橡胶(EPDM)对热水、蒸汽和极性溶剂具有极佳抵抗力,常用于冷却系统或水处理设备,但不适用于碳氢化合物油类。
匹配工况需综合考虑温度、压力、速度及介质特性。在低速、中低压且介质为普通润滑油的场景下,NBR胶圈能提供经济且可靠的密封效果。若工况涉及高温蒸汽或强腐蚀性化学品,则需升级为EPDM或FKM,甚至在全氟醚橡胶(FFKM)与金属骨架的组合密封中寻找解决方案。此外,材料的硬度选择也至关重要,较硬的胶圈(如70 Shore A以上)抗挤出能力更强,适用于高压间隙;较软的胶圈(如50-60 Shore A)则密封性更好,适用于低压或表面不平整的工况。
齿轮箱密封选型的技术参数与验证流程
选型过程中的技术参数梳理是确保密封有效性的基础步骤。首要明确齿轮箱的内部工作压力、最高工作温度、轴径尺寸、旋转速度以及介质类型。轴径尺寸决定了密封件的内径规格,而旋转速度则影响密封唇口的线速度,进而决定摩擦热的产生量。对于高速齿轮箱,需选用具有良好散热性能或自润滑特性的密封材料,防止因过热导致胶圈失效。同时,需确认安装空间的轴向和径向限制,以选择合适的密封结构形式(如O型圈、Y型圈、组合密封等)。
验证流程应包含图纸审核、样品测试及试运行三个阶段。在图纸审核阶段,需核对密封槽的尺寸公差、表面粗糙度及倒角设计,确保符合密封件的安装要求。样品测试阶段,可在实验室模拟实际工况,进行气压泄漏测试和温升测试,记录数据以评估密封效果。试运行阶段则需观察设备在启动、满载、空载等不同工况下的表现,监测是否有异常噪音、温升或泄漏迹象。通过对比理论参数与实际运行数据,对密封选型进行最终确认或调整,确保长期运行的稳定性。