机械表配件
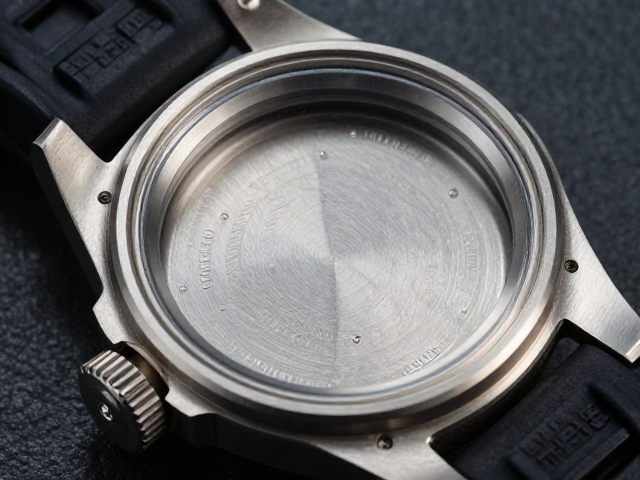
300米专业潜水表壳体锻压工艺与旋入式表冠结构解析
摘要
深海极限下的材料选择与锻压成型 300米防水等级的潜水表对表壳的抗压能力有着严苛要求,这种深度意味着表壳需承受约30个大气压的持续外力。为了实现这一指标,现代制表业普遍采用高纯度316L精钢或经过特殊热处理的高强度铝合金作为基材。这些材料具备优异的抗腐蚀性能和机械强度,能有效应对海水环境的侵蚀及深海高压带来的物理形变。在锻压工艺中,金属坯料经过高温加热后,通过重型压力机进行多道次模锻,使金属晶粒
深海极限下的材料选择与锻压成型
300米防水等级的潜水表对表壳的抗压能力有着严苛要求,这种深度意味着表壳需承受约30个大气压的持续外力。为了实现这一指标,现代制表业普遍采用高纯度316L精钢或经过特殊热处理的高强度铝合金作为基材。这些材料具备优异的抗腐蚀性能和机械强度,能有效应对海水环境的侵蚀及深海高压带来的物理形变。在锻压工艺中,金属坯料经过高温加热后,通过重型压力机进行多道次模锻,使金属晶粒细化并重新排列,从而显著提升表壳的整体致密性和抗疲劳特性。
锻压过程中的温度控制与压力参数直接决定了表壳的最终微观结构。技术人员需精确计算金属流动的路径,确保材料在模具中均匀分布,避免出现折叠、裂纹或填充不足等缺陷。成型后的表壳毛坯还需经过精密的车削和打磨,以去除表面氧化层并达到规定的尺寸公差。这一阶段的加工重点在于保持表壳几何形状的稳定性,为后续组装防水组件提供高精度的配合基准。每一处弧面的过渡都经过严格计算,以分散外部压力,防止应力集中导致结构失效。
旋入式表冠的多重密封机制
旋入式表冠是潜水表防水系统中的核心组件,其设计初衷是为了在极端环境下提供可靠的密封保护。与普通按压式表冠不同,旋入式结构通过螺纹连接将表冠与表壳紧密固定。当表冠完全旋入时,内部的O型密封圈或复合弹性体垫圈会受到径向和轴向的双重挤压,形成严密的物理屏障,阻止水分通过表冠轴孔侵入机芯内部。这种结构不仅增强了防水性能,还提升了操作的稳固性,防止在剧烈运动或碰撞中意外开启。
表冠内部的密封系统通常包含多层级的防护设计。最内层紧贴机芯轴杆,防止润滑油泄漏及湿气侵入;中间层位于表冠与表壳之间,承担主要的防水职责;外层则起到防尘和辅助固定的作用。部分高端型号还采用双重或三重O型圈设计,以应对更苛刻的使用场景。为了确保密封效果,表冠螺纹的精度要求极高,螺距和牙型角需经过精密加工,以确保旋入时的顺畅与锁紧后的紧密贴合。任何微小的制造偏差都可能导致密封失效,因此生产过程中需进行严格的气密性检测。
表壳与表冠的协同防水测试
在组装完成后,表壳与旋入式表冠需经过严密的防水性能验证。测试过程通常包括静态压力测试和动态压力测试两个阶段。静态测试中,成品表款被置于高压舱内,施加相当于30个大气压的恒定压力,持续一段时间以观察是否有渗漏迹象。这一环节旨在验证表壳结构在静态高压下的完整性以及密封组件在持续受力下的稳定性。测试环境的温湿度需控制在标准范围内,以排除环境因素对测试结果的干扰。
动态测试则模拟了潜水员在水下活动时的真实工况。表款在承受静态压力的同时,还需经历温度变化、机械冲击以及操作干扰。测试人员会定期尝试旋入或拔出表冠,检查密封系统在动态操作下的响应能力。此外,还需验证表冠在完全旋入状态下,其防滑纹理和旋入手感是否符合人体工程学要求,确保用户在佩戴湿手套或紧张状态下仍能准确操作。只有通过所有既定测试标准的表款,才能被认定为符合300米防水等级,进入后续的分装与流通环节。