机械表配件
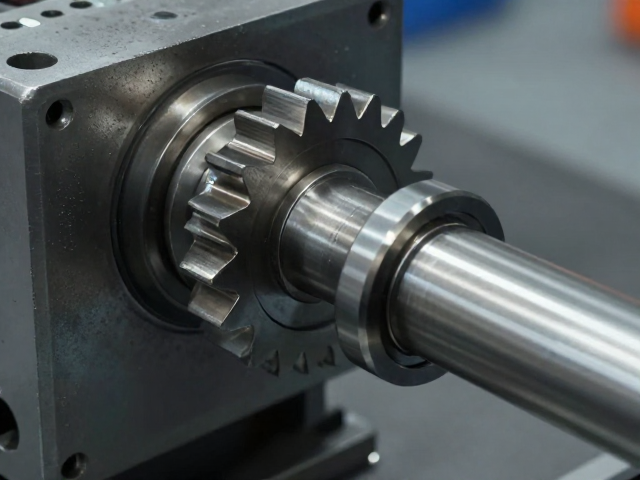
CNC精密加工齿轮内置连接结构,核对把杆规格避坑指南
摘要
CNC精密加工齿轮内置连接结构的核心设计逻辑 齿轮与轴体的内置连接结构在机械传动系统中扮演着传递扭矩与定位的关键角色,其核心在于确保两者在高速旋转及高负载工况下的同心度与配合稳定性。常见的连接形式包括花键连接、销钉连接以及过盈配合,每种结构对加工精度有着截然不同的要求。花键连接通过多个键齿分布实现周向固定,能够承受较大的扭矩,但对齿形磨削和热处理变形控制极为敏感;销钉连接则依赖于精密的铰孔与销轴
CNC精密加工齿轮内置连接结构的核心设计逻辑
齿轮与轴体的内置连接结构在机械传动系统中扮演着传递扭矩与定位的关键角色,其核心在于确保两者在高速旋转及高负载工况下的同心度与配合稳定性。常见的连接形式包括花键连接、销钉连接以及过盈配合,每种结构对加工精度有着截然不同的要求。花键连接通过多个键齿分布实现周向固定,能够承受较大的扭矩,但对齿形磨削和热处理变形控制极为敏感;销钉连接则依赖于精密的铰孔与销轴配合,主要用于限制相对转动,其定位精度直接取决于销孔的位置度公差;过盈配合则依靠材料弹性变形产生的巨大摩擦力来传递动力,对轴径与孔径的配合公差带选择至关重要,稍有不慎极易导致零件开裂或配合失效。
在实际工程应用中,结构设计的合理性直接决定了产品的寿命与运行噪音。设计师需综合考虑装配应力分布,避免在键槽根部或配合端面产生应力集中。例如,在采用花键连接时,齿根圆角半径需经过严密的应力分析,以防止疲劳断裂;而在过盈配合中,则需计算压装过程中的最大接触应力,确保材料屈服强度不被突破。此外,连接界面的表面处理工艺,如喷砂或微孔储油结构,也会影响润滑效果及长期运行的可靠性。这些细节构成了精密传动部件的基础,任何一处疏忽都可能引发连锁性的机械故障。
核对把杆规格中常见的尺寸陷阱与公差误区
在采购或自制齿轮内置连接组件时,把杆(通常指定位轴或配合轴段)的规格核对是极易出错的重灾区。许多技术人员容易混淆轴径公差等级,误将H7轴直接配合J7孔,导致装配困难或间隙过大。正确的做法是依据配合性质选择公差带,对于需要精确定位的过盈配合,通常选用H7/k6或H7/p6;对于需要拆卸的过渡配合,则多采用H7/js6。此外,轴段的台阶高度、倒角尺寸以及退刀槽宽度必须与刀具规格严格匹配,过小的退刀槽会导致磨削或车削时刀具干涉,造成轴肩圆角过大,进而影响齿轮轴向定位的贴合度。
表面粗糙度是另一个隐蔽的坑点。许多图纸仅标注尺寸公差,却未明确表面粗糙度要求,导致加工后配合面过于粗糙或过于光亮。对于过盈配合面,Ra 0.4-0.8μm 通常是较为理想的范围,既能保证接触面积,又能保留微量润滑膜;而对于花键齿面,Ra 0.8-1.6μm 则有助于减少摩擦磨损。若未加控制,粗糙度超差会导致实际过盈量不足,引起齿轮松动打滑;反之,若表面过于光洁且无润滑,在干摩擦状态下极易发生粘着磨损。因此,在核对规格时,必须将形位公差与表面质量指标纳入整体评估体系,不可仅凭目测判断合格与否。
材料特性与热处理变形对连接精度的影响
齿轮与把杆的材料选择及其后续热处理工艺,会显著改变最终零件的尺寸稳定性。45#钢、40Cr或20CrMnTi等常用合金结构钢,在经历渗碳淬火或高频淬火后,必然产生微观组织转变与体积变化。这种变化往往导致轴径微胀或孔部微缩,若在设计阶段未预留足够的加工余量进行去应力磨削,成品尺寸极易偏离图纸要求。例如,20CrMnTi齿轮在渗碳后变形量可能达到0.05-0.1mm,若把杆未经充分去应力处理,在精磨后随时间推移产生的时效变形,会导致配合间隙随使用周期动态变化。
热处理过程中的变形不仅体现在尺寸上,更体现在形状精度上。细长的把杆在淬火冷却时易发生弯曲,导致同轴度超差。此时,若直接进行精车或磨削,虽可修正形状,但可能因切削力消除残余应力而引发二次变形。因此,规范的工艺流程应在粗加工后设置去应力退火,半精加工后再进行热处理,通过精磨或珩磨达到最终精度。对于高精度要求的内置连接结构,有时还需采用低温回火或深冷处理来稳定组织,减少残余奥氏体含量,从而确保长期运行中的尺寸一致性。忽视材料与热处理的关联性,是造成精密连接件失效的主要技术原因之一。
检测手段与验收标准的关键控制点
验证齿轮内置连接结构的质量,不能依赖单一尺寸测量,而需建立多维度的检测体系。三坐标测量机(CMM)是检测同轴度、位置度及轮廓度的核心设备,但需确保探针路径避开应力敏感区域。对于花键连接,专用量规或齿轮测量中心可用于评估齿距累积误差与齿廓偏差,这些数据直接影响传动的平稳性。对于过盈配合,压装力的监测可作为间接判断依据,标准压装力范围应依据理论过盈量计算得出,若实测压装力偏离标准值超过±15%,通常提示配合面存在微观缺陷或尺寸超差。
现场验收时,还需关注装配后的动态表现。通过千分表测量齿轮相对于轴端的径向跳动,可直观反映连接结构的同心性。若跳动量超出允许范围,需排查是否为把杆弯曲或齿轮内孔椭圆所致。此外,涂色法检查接触斑点也是有效手段,对于端面定位结构,接触斑点应均匀分布且面积占比符合设计规范,若出现偏载或点接触,说明端面平行度或垂直度存在问题。这些检测手段结合严格的验收标准,能够有效规避因加工误差导致的装配隐患,确保精密连接结构的长期稳定运行。