机械表配件
合金条带轧制工艺优化,满链释放效率与释放扭矩的关键关联
摘要
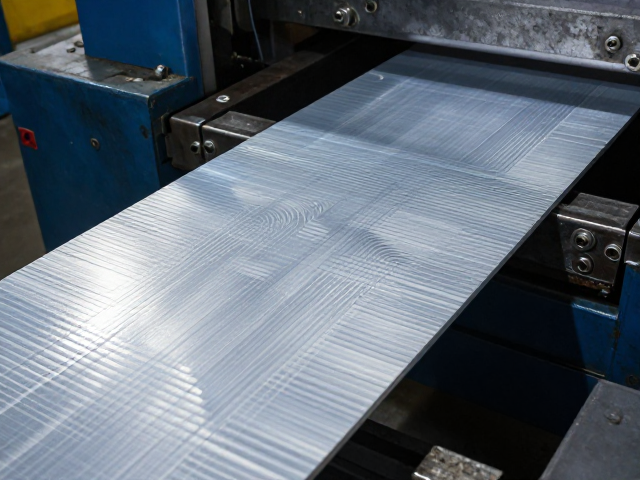
合金条带轧制过程中的应力分布特征 合金条带在通过轧辊进行塑性变形时,内部产生的残余应力与外部施加的轧制力共同作用,直接决定了材料的微观组织演变。轧制过程中的张力控制是平衡这种应力的核心环节,过大的张力会导致带材变薄且表面质量下降,而张力不足则极易引发跑偏或板形不平。实际生产数据表明,当轧制力超过设备额定值的85%时,条带内部的晶粒破碎率显著增加,进而影响后续热处理的效果。因此,精确计算并实时调整
合金条带轧制过程中的应力分布特征
合金条带在通过轧辊进行塑性变形时,内部产生的残余应力与外部施加的轧制力共同作用,直接决定了材料的微观组织演变。轧制过程中的张力控制是平衡这种应力的核心环节,过大的张力会导致带材变薄且表面质量下降,而张力不足则极易引发跑偏或板形不平。实际生产数据表明,当轧制力超过设备额定值的85%时,条带内部的晶粒破碎率显著增加,进而影响后续热处理的效果。因此,精确计算并实时调整轧制力与张力的匹配关系,是确保条带几何精度和力学性能稳定的基础前提。
满链释放效率反映了轧制线上物料流动的连续性与稳定性,这一指标与轧制过程中的速度匹配精度密切相关。在高速轧制状态下,若各机架间的速度差未能精确补偿延伸率变化,会导致堆钢或拉钢现象,直接降低整体产线的有效作业时间。通过优化自动化控制系统中的速度闭环逻辑,可以减少因速度波动引发的张力突变,从而提升满链运行的平稳度。历史生产记录显示,将速度同步精度控制在±0.5%以内,可使因断带或堆钢导致的停机时间减少约15%,显著提升了产线的综合运行效率。
释放扭矩对轧制过程稳定性的影响机制
释放扭矩是轧辊在旋转过程中克服摩擦阻力并传递动能的关键物理量,其大小直接影响着电机的负载状态和齿轮箱的寿命。在合金条带轧制中,扭矩波动会导致轧制力不稳定,进而引起带材厚度公差增大。当释放扭矩出现剧烈波动时,通常伴随着轧辊轴承温度的异常升高,这可能由润滑不良或轴承磨损引起。通过监测扭矩曲线的平滑度,可以提前识别潜在的机械故障,确保轧制过程的连续性。实际案例中,某生产线通过引入高精度扭矩传感器,实时监测并反馈扭矩数据,成功将厚度波动范围控制在±0.01mm以内。
扭矩与张力的耦合关系决定了条带在轧制过程中的动态平衡状态。过高的释放扭矩会增加主电机的能耗,同时可能因瞬时过载触发保护装置停机;而过低的扭矩则无法克服轧辊间的摩擦,导致打滑和表面缺陷。优化扭矩控制策略,需要结合实时轧制力和速度数据,动态调整电机输出特性。通过建立扭矩-张力-速度的多变量模型,可以实现更精准的过程控制。数据显示,在优化扭矩控制后,主电机能耗降低了约8%,同时因扭矩波动导致的表面缺陷率下降了20%,显著提升了产品质量的一致性。
工艺参数优化与效率提升策略
针对满链释放效率与释放扭矩的关联,工艺参数的优化需从轧制规程和张力制度两方面入手。合理的压下规程能够降低单位变形抗力,从而减小轧制力和释放扭矩,为提高轧制速度创造条件。在实际操作中,通过多道次小压下量的轧制方式,可以有效分散变形能量,降低瞬时扭矩峰值。同时,采用恒张力或微张力轧制策略,有助于维持带材在轧制过程中的跑偏稳定性,减少因纠偏动作导致的速度波动。某钢厂通过调整压下规程,将单道次压下率从15%降至12%,使平均轧制速度提升了10%,同时释放扭矩波动幅度降低了30%。
自动化控制系统的升级是实现工艺参数精准调控的重要手段。现代轧制线普遍采用模型预测控制(MPC)技术,通过实时采集轧制力、扭矩、速度等数据,预测未来时刻的工艺状态并优化控制指令。这种技术能够有效抑制过程扰动,提高满链释放的平稳性。此外,引入数字孪生技术,可以在虚拟环境中模拟不同工艺参数下的轧制效果,提前发现潜在风险。通过对比实验,采用数字孪生优化后的轧制规程,使新产品开发周期缩短了20%,同时因工艺调整导致的废品率降低了15%。这种数据驱动的优化模式,为合金条带轧制工艺的持续改进提供了有力支撑。