机械表配件
底盖锻压成型工艺解析,扭矩控制锁紧与收藏表翻新关键
摘要
底盖锻压成型工艺解析 底盖作为手表机械结构中的核心封闭组件,其制造精度直接决定了整机的防水性能与结构强度。传统加工多采用CNC切削或深冲工艺,而锻压成型则通过金属塑性变形原理,利用高吨位压力机配合精密模具,使金属板材在径向与切向应力作用下形成预定形状。这一过程不仅消除了传统加工中的切削应力残留,还能通过冷作硬化提升材料硬度。对于不锈钢或钛合金等常用材质,锻压过程中的流线分布更为连续,有效避免了因
底盖锻压成型工艺解析
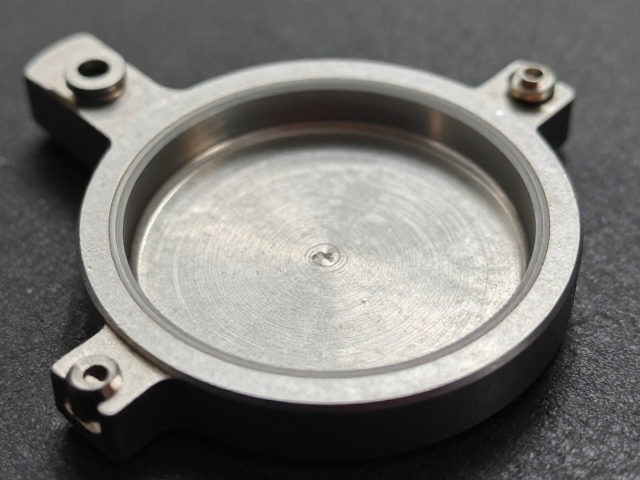
底盖作为手表机械结构中的核心封闭组件,其制造精度直接决定了整机的防水性能与结构强度。传统加工多采用CNC切削或深冲工艺,而锻压成型则通过金属塑性变形原理,利用高吨位压力机配合精密模具,使金属板材在径向与切向应力作用下形成预定形状。这一过程不仅消除了传统加工中的切削应力残留,还能通过冷作硬化提升材料硬度。对于不锈钢或钛合金等常用材质,锻压过程中的流线分布更为连续,有效避免了因纤维断裂导致的微观裂纹隐患,从而在源头上保障了底盖在长期佩戴及极端环境下的结构完整性。
在实际生产环节中,锻压成型的核心难点在于模具设计与材料回弹控制。模具型腔的几何精度需控制在微米级别,以应对金属在高压下产生的细微形变差异。工艺参数如压边力、润滑条件及冲压速度会显著影响成品率。若压边力不足,材料易出现起皱;反之,过大的压边力则可能导致材料破裂或厚度不均。现代生产线通常引入在线视觉检测系统,实时监控锻压过程中的厚度变化与表面缺陷,确保每一批次底盖的同心度与平面度严格符合公差要求。这种基于数据反馈的工艺优化,使得锻压底盖在外观质感与结构稳定性上,相较于传统工艺具有更一致的表现。
扭矩控制锁紧关键
底盖与表壳的装配连接通常依赖螺纹或卡口结构,其密封性能高度依赖于锁紧扭矩的精确控制。不当的扭矩施加会导致两种主要失效模式:扭矩过低无法压缩密封圈,导致水汽侵入;扭矩过高则可能损伤螺纹牙型或压溃密封垫圈,破坏长期使用的可靠性。行业通用的施力标准通常结合材料屈服强度与密封件压缩率进行计算,例如对于常见的不锈钢螺纹底盖,锁紧扭矩需维持在特定牛顿米区间,以确保密封界面产生均匀且足够的预紧力。
为了实现扭矩的标准化与可追溯性,自动化装配设备逐渐替代人工扳手作业。高精度扭矩传感器与伺服电机配合,能够实时采集并记录每一枚底盖的锁紧曲线。通过设定扭矩-角度关系模型,系统可在达到目标扭矩的同时监控旋转角度,识别滑牙或异物卡滞等异常工况。这种过程控制不仅消除了人工操作的主观误差,还确保了每一枚成品底盖的锁紧状态处于理论最优区间。对于高防水等级腕表,锁紧后的气密性测试通常会在受控气压下进行,验证扭矩控制结果是否真正转化为有效的密封屏障,形成从装配到检测的完整闭环。
收藏表翻新关键
vintage腕表在长期佩戴后,底盖表面常出现划痕、氧化或镀层磨损,翻新修复需严格遵循“保留原始特征”的原则。对于贵金属底盖,轻微划痕可通过精细抛光去除,但需使用低转速抛光轮与专用研磨膏,避免过度去除金属导致厚度超标或图案失真。对于拉丝或喷砂纹理底盖,修复难度显著增加,需先通过高分辨率扫描获取原始纹理数据,再使用专用工具模拟原始处理痕迹进行局部重建,而非整体打磨,以保留腕表的使用痕迹与历史价值。
除表面修复外,底盖内部的刻字与编码清晰度是评估翻新质量的关键指标。随着时间推移,原始激光或冲压刻字可能因污垢堆积或轻微变形而模糊。专业翻新流程包括使用无损清洁剂去除顽固污渍,再通过高倍显微镜评估刻字边缘锐度。若刻字边缘出现圆润化,需使用精密刻字工具进行补刻,严格匹配原始字体规格与深度。此外,底盖与表壳接合处的氧化层处理也至关重要,需使用专用清洁剂去除腐蚀产物,并涂抹微量防锈剂,防止翻新后再次发生电化学腐蚀。整个翻新过程强调对原始材质的尊重与工艺细节的还原,确保腕表在恢复美观的同时,不改变其原始结构特征。