机械表外观款式
镜面抛光技法详解,宝石轴承工艺与经典款保值逻辑
摘要
镜面抛光的核心原理与表面微观处理 镜面抛光并非简单的表面打磨,而是通过物理切削与化学作用消除材料表面的微观不平度,使光线在接触面产生规则反射而非漫反射。在宝石轴承这类高精密部件中,表面粗糙度通常要求控制在Ra 0.01微米至Ra 0.05微米之间,这一精度远超普通工业零件标准。实现这一目标通常采用多层级工艺,从粗磨、细磨、精磨逐步过渡到最终的抛光阶段,每一层都需要去除前一层留下的微小划痕与压痕。
镜面抛光的核心原理与表面微观处理
镜面抛光并非简单的表面打磨,而是通过物理切削与化学作用消除材料表面的微观不平度,使光线在接触面产生规则反射而非漫反射。在宝石轴承这类高精密部件中,表面粗糙度通常要求控制在Ra 0.01微米至Ra 0.05微米之间,这一精度远超普通工业零件标准。实现这一目标通常采用多层级工艺,从粗磨、细磨、精磨逐步过渡到最终的抛光阶段,每一层都需要去除前一层留下的微小划痕与压痕。
对于刚玉(红宝石)或石英等硬质宝石材料,传统上使用氧化铈或金刚石微粉作为抛光介质。抛光过程中,抛光盘与工件之间的相对运动轨迹至关重要,行星式抛光或螺旋轨迹能确保受力均匀,避免局部过抛导致的平面度误差。现代工艺中,常引入柔性抛光垫配合高精度抛光液,通过控制压力与转速,使材料表面达到光学级平整。这种处理不仅提升了视觉上的通透感,更直接影响了轴承在低速启动时的摩擦系数,是决定机械性能的关键环节。
宝石轴承的选材逻辑与加工工艺
宝石轴承的核心材料多为天然或人造刚玉,其硬度仅次于金刚石,莫氏硬度达到9级,具备极佳的耐磨性与化学稳定性。在加工过程中,原石需经过严格的切割与成型,确保几何尺寸的精确。由于宝石材料脆性较大,成型阶段需采用激光切割或金刚石锯片进行精密加工,随后进行退火处理以消除内部应力,防止后续抛光过程中出现崩边或裂纹。
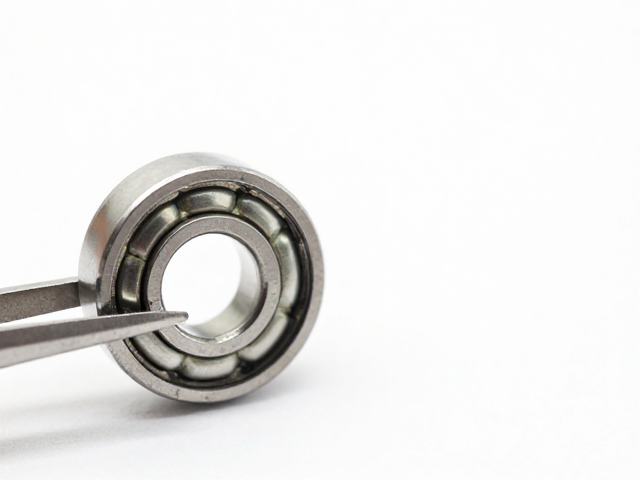
轴承滚珠与轴颈的配合精度直接影响机械运行的平稳性。在制作过程中,滚珠的圆度误差需控制在微米级别,这要求在抛光后期使用高精度分选设备进行筛选。此外,宝石表面的清洁度也是工艺重点,残留的抛光膏微粒会显著增加摩擦损耗。因此,超声波清洗与去离子水冲洗是不可或缺的步骤,确保轴承在装入机芯或精密仪器前,表面无任何污染物,维持其低摩擦特性。
经典款式的工艺传承与美学特征
经典款式的宝石轴承设计往往遵循功能至上的原则,其外观简洁,线条流畅,体现了工业美学与实用主义的完美结合。上世纪中叶,瑞士制表业在自动机械表中广泛采用红宝石轴承,这一设计不仅减少了擒纵系统与其他传动轮的摩擦点,更因宝石的半透明质感与鲜艳色泽,成为机芯内部视觉上的亮点。这种设计语言一直影响着后续的高端机械结构,成为辨识度极高的经典元素。
在视觉表现上,镜面抛光的宝石轴承呈现出深邃的光泽,光线在宝石内部发生折射与反射,形成独特的“火彩”效果。这种光学特性使得宝石轴承在静态观察下具有极高的艺术价值。工匠们通过控制抛光角度与表面光洁度,使宝石在不同光线下呈现层次丰富的视觉效果。这种对细节的极致追求,使得经典款式的宝石轴承超越了单纯的机械功能,成为工艺鉴赏的重要对象。
保值逻辑与长期价值评估
经典款宝石轴承的保值能力源于其稀缺性与工艺不可复制性。天然红宝石资源日益枯竭,高品质、无瑕疵且尺寸均匀的原石价格持续上涨。同时,具备极高抛光精度与完美几何形态的成品,因制作周期长、良品率低,市场供应量有限。在二手市场或收藏领域,品相完好、抛光细腻且无磨损痕迹的宝石轴承组件,常被视为具有较高交换价值的物品。
评估其长期价值时,物理完整性与历史背景是关键因素。未经修复、保持原始抛光状态且无内部裂纹的轴承,其价值远高于经过打磨修复的产品。此外,出自知名工匠或经典机型中的原装组件,因具有可追溯的来源证明,往往能获得更高的溢价。这种价值体系建立在严密的物理属性分析与市场共识之上,反映了人们对极致工艺与稀缺资源的共同认可。