机械表外观款式
香槟金盘38mm腕表镜面抛光技法解析
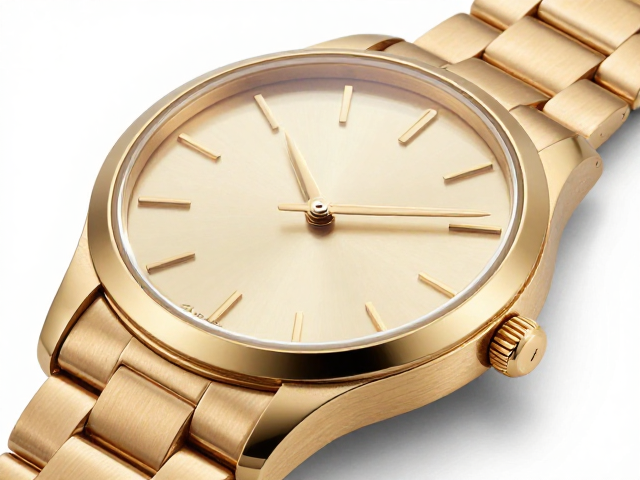
摘要
镜面抛光的底层逻辑与材料特性 香槟金盘面的镜面效果并非单纯依靠后期的打磨堆砌,其核心基础在于基底材料的微观平整度。38毫米表径作为经典尺寸,对盘面边缘至中心的光学过渡有着极高的要求。不锈钢或贵金属基材在经过初步拉丝或喷砂处理后,必须通过高精度的研磨去除表面微瑕。这一阶段的粗糙度通常控制在Ra 0.1微米以下,为后续抛光提供均匀的受力面。香槟金特有的暖色调会放大任何细微的划痕,因此,前处理阶段的洁
镜面抛光的底层逻辑与材料特性
香槟金盘面的镜面效果并非单纯依靠后期的打磨堆砌,其核心基础在于基底材料的微观平整度。38毫米表径作为经典尺寸,对盘面边缘至中心的光学过渡有着极高的要求。不锈钢或贵金属基材在经过初步拉丝或喷砂处理后,必须通过高精度的研磨去除表面微瑕。这一阶段的粗糙度通常控制在Ra 0.1微米以下,为后续抛光提供均匀的受力面。香槟金特有的暖色调会放大任何细微的划痕,因此,前处理阶段的洁净度与平整度直接决定了最终成品的视觉纯净感。
在进入抛光工序前,盘面需经历严格的超声波清洗与无尘环境预处理。任何残留的金属微粒或油脂都会导致抛光轮受力不均,形成肉眼可见的雾状瑕疵。工匠会使用不同目数的金刚石研磨盘,从粗磨到细磨逐步降低表面峰谷差。这一过程不仅是物理形态的改变,更是光学反射路径的重新构建。对于38毫米的小尺寸盘面,中心区域的应力分布更为集中,需要工匠通过调整夹具力度,确保每一寸表面在研磨过程中保持绝对的平行与稳定。
手工抛光的介质选择与力道控制
镜面抛光的核心在于抛光介质的物理特性与人工手感的完美契合。传统的羊毛轮配合氧化铈抛光膏是主流选择,但针对香槟金盘面的特殊色泽,工匠常选用更柔软的合成纤维轮或鹿皮轮进行最终精抛。氧化铈微粒的硬度适中,能在去除极细微划痕的同时,不改变金属表面的晶体结构。抛光过程中,手腕需保持极高的稳定性,以圆周运动或螺旋轨迹均匀施力。力道过猛会导致盘面发热,引起金属应力释放甚至变色;力道不足则无法消除前序工序留下的痕迹,形成“橘皮效应”。
对于38毫米表盘的边缘与中心过渡区,抛光手法存在显著差异。边缘区域因结构强度较低,需采用轻柔的点状接触,避免崩边或变形;中心区域则可采用较大的接触面积,通过稳定的压力获得高反射率。工匠会通过观察光线在盘面上的折射路径,实时调整抛光轮的角度与转速。这种视觉反馈机制是机器抛光难以完全替代的。香槟金盘面的光泽度会随抛光深度的增加而提升,但过深的抛光可能导致金属原子层移位,影响长期耐用性,因此需在光泽度与表面完整性之间找到精确平衡点。
光学检测标准与瑕疵规避
镜面抛光的最终验收依赖于严苛的光学检测标准。在标准光源下,盘面应呈现如镜面般清晰、无扭曲的倒影。任何微小的抛光纹路、色差不均或局部发暗都被视为不合格。对于38毫米盘面的中心区域,检测时会重点观察光线反射的连续性,确保无“光斑”或“暗区”出现。香槟金特有的金属光泽需要在不同角度下保持一致,这要求抛光后的表面微观结构高度均匀。检测过程中,常使用高倍放大镜观察表面是否有因抛光膏残留或工具磨损造成的微尘嵌入。
瑕疵规避不仅限于最终成品,更贯穿于整个抛光流程。抛光环境的洁净度至关重要,空气中的尘埃颗粒可能在抛光过程中嵌入盘面,形成永久性瑕疵。因此,抛光车间需配备高效空气净化系统,保持正压环境。此外,抛光轮的清洁与更换频率也有严格规定,使用过的抛光轮可能携带前序工序的金属屑,继续使用会导致盘面划伤。工匠需定期检查抛光轮表面状态,及时更换磨损严重的部件,确保抛光介质始终处于最佳工作状态。这种对细节的极致追求,是打造高品质香槟金盘面的必要前提。