机械表外观款式
弧形壳体冲压工艺解析,透底背盖如何打造复杂功能款高价产品
摘要
弧形壳体冲压工艺的核心难点与材料选择逻辑 弧形壳体在冲压过程中面临着显著的回弹控制难题,这直接决定了最终产品的尺寸精度与表面平整度。不同于传统平面件,曲面结构在模具接触瞬间会产生复杂的应力分布,若材料屈服强度与延伸率匹配不当,极易出现开裂或起皱现象。行业主流的高强度钢或铝合金板材,其力学性能会随厚度变化产生波动,因此选材需严格依据壳体曲率半径与壁厚要求进行匹配。例如,在制造高难度曲面背盖时,常选
弧形壳体冲压工艺的核心难点与材料选择逻辑
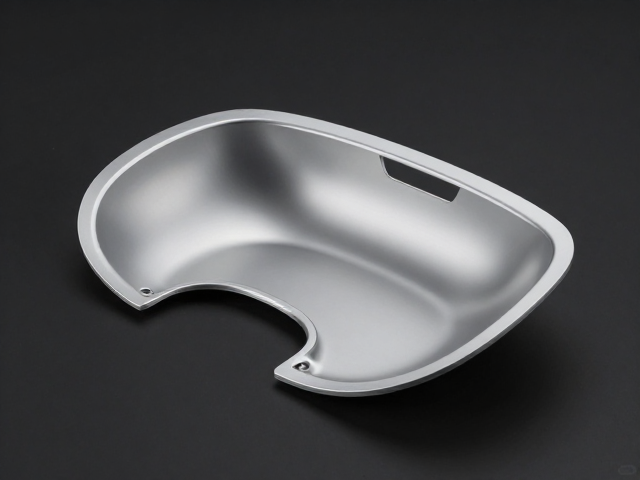
弧形壳体在冲压过程中面临着显著的回弹控制难题,这直接决定了最终产品的尺寸精度与表面平整度。不同于传统平面件,曲面结构在模具接触瞬间会产生复杂的应力分布,若材料屈服强度与延伸率匹配不当,极易出现开裂或起皱现象。行业主流的高强度钢或铝合金板材,其力学性能会随厚度变化产生波动,因此选材需严格依据壳体曲率半径与壁厚要求进行匹配。例如,在制造高难度曲面背盖时,常选用具有良好深冲性能的冷轧钢板或特定牌号的铝合金,以确保材料在剧烈塑性变形下仍能保持微观组织的稳定性,避免因内应力释放导致的后期变形。
模具设计的精细化程度是决定弧形壳体成型质量的关键变量。现代冲压工艺中,模具型腔通常采用多工位级进模或精密单冲模,通过优化压边力分布与拉深筋布局,引导金属流动路径,从而消除局部变薄或堆积。实际生产中,工程师需利用有限元分析软件模拟金属流动,预判潜在缺陷区域,并据此调整模具圆角半径及间隙。这种基于数据驱动的设计方式,显著降低了试模次数,提升了良品率。对于复杂功能款背盖,模具还需集成冲孔、切边、成型等多重功能,对导向部件的精度要求极高,以确保各工序间的同轴度与位置精度符合微米级标准。
透底背盖的复杂功能集成与结构强化策略
透底背盖的设计往往需要兼顾散热效率、电磁屏蔽以及结构强度,这使得其功能布局呈现出高度集成的特点。在结构上,透底区域并非简单的镂空,而是通过精密的冲压成型形成特定的网格或点阵结构,以平衡整体刚性与通透性。这种设计能够有效应对外部冲击,同时为内部电子元件提供必要的通风通道。在实际应用中,背盖边缘需设置严密的密封槽或卡扣位,以确保与主机壳体的配合紧密,防止灰尘、水汽侵入。此外,为了提升连接稳定性,部分高端产品会在背盖内侧设置加强筋或定位柱,这些特征需在冲压过程中一次性成型,对模具的成型深度与脱模斜度提出了严苛要求。
功能件的嵌入与连接方式直接影响产品的耐用性与装配效率。透底背盖常需与散热模组、天线模块或固定支架进行配合,冲压工艺需预留高精度的安装孔位或焊接位。对于需要高频信号传输的场景,背盖表面的平整度直接影响接地效果,因此冲压后通常需经过精细的研磨或抛光处理,以消除模具咬痕或微裂纹。在某些高性能产品中,背盖还承担着射频识别(RFID)或无线充电线圈的承载角色,这就要求冲压成型后的曲面必须经过严密的电磁性能测试,确保不因结构变形导致信号衰减。这种多功能集成,使得背盖从单纯的覆盖件转变为具有关键功能属性的核心结构件。
高精度成型后的表面处理与质检标准
弧形壳体与透底背盖在冲压成型后,表面状态直接影响产品的外观质感与防护性能。常见的表面处理工艺包括喷砂、拉丝、阳极氧化或PVD镀膜,这些工艺需在保证曲面几何精度的前提下进行。喷砂处理可消除冲压过程中可能产生的微小橘皮纹,提升漫反射效果,使产品呈现哑光质感;而阳极氧化则能在铝合金表面形成坚硬的氧化膜,增强耐腐蚀性与耐磨性。对于透底区域,由于结构开放,清洗与干燥工序需格外注意,避免残留液滴在后续组装中造成腐蚀或短路。工艺参数的控制,如喷砂压力、阳极氧化电压及时间,需根据曲面曲率进行动态调整,以确保不同区域膜层厚度均匀,无漏镀或色差现象。
质检环节是确保高价产品一致性的一道防线。针对弧形壳体,光学扫描测量仪被广泛用于检测三维曲面轮廓,对比CAD数模分析偏差,确保曲率过渡平滑无突变。对于透底背盖,光学显微镜或自动视觉检测系统用于检查微裂纹、毛刺及孔位精度,任何超出公差范围(通常为±0.05mm至±0.1mm)的缺陷均被视为不合格。此外,功能性测试如气密性检测、附着力测试(百格法)以及盐雾试验,用于验证表面处理的可靠性与结构完整性。只有通过全项检测的产品才能进入组装环节,这种严苛的质检体系,是维持高端产品市场口碑与降低售后成本的核心保障。