机械表外观款式
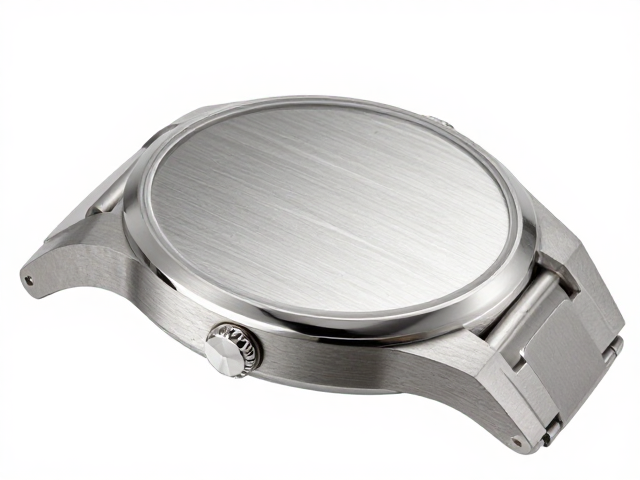
弧形壳体冲压工艺打造tonneau表型,高端收藏级腕表工艺解析
摘要
弧形壳体冲压工艺的力学基础与材料选择 高端腕表表壳的形态演变中,弧形设计长期被视为提升佩戴舒适度与视觉流动感的关键,而传统的CNC加工或铸造工艺难以在保留材料金属特性的前提下实现复杂的曲面成型。冲压工艺通过模具对金属板材施加巨大压力,使其产生塑性变形,从而获得高精度的弧形结构。这一过程对材料的延展性、屈服强度及微观组织结构有着极高的要求,通常选用经过特殊热处理的高纯度精钢或贵金属合金,以确保在经
弧形壳体冲压工艺的力学基础与材料选择
高端腕表表壳的形态演变中,弧形设计长期被视为提升佩戴舒适度与视觉流动感的关键,而传统的CNC加工或铸造工艺难以在保留材料金属特性的前提下实现复杂的曲面成型。冲压工艺通过模具对金属板材施加巨大压力,使其产生塑性变形,从而获得高精度的弧形结构。这一过程对材料的延展性、屈服强度及微观组织结构有着极高的要求,通常选用经过特殊热处理的高纯度精钢或贵金属合金,以确保在经历剧烈形变后不出现裂纹或应力集中现象。
材料表面的预处理与润滑体系是决定冲压成品质量的核心环节。在冲压前,金属板材需经过精密的拉丝或抛光处理,以提供均匀的表面张力分布。随后,采用专用的低摩擦系数润滑剂覆盖表面,这不仅能减少模具与金属间的磨损,还能防止金属在拉伸过程中因摩擦生热导致微观结构改变。这种严密的材料管理流程,使得弧形壳体在成型后依然能保持极高的表面光洁度与尺寸稳定性,为后续的高端打磨奠定基础。
模具设计与曲面成型的技术难点
弧形表壳的冲压并非简单的压合,而是涉及多阶段、多角度的复杂形变控制。模具的设计需要基于严密的有限元分析,模拟金属在冲压过程中的流动路径,以消除“回弹”效应。回弹是金属在脱离模具后因内部应力释放而产生的形状微小变化,对于精密腕表而言,微米级的误差都可能导致表镜安装困难或防水性能失效。因此,模具型腔往往采用阶梯式或渐进式曲面设计,通过多次小幅度冲压逐步逼近最终形态,而非一次性成型。
在成型过程中,压力分布的均匀性直接影响表壳的壁厚一致性。现代冲压设备配备了高精度的压力传感器与反馈系统,实时监测模具闭合过程中的压力变化。一旦检测到局部压力异常,系统会自动调整冲头位置或压力参数,确保表壳各部位受力均衡。这种精细化控制使得弧形壳体在保持轻薄外观的同时,仍能具备优异的结构强度,能够抵御日常佩戴中的意外撞击,体现了机械工艺与材料科学的深度融合。
表壳打磨与表面处理的艺术
冲压成型后的弧形壳体表面往往带有细微的加工痕迹,需经过严密的手工打磨与抛光才能呈现高端腕表所需的镜面或拉丝效果。由于弧形表面缺乏平面支撑,打磨过程中极易因受力不均导致表面起伏或划痕。工匠需使用定制化的柔性抛光轮,配合不同目数的研磨膏,严格遵循弧度变化规律进行多角度处理。这一过程不仅考验工匠对曲面几何的理解,更要求其具备极佳的手感与耐心,确保每一处弧面都达到光学级的平滑度。
在获得理想的表面形态后,表壳还需进行钝化或涂层处理,以提升其耐腐蚀性与耐磨性。对于精钢表壳,通常采用电化学钝化技术,在表面形成致密的氧化铬保护膜,有效抵御汗液、海水等腐蚀性物质的侵蚀。而对于贵金属表壳,则可能采用PVD(物理气相沉积)或DLC(类金刚石碳)涂层技术,在保留金属原有色泽与质感的同时,大幅提升表面硬度。这些后处理工艺不仅增强了腕表的实用性,更赋予了表壳独特的视觉深度与触感体验。
精密组装与防水性能保障
弧形表壳因其非平面结构,在组装环节面临更高的精度挑战。表壳与表圈、底盖及表镜的接合处需保持严丝合缝,以确保腕表的防水性能。传统的平面接合可通过标准密封圈实现,而弧形接合则需定制异形密封圈,其截面形状需严格匹配表壳与附件的曲面轮廓。在组装过程中,需使用专用夹具固定表壳,防止因外力导致变形,同时通过高精度量具检测接合面的平行度与间隙,确保每一处密封点都能承受标称的水压。
防水性能的验证需通过严格的压力测试。将组装完成的表壳置于高压舱中,模拟深水环境下的压力状态,检测是否有渗漏现象。对于高端收藏级腕表,测试标准通常远超常规防水等级要求,以确保其在极端环境下的可靠性。此外,表冠、按钮等活动部件与弧形表壳的接合处也需进行严密的密封处理,防止水汽侵入机芯。这种严密的组装与测试流程,确保了弧形壳体不仅具有卓越的美学表现,更具备作为精密计时工具的可靠性能。