机械表配件
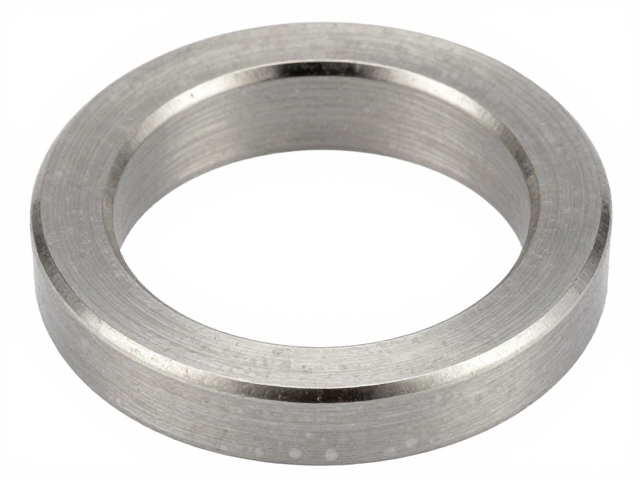
圆环冲压成型工艺打造夜明珠密封防水结构
摘要
圆环冲压成型工艺的核心技术解析 圆环冲压成型技术通过高精度模具与高吨位压力机的协同作用,实现金属材料在室温状态下的塑性变形。该工艺利用冲裁、拉深、弯曲等复合工序,将平板坯料转化为具有复杂几何特征的环形结构。在夜明珠密封组件的生产中,这种技术能够确保金属壳体在受力均匀的情况下,获得极高的尺寸精度和表面光洁度,为后续的精密装配提供基础保障。 工艺过程中,材料流动的控制是决定成品质量的关键因素。通过优
圆环冲压成型工艺的核心技术解析
圆环冲压成型技术通过高精度模具与高吨位压力机的协同作用,实现金属材料在室温状态下的塑性变形。该工艺利用冲裁、拉深、弯曲等复合工序,将平板坯料转化为具有复杂几何特征的环形结构。在夜明珠密封组件的生产中,这种技术能够确保金属壳体在受力均匀的情况下,获得极高的尺寸精度和表面光洁度,为后续的精密装配提供基础保障。
工艺过程中,材料流动的控制是决定成品质量的关键因素。通过优化冲压间隙和压边力,可以有效防止圆环边缘出现开裂、起皱或回弹现象。现代冲压设备配备的伺服控制系统,能够实时调整滑块行程与速度,使得圆环部件在成型过程中保持稳定的应力分布。这种稳定性直接提升了零件的一致性,使得每一批次生产的密封结构都能达到严格的公差要求,满足高精度光学仪器的装配标准。
夜明珠密封防水结构的设计逻辑
夜明珠作为高价值光学或装饰部件,其内部环境对湿度和杂质极为敏感。密封防水结构的设计核心在于构建严密的物理屏障,防止外部水汽、灰尘侵入核心区域。圆环冲压件在此结构中扮演着关键的角色,其严密的环形轮廓能够与配合件形成严丝合缝的嵌合,通过机械结构的刚性约束,消除传统粘接或简单卡接可能存在的微观缝隙。
在结构设计层面,圆环冲压件常配合橡胶或硅胶密封垫圈使用。冲压成型的金属环表面经过精密加工,具备特定的粗糙度和平面度,能够确保密封垫圈在压缩状态下产生均匀的接触应力。这种应力分布不仅提供了优异的静态密封性能,还能在受到轻微外力冲击时,通过金属结构的弹性变形吸收能量,保持密封界面的完整性,从而长期维持夜明珠内部的干燥与洁净状态。
工艺对密封性能的提升作用
圆环冲压成型技术通过一次成型或复合冲压,减少了传统焊接或拼接工艺带来的潜在泄漏点。焊接热影响区容易产生微观缺陷,而冲压成型件整体无接缝,从物理结构上消除了渗漏路径。对于夜明珠这类需要长期稳定运行的产品,这种无接缝的环形结构显著提高了产品的可靠性和使用寿命,降低了因密封失效导致的维护成本。
此外,冲压工艺的高重复精度使得密封结构的装配公差控制在微米级别。在批量生产中,这种精度一致性确保了每一个夜明珠密封组件都能达到相同的防水等级。通过严格的过程质量控制,如在线尺寸检测和密封性测试,可以筛选出色差和性能不达标的次品,确保最终交付的产品在防水性能上具有高度的可预测性和稳定性,符合高端光学器件的制造规范。
材料选择与表面处理标准
针对夜明珠密封结构的使用环境,材料选择需兼顾强度、耐腐蚀性和加工性能。常用材料包括不锈钢、铝合金或工程塑料,其中不锈钢因其优异的耐腐蚀性和机械强度,成为高端密封件的首选。不同牌号的材料在冲压过程中表现出不同的流变特性,需根据具体应用需求选择合适的基材,以确保圆环在成型后不会因应力腐蚀或环境老化而失效。
表面处理是提升密封件性能的另一重要环节。冲压成型的圆环表面通常会经过钝化、阳极氧化或真空镀膜等处理。这些处理不仅提高了材料的耐腐蚀能力,还能降低摩擦系数,便于装配过程中的密封垫圈安装。对于高精度密封面,还需进行研磨或抛光处理,以消除冲压过程中可能产生的微观划痕,确保密封界面的平滑度,从而最大化密封效果,防止因表面缺陷导致的微量渗漏。