机械表配件
圆环冲压成型单向逆时针旋转时,选原装还是副厂件?
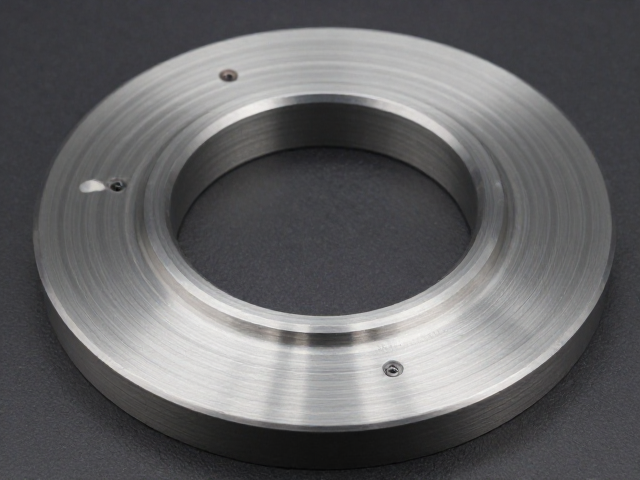
摘要
圆环冲压成型工艺中的旋转特性与部件选型逻辑 在圆环冲压成型的生产环节中,模具或定位组件在单向逆时针旋转时的受力状态会直接决定零部件的磨损轨迹。逆时针旋转通常伴随着切向力的单向积累,这种持续且方向固定的机械应力会导致接触面产生非对称性磨损。此时,零部件的几何精度保持能力成为核心考量指标,原装件与副厂件在材料热处理工艺上的差异,往往会在这种单向受力模式下被显著放大。 选型决策的核心在于对公差等级和材
圆环冲压成型工艺中的旋转特性与部件选型逻辑
在圆环冲压成型的生产环节中,模具或定位组件在单向逆时针旋转时的受力状态会直接决定零部件的磨损轨迹。逆时针旋转通常伴随着切向力的单向积累,这种持续且方向固定的机械应力会导致接触面产生非对称性磨损。此时,零部件的几何精度保持能力成为核心考量指标,原装件与副厂件在材料热处理工艺上的差异,往往会在这种单向受力模式下被显著放大。
选型决策的核心在于对公差等级和材质微观结构的匹配度。原装件通常基于原始设计图纸的公差范围进行制造,其金相组织经过严格管控,能在逆时针旋转产生的剪切力下保持较好的稳定性。相比之下,副厂件虽然在外观尺寸上可能符合标准,但在内部应力消除和表面硬化处理上可能存在波动,长期在单向旋转工况下,这种微观层面的不一致极易引发早期失效或精度漂移。
原装件在逆时针旋转工况下的稳定性表现
原装零部件严格遵循原始工程图纸的技术规范,其制造过程涵盖了从原材料入库到最终检测的全链路质量控制。在圆环冲压成型过程中,当组件处于单向逆时针旋转状态时,原装件凭借精确的同心度和高硬度均匀性,能有效抵抗因旋转方向固定导致的偏载现象。这种一致性使得原装件在长时间运行中,能够维持初始的定位精度,减少因部件微小变形引发的次品率。
此外,原装件通常采用经过验证的热处理工艺,确保其在面对逆时针旋转带来的持续摩擦热时,具备优异的热稳定性。这意味着在高温高压的冲压环境下,原装件不易出现因温度变化导致的尺寸膨胀或微观裂纹。对于对精度要求极高的圆环成型工艺,这种基于原始数据体系建立的可靠性,是保障生产连续性和产品一致性的关键因素。
副厂件的成本优势与潜在风险评估
副厂零部件往往在采购成本上具有显著优势,这对于对预算敏感且对精度容忍度较高的生产场景具有一定吸引力。部分副厂件通过优化供应链或使用替代材料,降低了制造成本。然而,在圆环冲压成型的单向逆时针旋转工况下,成本优势可能以牺牲长期稳定性为代价。由于缺乏原始设计数据的深度支撑,副厂件在应对单向旋转带来的特定应力分布时,可能会出现应力集中或磨损不均的情况。
长期使用副厂件可能导致维护频率的增加。在逆时针旋转过程中,如果副厂件的轴承间隙或配合公差控制不佳,容易引发振动或噪音,进而影响冲压成型的表面质量。虽然初期投入较低,但由部件失效导致的停机时间、废品率上升以及二次更换的人工成本,可能会逐渐抵消其价格上的优势。因此,在评估副厂件时,必须结合具体的生产批次和工艺要求,进行严密的工况测试。
基于工况数据的选型决策路径
在实际生产中,选型决策应基于对具体工艺参数的量化分析。对于圆环冲压成型中单向逆时针旋转的组件,需重点考察旋转速度、冲压压力以及环境温度等变量。如果工艺对尺寸公差要求极为严格,且生产节拍紧凑,原装件提供的可预测性和稳定性通常更受青睐。反之,若生产条件相对宽松,且具备严密的日常监测机制,副厂件在经过严格的前置测试后,可作为备选方案进行尝试。
建立零部件寿命周期评估模型是优化选型的有效手段。通过记录原装件与副厂件在相同逆时针旋转工况下的磨损数据、失效模式以及更换周期,可以构建出直观的对比数据库。这种基于实际运行数据的分析,能够帮助技术人员识别不同部件在长期单向受力下的表现差异,从而制定出更符合实际生产需求的备件管理策略,避免盲目跟风或仅凭价格单一维度做出判断。