机械表配件
圆盘精密车削油污致摆动?放大镜细查工艺隐患
摘要
油污残留引发主轴动态失衡的机理分析 在高精度圆盘类零件的车削加工过程中,冷却润滑液的积聚往往被视为次要因素,但其对动态平衡的破坏作用会直接体现在加工精度上。当切削液与金属微粒混合形成的油污未能及时清除,附着在卡盘爪面或工件定位基准面上时,会在高速旋转中产生微小的离心力偏差。这种偏差并非传统意义上的静态不平衡,而是随着转速变化呈现动态波动,导致刀尖与工件接触点发生周期性偏移。 实际加工中,操作人员
油污残留引发主轴动态失衡的机理分析
在高精度圆盘类零件的车削加工过程中,冷却润滑液的积聚往往被视为次要因素,但其对动态平衡的破坏作用会直接体现在加工精度上。当切削液与金属微粒混合形成的油污未能及时清除,附着在卡盘爪面或工件定位基准面上时,会在高速旋转中产生微小的离心力偏差。这种偏差并非传统意义上的静态不平衡,而是随着转速变化呈现动态波动,导致刀尖与工件接触点发生周期性偏移。
实际加工中,操作人员常观察到刀痕呈波浪状分布或表面出现振纹,初期多被误判为刀具磨损或主轴轴承间隙过大。然而,通过激光对中仪检测发现,主轴径向跳动量在清洁状态下符合公差要求,但在油污积聚后,跳动值会出现显著波动。这种由介质附着引起的微量位移,使得切削力失去稳定性,进而诱发机床结构的微观共振,最终在成品表面留下难以通过常规修整消除的痕迹。
高倍放大检测下的工艺隐患定位
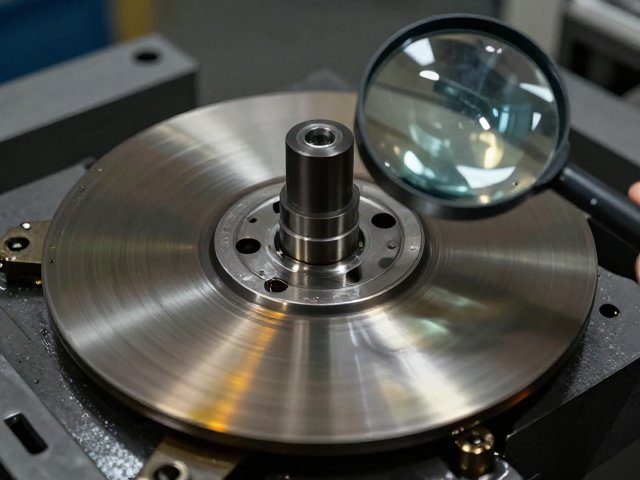
借助工业显微镜或高倍放大镜对卡盘接触区域进行细致排查,能够清晰识别出游垢堆积的具体形态与分布特征。在微米级别的观察下,油污通常表现为不规则的薄膜状覆盖,其厚度可达数十微米,足以改变工件与夹具之间的实际接触刚度。这种非刚性约束使得工件在受力时产生微小的弹性变形,导致加工过程中的让刀现象加剧,表现为尺寸超差或圆度误差超标。
进一步分析发现,油污不仅影响夹持稳定性,还会阻碍散热通道的正常运作。局部高温积聚加速了切削液的分解,形成更顽固的碳化残留物,这些硬质颗粒嵌入软质夹具表面,形成永久性损伤点。每次装夹时,这些微小凸起都会对工件产生额外的点接触应力,使得每次加工的初始位置存在不可重复的误差。这种由微观污染引发的宏观精度丧失,是传统目视检查难以发现的隐蔽性工艺缺陷。
清洁工艺优化与过程控制策略
针对油污导致的摆动问题,建立标准化的清洁流程是提升加工稳定性的关键措施。引入高压气吹配合专用清洗剂,对卡盘爪面进行彻底清理,确保无可见残留物。同时,优化冷却液喷嘴角度,避免液滴直接冲击夹持面,减少油污在关键定位区域的飞溅和附着。通过调整冷却液浓度和流量,降低其粘性,使其更容易从加工区域排出,从而减少残留风险。
实施定期的预防性维护与状态监测,能够有效降低因油污引发的精度波动。利用在线测量系统实时监控加工过程中的振动频谱,识别由夹持不稳定引起的特征频率。一旦发现异常信号,立即停机检查夹具状态及润滑系统管路,防止微小隐患演变为严重的质量事故。通过数据记录与分析,建立油污积累与加工精度的关联模型,为制定更精细的工艺参数提供依据,从而实现从被动补救向主动控制的转变。