机械表配件
壳体锻压成型透底怎么办?表冠安装与工艺避坑指南
摘要
壳体锻压成型透底的核心成因分析 壳体在锻压过程中出现透底现象,本质上是金属流动与模具型腔填充失衡的结果。当坯料体积不足或润滑剂分布不均时,金属液在高压下无法完全填充模具角落,导致局部壁厚过薄甚至破裂。这种缺陷在深腔结构或薄壁件中尤为常见,往往伴随着材料晶粒断裂和力学性能下降。 工艺参数的设定直接决定了金属的流动轨迹。冲压力度过大可能导致材料瞬间撕裂,而速度过慢则会使材料温度散失过快,增加流动阻力
壳体锻压成型透底的核心成因分析
壳体在锻压过程中出现透底现象,本质上是金属流动与模具型腔填充失衡的结果。当坯料体积不足或润滑剂分布不均时,金属液在高压下无法完全填充模具角落,导致局部壁厚过薄甚至破裂。这种缺陷在深腔结构或薄壁件中尤为常见,往往伴随着材料晶粒断裂和力学性能下降。
工艺参数的设定直接决定了金属的流动轨迹。冲压力度过大可能导致材料瞬间撕裂,而速度过慢则会使材料温度散失过快,增加流动阻力。此外,模具表面的光洁度与脱模斜角设计若不符合材料特性,会阻碍金属顺畅流入型腔,进而在应力集中区形成肉眼可见的穿透性孔洞或裂纹。
表冠安装位的热应力与形变控制
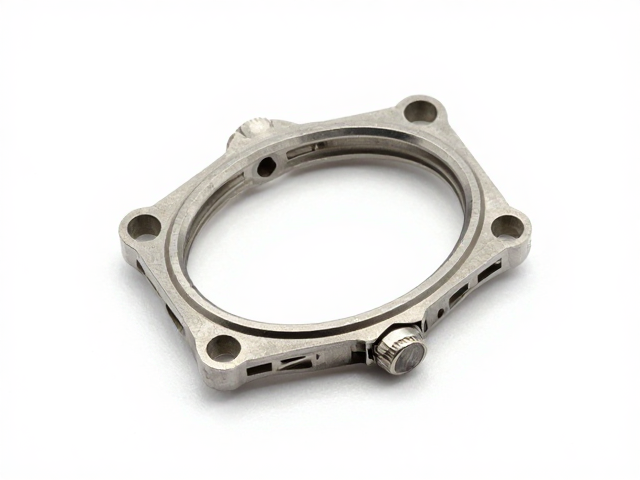
表冠安装孔位在锻压后极易因局部应力集中而产生微裂纹,进而演变为透底。该区域通常涉及复杂的螺纹结构或卡口设计,金属在冷作硬化过程中若未进行充分的去应力退火,残余应力会随时间推移释放,导致安装位周围出现隐性裂纹。
安装过程中使用的压配或旋入工艺若扭矩控制不当,会对壳体薄弱处施加额外的径向或轴向载荷。当壳体本身存在因锻压不均导致的壁厚差异时,过大的安装应力会瞬间突破材料屈服极限,使原本细微的缺陷扩大为明显的透底。因此,预装配前的尺寸全检与无损探伤是识别潜在风险的关键步骤。
模具设计与润滑工艺的协同优化
模具型腔的圆角半径设计需严格遵循材料的最小弯曲半径要求,尖锐的转角会加剧金属流动的不连续性,导致局部变薄。通过CAE模拟软件分析金属填充过程,可以精准预测高风险区域,并据此调整模具流道布局,确保金属以均匀的速度和压力填充整个型腔。
润滑剂的选型与喷涂策略对防止透底起着决定性作用。高粘度润滑剂能有效减少模具与坯料间的摩擦系数,促进金属流动,但过量喷涂会导致堆积,影响后续表面处理。采用自动化喷涂设备精确控制润滑剂厚度,并结合模具加热温度管理,可显著提升金属在型腔内的流动性,减少因填充不足导致的透底缺陷。
后处理工序对缺陷修复与规避的作用
锻压成型后的热处理工序对改善材料微观结构至关重要。通过固溶处理和时效硬化,可以提升材料的延展性和强度,降低因材料脆性导致的透底风险。对于已出现的轻微透底缺陷,需评估其是否处于非关键受力区,部分案例中可通过局部补焊后重新打磨抛光进行修复,但需确保焊缝区域无气孔和夹渣。
表面处理前的精整工序能有效消除锻压留下的微观缺陷。喷丸强化处理不仅能清理表面氧化皮,还能引入压应力,提高零件表面的抗疲劳性能。对于高精度要求的表壳,CNC二次加工是确保表冠安装位精度的必要手段,通过去除多余材料并修正形位公差,可从根本上消除因锻压偏差导致的装配应力集中,避免透底现象在组装阶段爆发。