机械表配件
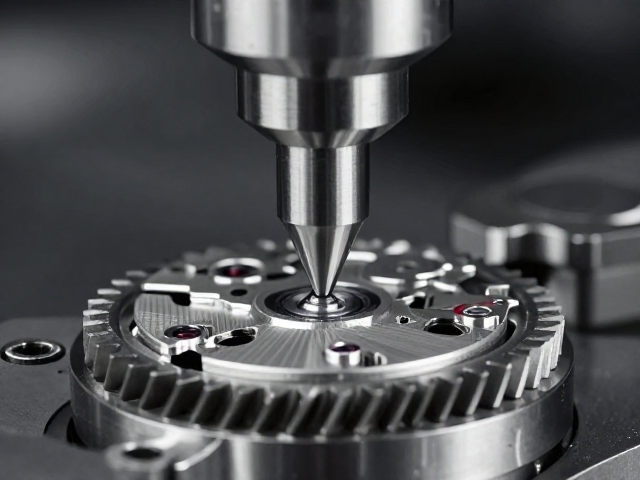
齿形精密铣削工艺,如何确保复杂功能机芯协调运行
摘要
齿形精密铣削的几何精度基础 齿形精密铣削工艺的核心在于通过高精度数控铣削设备,严格遵循预定数学模型对齿轮或凸轮表面进行材料去除,从而获得符合理论廓形的微观几何特征。在复杂功能机芯中,齿形的渐开线或摆线曲线精度直接决定了啮合过程中的接触应力分布与运动平稳性。现代精密加工通常采用五轴联动铣削技术,利用球头铣刀或成型刀具,通过严密的刀具路径规划,消除传统展成法加工中可能存在的累积误差。这种基于直接成型
齿形精密铣削的几何精度基础
齿形精密铣削工艺的核心在于通过高精度数控铣削设备,严格遵循预定数学模型对齿轮或凸轮表面进行材料去除,从而获得符合理论廓形的微观几何特征。在复杂功能机芯中,齿形的渐开线或摆线曲线精度直接决定了啮合过程中的接触应力分布与运动平稳性。现代精密加工通常采用五轴联动铣削技术,利用球头铣刀或成型刀具,通过严密的刀具路径规划,消除传统展成法加工中可能存在的累积误差。这种基于直接成型或仿形铣削的技术路径,能够更灵活地应对非标准齿形或特殊修形需求,为机芯内部多组传动件的精准配合提供物理基础。
几何精度的实现依赖于严密的工艺参数控制,包括主轴转速、进给速率以及切削深度等关键变量的动态平衡。在实际加工过程中,刀具磨损、机床热变形以及夹具装夹误差会显著影响最终齿面的轮廓精度。为了抑制这些误差源,高精密铣削往往需要在恒温环境下进行,并采用具有极高刚性的刀具系统。通过对切削力进行实时监测与分析,操作人员可以动态调整切削参数,确保齿面获得预期的表面粗糙度与微观几何形态。这种对工艺参数的精细化管控,是确保复杂机芯中各个齿轮在高速运转下仍能保持低振动、低噪音特性的先决条件。
复杂功能机芯的运动协调机制
复杂功能机芯通常包含时、分、秒显示以及日历、月相、动力储存等多种显示模块,这些模块通过严密的传动链相互耦合,其协调运行依赖于各传动部件间极低的背隙与高度的同步性。齿形精密铣削在此环节发挥着关键作用,通过精确控制齿顶隙、齿侧隙以及齿廓修形,有效管理啮合过程中的能量传递效率。当机芯执行复杂功能切换时,如日历跳转或月相推进,传动系统需在极短时间内完成高扭矩输出,此时齿形的抗冲击能力与润滑保持能力至关重要。精密铣削获得的微观齿面形态,能够优化润滑油膜的形成,减少干摩擦风险,确保功能模块在频繁启停状态下依然稳定可靠。
运动协调的另一大挑战在于不同材质与尺寸齿轮间的配合一致性。在精密铣削工艺中,针对不同功能模块的齿轮,需根据其受力特点与运动频率,定制化的齿形修形方案。例如,用于快速跳转的棘轮机构,其齿形需具备更陡峭的导向角以减小冲击;而用于长时间连续走时的中心轮,则更侧重于齿面的平滑度以降低长期磨损。通过计算机辅助工程(CAE)模拟,工程师可以预测不同齿形设计下的动态响应,进而优化铣削程序。这种基于仿真数据的工艺迭代,使得复杂机芯能够在多变量耦合的运动状态下,实现各功能模块间的无缝衔接与精准同步。
表面完整性与长期稳定性控制
齿形精密铣削不仅关注宏观几何尺寸,更需深入控制齿面的表面完整性,包括残余应力分布、微观裂纹以及硬度梯度。复杂功能机芯长期处于微小振动与交变载荷环境中,齿面若存在较高的残余拉应力或微观缺陷,极易引发疲劳剥落或微动磨损,导致机芯走时精度下降或功能失效。通过优化铣削刀具的几何角度与切削冷却方式,可以有效降低切削过程中的热效应,减少齿面残余应力。此外,精密铣削后常需配合去毛刺与超精加工工序,以彻底清除加工过程中产生的金属碎屑与微观毛刺,确保齿面达到规定的光洁度标准,从而提升机芯在极端环境下的长期稳定性。
润滑系统的匹配与表面处理的协同也是确保长期稳定运行的重要环节。精密铣削获得的齿面形态需与特定粘度的润滑油或润滑脂相适应,以在啮合界面形成稳定的流体动压润滑膜。某些高端机芯会在铣削后引入特殊的表面涂层或物理气相沉积(PVD)处理,以进一步提升齿面的耐磨性与抗腐蚀能力。这些后处理工艺需与铣削精度紧密配合,避免因涂层厚度不均或结合力不足而影响齿形精度。通过建立严密的表面质量检测体系,利用白光干涉仪或原子力显微镜等高精度检测设备,对齿面微观形貌进行全方位评估,确保每一枚精密铣削的齿轮都符合复杂功能机芯对长期可靠性的严苛要求。