机械表配件
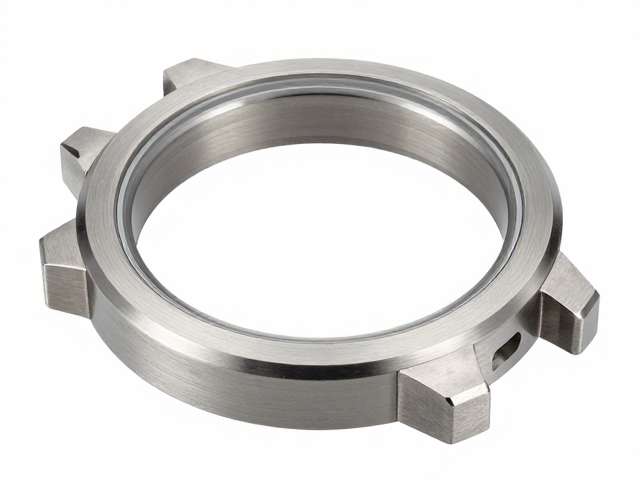
一体式904L不锈钢表壳壳体锻压成型工艺解析
摘要
904L不锈钢材料特性与锻造基础 904L不锈钢作为一种超低碳高合金奥氏体不锈钢,其核心优势在于极低的碳含量与高含量的镍、钼及铜元素。这种特殊的化学成分配比使其在还原性酸环境中表现出卓越的耐腐蚀性能,特别是在含硫酸、磷酸等介质中,其耐点蚀和缝隙腐蚀的能力远超常规316L不锈钢。在表壳制造领域,这种材料的高强度与优异的延展性,为后续复杂结构的成型提供了坚实的物理基础。 锻造工艺利用金属在热态或温态
904L不锈钢材料特性与锻造基础
904L不锈钢作为一种超低碳高合金奥氏体不锈钢,其核心优势在于极低的碳含量与高含量的镍、钼及铜元素。这种特殊的化学成分配比使其在还原性酸环境中表现出卓越的耐腐蚀性能,特别是在含硫酸、磷酸等介质中,其耐点蚀和缝隙腐蚀的能力远超常规316L不锈钢。在表壳制造领域,这种材料的高强度与优异的延展性,为后续复杂结构的成型提供了坚实的物理基础。
锻造工艺利用金属在热态或温态下的塑性变形能力,通过施加巨大的压力改变金属晶粒结构。对于904L而言,由于其合金元素含量高,变形抗力较大,传统的冷加工难以直接应对其硬度与强度。因此,锻造成为了解决材料成型难题的关键步骤,通过控制锻造温度区间,通常选择在1050℃至1150℃之间进行始锻,能够有效细化晶粒,消除铸造缺陷,为后续精密加工奠定微观组织基础。
一体式壳体锻压成型的核心流程
一体式表壳的锻压成型并非单一工序,而是一套严密的等温锻造或温锻流程。原料经过精密切割后,需进行严格的表面清理与预热,以确保在锻造过程中温度场的均匀性。模具通常采用高性能硬质合金或特殊钢材制造,以应对904L在高温高压下对模具的剧烈磨损。在锻压过程中,压力机以极高的速度对坯料施加多向载荷,迫使金属流动填充模具型腔,这一过程直接决定了表壳的几何精度与表面质量。
成型后的锻坯紧接着需要进行热处理以消除内应力并优化机械性能。固溶处理是其中的关键环节,通常需要在1050℃-1100℃下保温后快速冷却,使碳化物充分溶解于奥氏体基体中,从而恢复材料的耐腐蚀性能。随后进行的时效处理或去应力退火,进一步稳定了材料的微观结构,防止在后续机加工或长期使用中出现变形或应力腐蚀开裂,确保表壳在长期佩戴中的尺寸稳定性。
精密加工与表面处理技术
锻压成型仅完成了表壳的粗加工,要达到钟表行业所需的微米级精度,必须依赖高精度的CNC数控加工中心。在加工过程中,切削参数如转速、进给速度和切削液浓度需经过严格计算,以应对904L不锈钢较高的加工硬化特性。刀具通常选用高性能硬质合金或陶瓷材质,并采用微量润滑或高压冷却技术,以控制切削温度,防止工件表面产生烧伤或微观裂纹,确保表壳内壁与连接结构的光洁度。
表面处理是提升904L表壳外观质感与耐用性的一道防线。常见的工艺包括拉丝、喷砂、抛光及PVD真空离子镀膜。拉丝工艺通过特定角度的摩擦纹理展现金属的哑光质感;喷砂则能获得均匀的磨砂效果,掩盖细微的加工痕迹;而PVD镀膜技术能在表壳表面形成一层坚硬的氮化物或碳化物薄膜,不仅提升了硬度,还增强了抗刮擦能力,同时可提供黑色、金色等多种色彩选择,满足不同设计风格的需求。
质量控制与检测标准
在一体式904L表壳的生产体系中,质量控制贯穿每一个环节。原材料入库时需通过光谱分析验证镍、钼、铜等元素含量是否符合标准,确保批次间的稳定性。锻造过程中,无损检测技术如超声波探伤被用于检测内部是否存在裂纹或夹杂物。每一批次产品还需进行硬度测试,确保其符合设计要求的洛氏硬度范围,以平衡加工性能与最终产品的耐用性。
成品表壳需经过严格的气密性测试与尺寸全检。在防水性能测试中,表壳需承受标准水压环境下的压力挑战,确保无渗漏现象。尺寸检测则利用三坐标测量仪对表壳的关键配合面、螺丝孔位进行高精度数据采集,确保公差控制在微米级别。这些严密的检测流程不仅保证了产品的功能性,也体现了高端制表工艺对极致精度的追求,为后续机芯组装与最终成品质量提供了可靠保障。