机械表配件
齿轮内置连接结构车削成型与自动机械机芯工艺解析
摘要
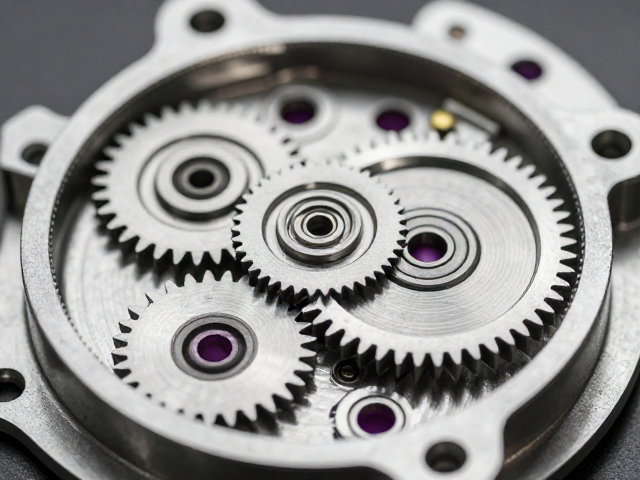
齿轮内置连接结构的机械逻辑与设计难点 齿轮内置连接结构常见于精密手表机芯或微型自动化装置中,其核心在于将驱动源与传动元件通过一体化或高精度配合的方式集成于有限空间内。这种设计摒弃了传统的外置轴套或简易铆接,转而利用金属材料的弹性形变或微米级过盈配合,实现齿轮与中心轴或夹板的稳固连接。在机械原理层面,这种结构要求齿轮轮毂与连接轴之间存在严密的同心度控制,任何微小的偏心率都会在高速旋转或长期运行中转
齿轮内置连接结构的机械逻辑与设计难点
齿轮内置连接结构常见于精密手表机芯或微型自动化装置中,其核心在于将驱动源与传动元件通过一体化或高精度配合的方式集成于有限空间内。这种设计摒弃了传统的外置轴套或简易铆接,转而利用金属材料的弹性形变或微米级过盈配合,实现齿轮与中心轴或夹板的稳固连接。在机械原理层面,这种结构要求齿轮轮毂与连接轴之间存在严密的同心度控制,任何微小的偏心率都会在高速旋转或长期运行中转化为振动噪音,进而导致动力传输效率下降。
设计此类结构时,工程师需权衡材料的屈服强度与加工公差。常见的解决方案涉及在齿轮轮毂内部加工出特殊的卡槽或倒角,随后通过压配或激光焊接技术将其固定。由于齿轮通常位于机芯深处,维修难度极大,因此连接点的可靠性直接决定了产品的寿命周期。若连接处发生松动或断裂,整个传动链将面临失效风险,这在高精密计时工具或关键自动化组件中是不可接受的质量缺陷。
高精度车削成型的关键工艺参数
车削成型是构建齿轮内置连接结构的基础工序,主要依赖于高精度数控车床对金属棒料进行旋转切削。在这一阶段,刀具的几何角度、切削速度以及进给速率需经过严密的计算与调试。对于不锈钢或特殊合金钢制的连接轴,切削液的冷却与润滑效果至关重要,它能有效抑制因高温导致的材料晶格变化,确保轴颈表面的微观粗糙度符合装配要求。通常,连接部位的表面粗糙度需控制在Ra0.4微米以内,以提供最佳的配合接触面积。
在车削过程中,刀具的磨损监测与补偿机制直接影响尺寸的一致性。现代加工设备常配备在线测量探头,实时检测轴径与台阶高度,一旦发现偏差超出微米级容许范围,系统会自动调整刀具位置。此外,夹持力的控制也是技术难点,过大的夹持力可能导致薄壁齿轮轮毂变形,而过小的夹持力则会引起打滑。因此,专用软爪或液压定心卡盘的使用,能够最大程度减少装夹误差,确保齿轮旋转时的动平衡性能。
自动化机械机芯的装配与调试流程
当齿轮与连接部件完成车削加工后,进入自动化机械机芯的组装环节。这一过程高度依赖高精度机械臂与视觉定位系统,以应对微小零件的抓取与放置。装配过程中,连接结构的最终固定往往通过冷压或超声波焊接完成,这两种方法均需在无尘环境下操作,以避免微粒污染导致配合面损伤。自动化产线通过传感器检测每个连接点的压力值,确保压配力度均匀,防止因局部应力集中造成材料微裂纹。
调试阶段重点验证齿轮啮合的顺畅性与连接结构的稳固性。设备会模拟实际运行中的负载与转速,监测振动频谱与温升情况。通过激光干涉仪检测齿轮旋转时的径向跳动与轴向窜动,判断内置连接结构的精度保持能力。若发现异常振动,需重新分析车削数据或调整装配预紧力。这一闭环的质量控制体系,确保了机械机芯在长期运行中保持稳定的动力输出,满足精密机械对可靠性与精度的严苛要求。