机械表配件
齿形精密铣削工艺,三轮原厂替换规格详解与选型指南
摘要
齿形精密铣削的核心机理与加工精度控制 齿形精密铣削并非简单的切削过程,而是通过成形铣刀或数控成形技术,严格遵循渐开线或其他特定齿廓曲线,对齿轮毛坯进行高精度材料去除的工艺。在这一过程中,刀具的刃口形状必须与目标齿轮的齿槽形状完全一致,或者通过多轴联动模拟包络运动,从而确保齿面几何参数的准确性。加工精度的核心在于机床主轴的回转精度、分度装置的角定位误差以及刀具刃口的微观质量。任何微小的振动或热变形
齿形精密铣削的核心机理与加工精度控制
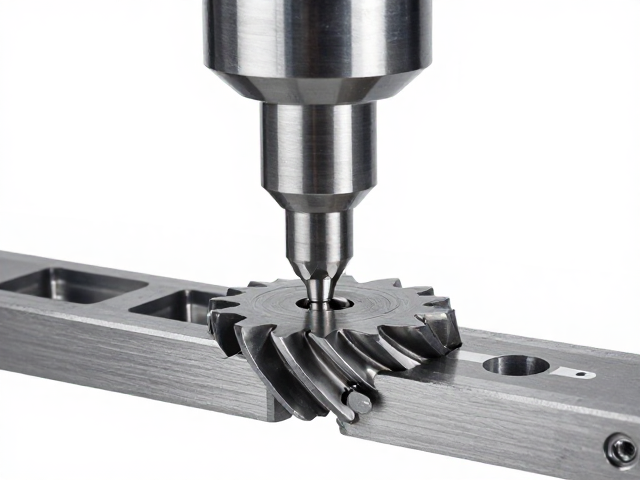
齿形精密铣削并非简单的切削过程,而是通过成形铣刀或数控成形技术,严格遵循渐开线或其他特定齿廓曲线,对齿轮毛坯进行高精度材料去除的工艺。在这一过程中,刀具的刃口形状必须与目标齿轮的齿槽形状完全一致,或者通过多轴联动模拟包络运动,从而确保齿面几何参数的准确性。加工精度的核心在于机床主轴的回转精度、分度装置的角定位误差以及刀具刃口的微观质量。任何微小的振动或热变形都会直接反映在齿面的波纹度上,进而影响最终产品的传动平稳性。
为了达到微米级的配合公差,工艺参数的选择至关重要。切削速度、进给速率以及切削深度需要根据工件材料的硬度、韧性以及刀具涂层特性进行严密的计算与调整。例如,在处理高强度合金钢时,通常采用较低的切削速度以抑制切削热,同时配合高压力冷却液系统以带走积屑。刀具的磨损管理也是关键环节,当刃口出现微小崩缺或磨损超过特定阈值时,必须及时修整或更换,否则会导致齿形误差超标,产生非预期的噪音和振动。这种对过程参数的极致管控,是区分普通铣削与精密铣削的分界线。
原厂替换规格的技术解析与关键参数
原厂替换规格的核心在于严格复刻原始设计中的几何拓扑结构,这包括模数、压力角、齿顶高系数、变位系数以及螺旋角等基础参数。在维修或再制造场景中,替换件必须与原始系统中的其他啮合部件保持严密的运动学兼容。例如,压力角的偏差即便只有0.5度,长期运行也可能导致接触应力集中,加速齿面点蚀。因此,解析原厂数据时,不能仅依赖外观测量,更需要获取或逆向工程还原其完整的齿廓数据,特别是对于经过变位处理的齿轮,其分度圆齿厚与公法线长度之间存在严密的数学关联,任何单一参数的误读都可能导致装配干涉或侧隙不足。
此外,齿面硬度分布与热处理变形控制是原厂规格中隐含却至关重要的技术指标。精密铣削后的齿轮通常需要经过渗碳淬火或氮化处理,这会导致微小的尺寸变化。原厂规格中规定的尺寸公差往往已经包含了热处理后的预期变形补偿。在替换过程中,若仅关注铣削后的冷态尺寸,而忽视材料内部应力释放对齿形稳定性的影响,极易导致早期失效。因此,真实可考的替换规格必须包含材料牌号、热处理硬度等级(如HRC值范围)以及齿面粗糙度要求(Ra值),这些数据共同构成了齿轮在特定工况下的性能边界,是验证替换件是否合规的根本依据。
基于工况场景的选型逻辑与匹配策略
选型的首要步骤是明确齿轮系统的载荷谱与转速特性。不同工况对齿形精度的要求存在显著差异。对于低速重载的工程机械齿轮,重点在于齿根弯曲疲劳强度,此时齿形的修根处理和齿顶修缘设计至关重要,以应对冲击载荷。而对于高速轻载的精密仪器传动,则更关注齿面的接触疲劳强度和传动平稳性,此时齿面的微观几何精度及表面完整性成为选型的关键。选型时需核对原始设备的转速等级,确保新选齿轮的圆周速度不超过其材质和精度等级下的许用极限,避免因离心力导致的结构失稳或润滑失效。
环境因素与润滑条件也是选型决策中的硬性约束。在高温、高湿或腐蚀性环境中,齿轮材料的表面处理和齿形保持能力会受到严峻挑战。选型时需评估齿形设计是否有利于润滑油膜的形成,例如螺旋齿轮相比直齿轮具有更好的啮合平稳性和承载能力,但同时也对轴向定位提出了更高要求。此外,还需考虑安装空间的限制,齿宽和齿顶圆的尺寸必须与箱体结构完美契合。通过对比不同精度等级(如ISO 1328标准下的等级)在成本与性能上的平衡,结合实际维护周期,确定最具技术合理性的规格组合,而非盲目追求最高精度等级。
制造工艺验证与质量检测标准
齿形精密铣削后的质量验证需依赖严密的检测流程,其中公法线长度变动和切向综合误差是衡量齿轮运动精度的核心指标。使用高精度公法线千分尺测量不同跨棒距的公法线长度,可直观反映齿廓的均匀性。对于更高精度的要求,需采用齿轮测量中心进行齿廓偏差(fHα)和螺旋线偏差(fHβ)的数字化扫描,通过生成的误差图谱判断是否存在周期性误差或随机噪声。这些数据必须与原始设计图纸或原厂技术规范中的允许公差带进行比对,任何超出公差范围的区域都被视为不合格品,需进行返修或报废处理。
除了几何尺寸测量,齿面微观形貌的检测同样不可或缺。金相分析用于验证热处理后的显微组织,确保无脱碳、过烧或裂纹等缺陷。表面粗糙度仪则用于检测齿面的微观峰谷高度,过大的粗糙度会增加摩擦系数并引发微动磨损。在实际应用中,还需进行空载和负载跑合测试,通过振动传感器和噪声分析仪记录齿轮在运行过程中的动态响应。通过分析振动频谱中的啮合频率及其谐波成分,可以间接评估齿形铣削质量对系统动态性能的影响,从而形成从静态几何检测到动态性能验证的完整闭环质量体系。