机械表配件
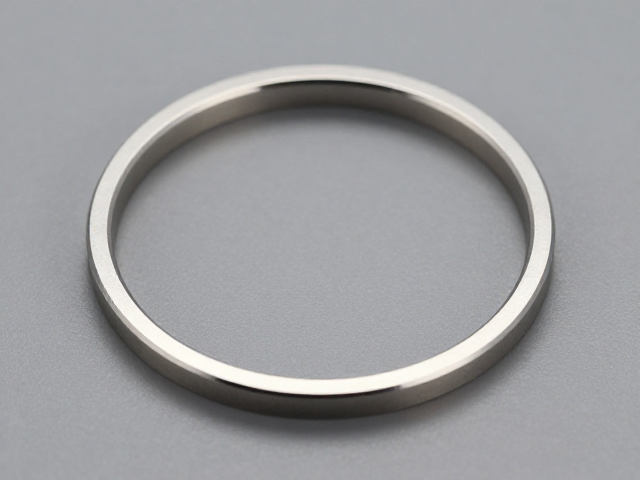
圆环冲压成型工艺,核对尺寸参数,精准固定装饰表圈
摘要
圆环冲压成型的核心工艺解析 圆环冲压成型是精密金属加工中的基础且关键环节,主要利用冲压机与专用模具,通过径向压力使金属板材发生塑性变形,从而获得预定形状的环形工件。这一过程严格遵循材料力学原理,在模具闭合过程中,板料在凸模与凹模之间受到切向拉应力和径向压应力的共同作用。为了确保成品几何精度,模具的设计必须具备严密的公差配合,通常选用高碳工具钢或硬质合金制作模具型腔,以抵抗反复冲击产生的磨损,维持
圆环冲压成型的核心工艺解析
圆环冲压成型是精密金属加工中的基础且关键环节,主要利用冲压机与专用模具,通过径向压力使金属板材发生塑性变形,从而获得预定形状的环形工件。这一过程严格遵循材料力学原理,在模具闭合过程中,板料在凸模与凹模之间受到切向拉应力和径向压应力的共同作用。为了确保成品几何精度,模具的设计必须具备严密的公差配合,通常选用高碳工具钢或硬质合金制作模具型腔,以抵抗反复冲击产生的磨损,维持长期生产的稳定性。
工艺参数的设定直接决定了成型的成功率与质量上限。冲裁间隙、压边力以及模具圆角半径是三个核心变量。间隙过小会导致材料撕裂或模具寿命急剧下降,间隙过大则会引起毛刺和尺寸超差。压边力的施加旨在防止材料在成型过程中出现起皱现象,特别是在深圆环或薄壁件成型中,合理的压边力分布能显著提升材料流动的均匀性。此外,润滑剂的选用与涂覆方式也会影响摩擦系数,进而影响成型极限和表面质量,需根据具体金属材料特性进行针对性调整。
关键尺寸参数的核对标准
在冲压成型后,尺寸精度的控制是后续装配与功能实现的前提。主要核对参数包括外径、内径、壁厚以及高度,这些参数需通过高精度量具进行多点测量。对于高精度要求的圆环件,通常使用气动量仪或激光扫描设备进行非接触式测量,以获取周向各点的直径变化曲线,识别是否存在椭圆度或锥度偏差。测量过程中需消除环境温度对工件热胀冷缩的影响,确保数据在标准温度环境下采集,以反映工件真实的几何状态。
公差范围的设定需严格依据设计图纸及相关行业标准执行。一般情况下,冲压圆环的外径公差控制在±0.05mm至±0.1mm之间,具体数值取决于材料厚度与圆环直径的比例。壁厚的一致性至关重要,过厚的区域可能导致装配干涉,过薄则影响结构强度。在实际操作中,常采用三坐标测量机(CMM)对关键特征点进行空间定位,计算各截面圆心的偏差,从而判断圆环的同心度与平面度是否达标。任何超出公差带的工件必须立即隔离并进行根本原因分析,防止不良品流入下一工序。
装饰表圈的精准固定技术
装饰表圈的固定方式直接影响产品的外观美感与使用寿命。常见的固定工艺包括过盈配合压入、胶粘固定及机械卡扣连接。过盈配合利用表圈外径与底座内径的微小尺寸差异,通过压力机施加轴向力使其紧密结合,这种方式结构稳固且无需额外辅料,但对零件间的配合精度要求极高。胶粘固定则适用于不同材质组合或需要吸收震动的场景,需精确控制胶层的厚度与固化时间,确保粘接强度符合使用环境要求。
固定过程中的定位精度是避免表圈歪斜或间隙不均的关键。使用高精度夹具或专用定位工装,可将表圈与底座进行预定位,确保两者轴线重合。在压入或粘接过程中,需实时监控固定状态,防止因受力不均导致表圈变形或底座损伤。对于自动化生产线,常引入视觉识别系统检测表圈放置位置,通过伺服压机控制压入速度与压力曲线,实现柔性且精准的固定。固定完成后,需进行外观检查与功能测试,确认无松动、溢胶或明显划痕,确保产品符合出厂质量标准。