机械表配件
齿形精密铣削工艺致啮合不良?走时故障排查指南
摘要
齿形精密铣削对啮合精度的直接影响 机械腕表机芯中的齿轮传动系统高度依赖齿形的几何精度,精密铣削工艺决定了齿廓与齿根的关键参数。当铣削刀具磨损或机床主轴存在微米级跳动时,齿轮侧面可能产生微小的毛刺或非对称偏差。这种在微观尺度下的形位误差,会在齿轮咬合瞬间改变受力点,导致原本平滑的扭矩传递出现顿挫。 啮合不良的直接后果是能量损耗增加与运行阻力变大。在自动上链或手动上链过程中,用户可能会感受到明显的干
齿形精密铣削对啮合精度的直接影响
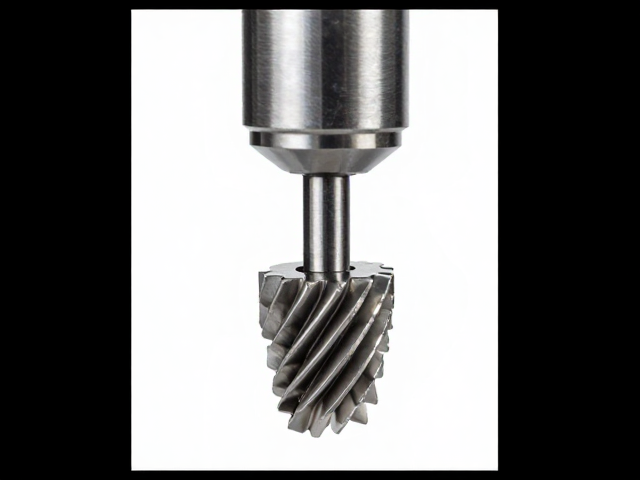
机械腕表机芯中的齿轮传动系统高度依赖齿形的几何精度,精密铣削工艺决定了齿廓与齿根的关键参数。当铣削刀具磨损或机床主轴存在微米级跳动时,齿轮侧面可能产生微小的毛刺或非对称偏差。这种在微观尺度下的形位误差,会在齿轮咬合瞬间改变受力点,导致原本平滑的扭矩传递出现顿挫。
啮合不良的直接后果是能量损耗增加与运行阻力变大。在自动上链或手动上链过程中,用户可能会感受到明显的干涩感或卡顿。长期处于这种高摩擦状态下,齿轮间的金属碎屑会增加润滑油的污染速度,进而引发更复杂的从动轮系迟滞现象,使得摆轮游丝系统无法获得稳定的等幅振动,最终表现为走时不准或停摆。
走时故障的标准化排查路径
排查此类机械故障需遵循严密的逻辑顺序,优先排除外部因素干扰。使用校表仪记录走时数据,观察振幅与日差变化。若振幅偏低且伴随日差波动剧烈,应重点检查擒纵机构与齿轮系的接触状态。通过放大镜观察摆轮轴尖与宝石轴承的摩擦痕迹,判断是否因齿轮偏斜导致机芯底板受力不均。
进入机芯拆解阶段,需依次清洗并检查关键传动轮系。使用显微镜检测擒纵轮与叉瓦的接触面,确认无因铣削不良导致的点接触或线接触异常。对于怀疑有齿形误差的齿轮,可采用专用量规比对齿顶圆直径与齿根槽宽。若发现某级齿轮啮合间隙过大或存在周期性阻力,需重新评估该齿轮的加工质量或安装同心度。
修复措施与工艺标准复核
针对确认因齿形铣削导致的啮合问题,修复核心在于恢复齿轮系的正确几何关系。若为轻微毛刺或装配偏差,可通过精细抛光齿面并重新调整齿轮轴位解决。操作时需使用专用镊子与无油润滑剂,确保修复过程中不引入新的污染物或造成二次损伤。调整齿轮中心距时,需严格参照机芯设计图纸的公差范围,避免过度挤压导致轴尖弯曲。
若齿形本身存在不可逆的加工缺陷,则需更换受损齿轮。更换过程中,需验证新齿轮与相邻齿轮的啮合声音与阻力特性。安装完毕后,进行多方位走时测试,涵盖表冠平放、立放等不同姿态,确保在全方位下振幅稳定且无周期性误差。通过校表仪连续监测24小时,确认日差恢复至正常范围,方可完成最终组装与外观清洁。