机械表配件
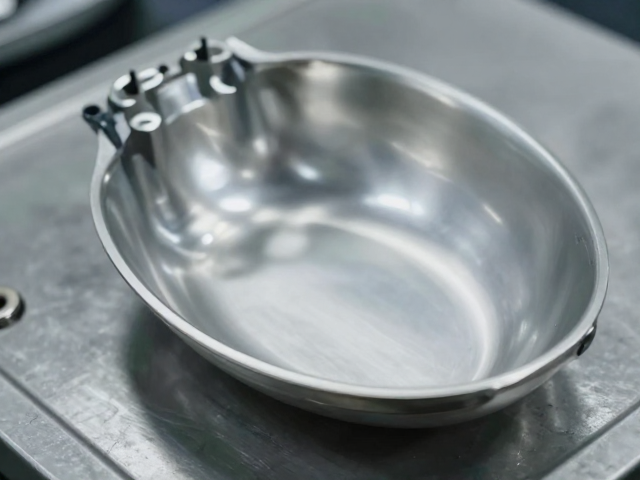
50米日常防水壳体锻压成型工艺,揭秘缎面打磨细节
摘要
50毫米壳体成型与表面处理的工艺逻辑 在精密制造领域,50毫米规格的防水壳体常作为传感器或微型电子元件的外置保护层,其结构完整性直接依赖于金属板材在锻压过程中的形变控制。这一尺寸段属于中小型薄壁件,材料通常选用304或316L不锈钢,以兼顾耐腐蚀性与机械强度。锻压成型并非简单的冲压,而是通过多道次模具压制,使金属纤维在受力下产生塑性变形,从而获得预期的曲面弧度与壁厚分布。在此过程中,模具的精度与
50毫米壳体成型与表面处理的工艺逻辑
在精密制造领域,50毫米规格的防水壳体常作为传感器或微型电子元件的外置保护层,其结构完整性直接依赖于金属板材在锻压过程中的形变控制。这一尺寸段属于中小型薄壁件,材料通常选用304或316L不锈钢,以兼顾耐腐蚀性与机械强度。锻压成型并非简单的冲压,而是通过多道次模具压制,使金属纤维在受力下产生塑性变形,从而获得预期的曲面弧度与壁厚分布。在此过程中,模具的精度与压力参数的稳定性决定了壳体是否存在微裂纹或壁厚不均,这些微观缺陷是后续防水性能的大敌。
成型后的壳体表面往往保持着金属原色或带有明显的加工痕迹,这与最终呈现的哑光质感相去甚远。为了达到指定的外观标准,表面打磨成为核心工序。缎面效果并非单一方向的抛光,而是通过不同目数的砂带或研磨轮,在壳体表面构建出口径极小的、均匀分布的微观纹理。这种纹理能够散射光线,消除镜面反射,形成柔和内敛的视觉效果。对于50毫米的小件,手工打磨难以保证一致性,工业上常采用振动研磨或滚筒研磨设备,配合特定粒度的研磨介质,对壳体内外壁进行整体处理,确保每一寸表面都达到预设的粗糙度指标。
微观纹理构建与应力消除
缎面打磨的核心在于对表面粗糙度(Ra值)的精准调控。在50毫米壳体的处理中,Ra值通常控制在0.4-0.8微米之间,这一区间既能提供细腻的触感,又能维持金属原有的光泽度。工艺执行时,需依次使用从粗到细的研磨介质进行过渡。初期研磨旨在去除锻压过程中留下的氧化皮及模具痕迹,中期研磨负责细化纹理,而末期研磨则用于均匀化整体光泽。在此阶段,研磨介质的硬度与形状需经过严格计算,以避免在壳体边缘或转角处产生因受力过大而导致的局部过磨或变形,这些细节决定了成品的高级感。
除了外观处理,打磨过程中的应力释放同样关键。金属在经历高强度的锻压后,内部存在残余应力,若不经妥善处理,后续使用中可能因应力释放导致壳体轻微变形或开裂。现代工艺中,常将研磨与低温去应力退火相结合。在研磨过程中,局部高温可能加剧应力集中,因此需采用冷却液辅助降温。退火工艺需在惰性气体环境中进行,防止高温氧化影响表面质量。通过这种物理研磨与热处理的双重作用,壳体不仅在视觉上呈现出均匀的缎面效果,在结构稳定性上也满足了长期户外或潮湿环境的使用需求。
防水密封与最终检验标准
壳体成型与打磨后的终极目标是实现严密的防水性能,这依赖于壳体与盖体或密封件之间的配合精度。50毫米壳体通常采用CNC加工或高精度冲压配合螺纹连接或卡扣结构。在锻压成型阶段,法兰边的平整度至关重要,任何微小的凹凸都会导致密封圈压缩不均,进而引发渗漏。因此,在打磨工序中,法兰密封面的处理需格外谨慎,通常保留较高的平面度,避免过度研磨导致密封面塌陷或变形。
最终检验环节聚焦于外观一致性与功能性验证。外观检查需使用标准光源箱,对比标准色板,确认缎面纹理的均匀度,无漏磨、划痕或色差。功能性测试则包括气密性测试,通过向壳体内部注入特定压力的压缩空气,监测规定时间内的压降情况,以验证其防水等级是否达标。对于50毫米壳体,由于其表面积小,气流泄漏点更易被放大,因此检测设备的灵敏度需经过校准。只有通过所有外观与性能测试的壳体,才能进入后续的组装流程,确保最终产品在复杂环境下的可靠性。