机械表配件
圆盘精密车削工艺中消磁器与检查摆轴轴尖的关键作用
摘要
精密车削中的磁残留问题及其对加工精度的影响 在圆盘类零件的精密车削过程中,材料在经历切削、冷却液冲刷以及刀具接触等物理过程后,极易因磁场感应产生残留磁性。这种磁残留并非单一现象,而是由工件材料本身的导磁特性与环境磁场共同作用的结果。对于高硬度合金钢或不锈钢制成的精密圆盘,一旦表面附着微量铁屑或含有磁性杂质的冷却液,这些微粒会像磁铁般吸附在工件表面或后续工序中,导致装配困难、测量数据漂移以及产品功
精密车削中的磁残留问题及其对加工精度的影响
在圆盘类零件的精密车削过程中,材料在经历切削、冷却液冲刷以及刀具接触等物理过程后,极易因磁场感应产生残留磁性。这种磁残留并非单一现象,而是由工件材料本身的导磁特性与环境磁场共同作用的结果。对于高硬度合金钢或不锈钢制成的精密圆盘,一旦表面附着微量铁屑或含有磁性杂质的冷却液,这些微粒会像磁铁般吸附在工件表面或后续工序中,导致装配困难、测量数据漂移以及产品功能失效。特别是在微米级甚至纳米级精度的加工场景中,微小的磁性吸附物足以破坏配合面的光洁度,造成不可逆的质量缺陷。
消磁器在此环节扮演着“清道夫”的角色,其核心逻辑是通过产生交变且逐渐衰减的磁场,抵消工件内部的剩磁。传统的直流退磁方法难以应对复杂形状工件,而现代高频交流消磁技术则能通过磁场反转打破磁畴的有序排列,使磁能趋于平衡。若消磁不彻底,后续的检查工序将面临严峻挑战,因为磁性吸附物会干扰测量探针的接触状态,导致圆度、同轴度等关键形位公差数据失真。因此,消磁工艺的稳定性直接决定了精密车削后道工序的良率,是保障圆盘零件几何精度一致性的前置必要条件。
检查摆轴轴尖在形位公差检测中的决定性作用
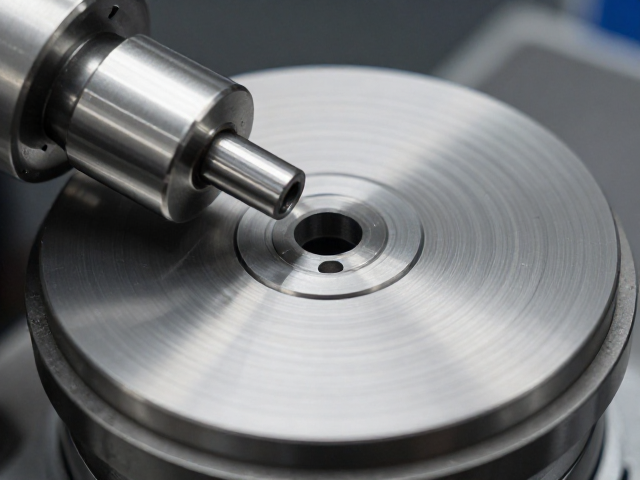
在完成车削与消磁处理后,圆盘零件的质量验证通常依赖于高精度的检测设备,其中检查摆轴及其轴尖是核心传感元件。轴尖作为与工件接触或定位的关键触点,其几何形态的精确度直接决定了检测数据的真实性。在测量圆盘的外圆跳动或端面跳动时,轴尖必须保持极低的锥度误差和极高的表面硬度,以确保持续接触时的稳定性。若轴尖存在磨损、崩缺或微量的变形,会在接触瞬间产生微小的位移,这种机械误差会被直接放大为检测系统的读数误差,导致合格品被误判或不合格品流入下道工序。
轴尖的设计需兼顾灵敏度与耐用性,通常采用硬质合金或红宝石材质,以抵抗反复接触带来的磨损。在实际应用中,轴尖与摆轴连接处的间隙控制至关重要,过大的间隙会导致检测过程中的晃动,引入额外的随机误差;而过紧的配合则可能增加摩擦阻力,影响摆动的灵活性。对于高精度圆盘,检查摆轴的轴尖往往需要经过严格的校准程序,确保其在不同角度下的径向偏差控制在微米级别。这种对轴尖状态的极致追求,反映了精密制造中“测量即生产”的理念,即检测环节的精度必须高于加工环节,才能真实反映工件的质量状况。
消磁与检测环节的协同效应与工艺闭环
消磁器与检查摆轴轴尖在精密车削工艺中存在着严密的逻辑关联,二者共同构成了从物理处理到数据验证的质量控制闭环。如果消磁效果不佳,工件表面的磁性吸附物会污染检查摆轴的轴尖,导致轴尖与工件之间的接触电阻变化或产生粘滞效应,进而影响摆动的平稳性。这种污染不仅降低了检测的重复精度,还可能加速轴尖的磨损,缩短检测设备的使用寿命。因此,消磁工艺的优化不仅是为了解除工件的磁状态,更是为了保护检测系统的核心部件,确保检测数据的长期稳定性。
在实际生产管理中,建立标准化的消磁与检测联动机制是提升整体工艺水平的关键。通过实时监控消磁后的剩磁值,并结合检查摆轴轴尖的磨损监测数据,可以动态调整加工参数。例如,当检测到轴尖磨损导致的误差趋势上升时,需同步检查消磁效果是否因环境磁场变化而减弱,从而进行复合调整。这种基于数据反馈的工艺优化,避免了单一环节的孤立改进,实现了从原材料处理到成品检测的全流程精度管控。对于圆盘精密车削而言,只有当消磁的彻底性与检测的精确性达到高度协同,才能真正实现高一致性、高可靠性的批量生产目标。