机械表配件
复古洋葱头齿轮内置连接结构检查螺纹精度指南
摘要
复古洋葱头齿轮连接结构的形态特征与功能定位 复古洋葱头齿轮通常指代一种具有特殊锥形或阶梯式端面设计的机械传动部件,其名称源于端面轮廓在视觉上类似于洋葱的横截面。这种结构常见于需要精确定位或特定力矩传递的老式机械装置中,如早期的钟表机芯、精密仪器传动轴或特定型号的工业减速机内部。其核心在于通过端面的非对称几何形状,配合内部的连接轴套,实现齿轮与轴体的无键连接或自定心连接,从而减少因键槽引起的应力集
复古洋葱头齿轮连接结构的形态特征与功能定位
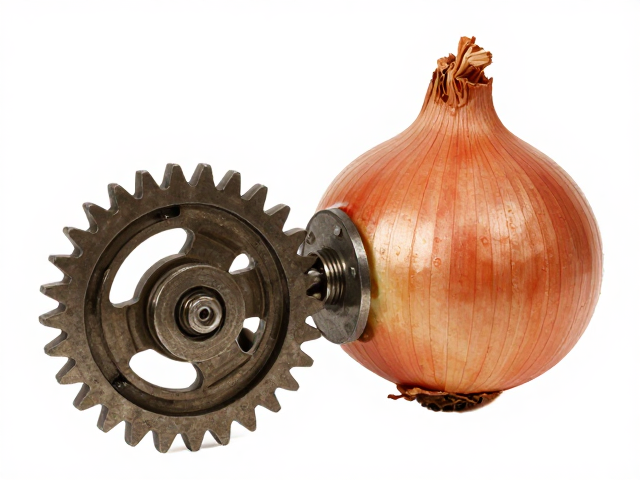
复古洋葱头齿轮通常指代一种具有特殊锥形或阶梯式端面设计的机械传动部件,其名称源于端面轮廓在视觉上类似于洋葱的横截面。这种结构常见于需要精确定位或特定力矩传递的老式机械装置中,如早期的钟表机芯、精密仪器传动轴或特定型号的工业减速机内部。其核心在于通过端面的非对称几何形状,配合内部的连接轴套,实现齿轮与轴体的无键连接或自定心连接,从而减少因键槽引起的应力集中问题。
在维修与检测此类精密部件时,连接结构的完整性直接决定了传动的平稳性。洋葱头结构的锥面角度通常经过严密的计算,以确保在装配过程中能够形成严密的过盈配合或特定的间隙配合。这种设计不仅承担了扭矩传递的功能,还往往兼具轴向定位的作用。因此,检查螺纹精度并非孤立存在,而是必须结合锥面的贴合度、配合间隙以及整体同轴度进行综合评估,任何单一维度的偏差都可能导致机械运行时的异响或早期磨损。
螺纹精度检查的核心参数与测量工具
螺纹精度的检查主要聚焦于中径、螺距、牙型角以及螺纹旋合长度等关键几何参数。对于复古洋葱头齿轮内部的连接螺纹,通常采用公制或英制标准,需先通过目视检查确认螺纹是否存在锈蚀、磕碰或变形,这些外观缺陷会直接影响测量数据的的有效性。常用的测量工具包括螺纹千分尺、游标卡尺以及三针法测量所需的精密量针。在缺乏高精度气动量仪的情况下,使用高精度螺纹塞规进行通止规检测是判断螺纹是否超差的最直接手段。
数据记录需严格遵循计量规范,每次测量前需清洁螺纹表面,去除油污和灰尘,以避免杂质干扰测量结果。对于中径测量,若使用螺纹千分尺,应确保测头与螺纹中径线接触良好,读数时需多次测量取平均值以消除人为误差。若采用三针法,需选用与被测螺纹牙型角匹配的量针,并通过公式计算实际中径值。所有测量数据应如实记录,并与原始设计图纸或行业标准中的公差等级进行比对,任何超出公差范围的数据均被视为不合格项。
基于检测数据的精度分析与偏差处理
当测量数据偏离标准公差时,需分析偏差的具体类型,是螺距误差、牙型角误差还是中径超差。螺距误差通常由加工时的丝杠传动不稳定或刀具磨损造成,会导致螺纹旋合时产生干涉或松动。牙型角误差则会影响螺纹的接触面积和受力分布,长期运行可能导致螺纹根部疲劳断裂。对于中径超差,若表现为尺寸偏小,可能影响装配后的紧固力;若尺寸偏大,则可能导致螺纹配合过松,丧失定位功能。
处理偏差时需根据齿轮的整体状况决定修复策略。对于轻微的中径或螺距偏差,且齿轮本体无裂纹或严重磨损时,可尝试使用高精度螺纹磨削或专用修复工具进行微量修正,但需严格控制去除材料量,避免破坏洋葱头锥面的定位基准。若偏差较大或涉及螺纹根部损伤,鉴于复古部件的材料特性及加工难度,强行修复可能引发隐性裂纹,此时应判定为不可修复,需寻找同规格备件进行更换,以确保障机械系统的长期稳定运行。
装配验证与后续维护建议
螺纹精度检查的最终目的是确保装配后的机械性能。在完成螺纹清洁与精度确认后,装配过程中应涂抹适量的二硫化钼润滑脂或专用装配膏,以减少初始摩擦并防止咬死。装配时需手动旋入,感受旋合过程的顺滑度,若出现卡顿或阻力异常增大,应立即停止并重新检查螺纹状态,不可强行拧入,以免损坏螺纹牙型。
日常维护中,应定期检查洋葱头齿轮连接处的紧固状态,特别是在高振动环境下运行的设备。建议建立定期巡检机制,观察是否有因螺纹松动导致的轴向位移或径向跳动现象。若发现轻微松动,在确认螺纹精度依然合格的前提下,可进行重新紧固;若紧固后再次出现松动,则需重新评估螺纹精度,必要时进行停机大修,以排除因基础结构变形导致的连接失效风险。