机械表配件
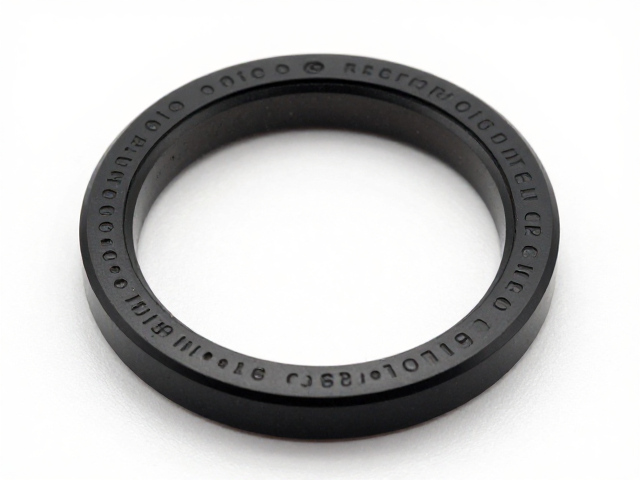
确认表款型号,黑色表圈圆环冲压成型工艺详解
摘要
黑色表圈圆环冲压成型的核心定义与材料基础 黑色表圈圆环冲压成型工艺是腕表制造中实现高硬度与精密外观的关键环节,其核心在于利用高强度金属板材在模具下的塑性变形。这一工艺通常选用904L精钢或航空级铝合金作为基材,其中904L不锈钢因含有高比例的钼和铬,具备卓越的抗腐蚀性能,是高端腕表表圈的主流选择。材料经过严格的退火处理以消除内应力,确保后续冲压过程中不会出现开裂或变形,为形成均匀的黑色涂层提供稳
黑色表圈圆环冲压成型的核心定义与材料基础
黑色表圈圆环冲压成型工艺是腕表制造中实现高硬度与精密外观的关键环节,其核心在于利用高强度金属板材在模具下的塑性变形。这一工艺通常选用904L精钢或航空级铝合金作为基材,其中904L不锈钢因含有高比例的钼和铬,具备卓越的抗腐蚀性能,是高端腕表表圈的主流选择。材料经过严格的退火处理以消除内应力,确保后续冲压过程中不会出现开裂或变形,为形成均匀的黑色涂层提供稳定的物理基础。
冲压过程中的力学控制直接决定了表圈的最终精度,模具的设计需严格遵循微米级公差标准。在压力机作用下,金属板材被推入阴模,通过径向流动形成预设的几何形状。这一过程要求极高的定位精度,任何微小的偏差都可能导致表圈边缘出现毛刺或厚度不均。现代自动化生产线通常配备激光检测系统,实时监控冲压行程,确保每一枚圆环的外径和内径严格符合设计规范,从而为后续的装配提供可靠保障。
表面黑色涂层的施加技术与固化流程
黑色外观的实现主要依赖于物理气相沉积(PVD)或电镀技术,这两种工艺能在金属表面形成致密的碳化钛或氮化钛薄膜。PVD工艺在真空环境中进行,通过高能离子轰击靶材,使涂层分子与基材表面产生强结合力,其硬度通常超过1000 HV,远高于普通喷漆。涂层厚度控制在1-5微米之间,既保证了色彩的深邃均匀,又避免了因涂层过厚导致的附着力下降或剥落风险。
固化与后处理阶段对表圈的耐用性起着决定性作用。经过涂层沉积的表圈需进入高温烤箱进行应力释放处理,温度通常控制在200-300摄氏度区间,持续时间依据具体材料特性而定。此步骤能有效消除涂层内部的微观应力,提升其抗冲击能力。随后进行的超声波清洗去除了表面残留的微粒,确保表圈在装配前达到洁净标准,为后续与表壳的无缝结合创造条件,同时避免因杂质影响长期佩戴的光泽度。
精密装配与公差配合的技术细节
黑色表圈与表壳的装配依赖于严密的过盈配合或卡扣结构,公差范围通常控制在±0.05毫米以内。在自动化装配线上,机械臂将处理好的表圈精准放置于表壳凹槽中,通过精密压头施加均匀压力,使两者紧密贴合。这种配合方式不仅防止日常佩戴中的松动,还能有效阻挡灰尘和湿气进入机芯内部,提升腕表的整体密封性能。
装配后的检测环节包括视觉检查和尺寸复核,确保表圈无划痕、色差或变形。使用高精度光学投影仪对表圈边缘进行扫描,对比标准数据模型,识别任何超出允许范围的瑕疵。合格的产品需经过转动测试,确认表圈旋转顺畅且无卡顿,定位棘轮的声音清脆且定位准确。这些步骤共同确保了每一枚经过冲压成型工艺的黑色表圈都能达到预期的机械性能与美学标准。