机械表配件
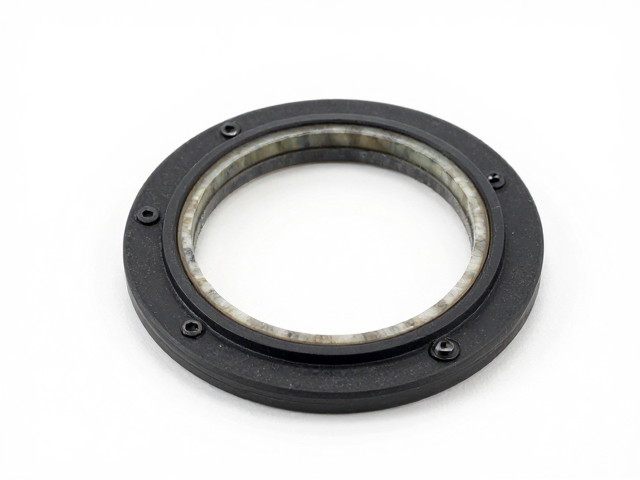
底盖锻压成型工艺解析,矿物玻璃与防水圈的精密配合
摘要
底盖锻压成型的核心工艺逻辑 底盖作为保温杯、焖烧杯等日用器皿的关键受力部件,其制造核心在于金属板材在高压下的塑性变形。锻压成型并非简单的冲压,而是通过模具对圆形金属坯料施加径向与轴向的复合压力,使其发生深度拉伸与变薄,从而形成规定的深度与壁厚。这一过程对材料的延展性要求极高,常见的304或316不锈钢在经过退火处理后,能够更好地应对剧烈变形带来的应力集中,避免在成型瞬间出现开裂或起皱现象。 工艺
底盖锻压成型的核心工艺逻辑
底盖作为保温杯、焖烧杯等日用器皿的关键受力部件,其制造核心在于金属板材在高压下的塑性变形。锻压成型并非简单的冲压,而是通过模具对圆形金属坯料施加径向与轴向的复合压力,使其发生深度拉伸与变薄,从而形成规定的深度与壁厚。这一过程对材料的延展性要求极高,常见的304或316不锈钢在经过退火处理后,能够更好地应对剧烈变形带来的应力集中,避免在成型瞬间出现开裂或起皱现象。
工艺参数的设定直接决定了底盖的最终几何精度。冲头速度与模具间隙是两个关键的变量,冲头速度过快可能导致材料流动不均,形成橘皮纹或破裂;而模具间隙若小于材料厚度与加工硬化系数的总和,则会造成过度挤压,导致底盖边缘卷曲或内部产生残余应力。现代生产线通常采用伺服压力机,通过精确控制滑块行程与压力曲线,确保每一次锻压都能获得高度一致的杯底深度与圆度,为后续工序提供标准化的基准面。
矿物玻璃的贴合与结构优势
矿物玻璃底盖并非传统意义上的玻璃制品,而是经过特殊高温烧结工艺处理的金属基底复合层。这种工艺将高纯度石英砂等无机矿物原料在高温下熔融,再与经过精密加工的金属底盖内壁进行冶金结合或高强度粘接。其核心优势在于极低的导热系数与优异的化学稳定性,相比纯金属底盖,矿物玻璃能有效隔绝热量传递,防止底部烫手,同时具备极强的耐磨性,不易因摩擦产生金属划痕或异味。
在结构设计上,矿物玻璃层通常作为中间过渡层或装饰保护层出现,其厚度控制在微米级别,既要保证视觉上的通透与美观,又要确保与金属基体的结合强度。由于玻璃与金属的热膨胀系数存在差异,成型过程中必须严格控制冷却速率,以消除界面应力。这种复合结构使得底盖在承受外部冲击时,金属基体提供主要的结构支撑,而矿物玻璃层则提供光滑、耐腐蚀的表面特性,两者结合实现了力学性能与表面功能的平衡。
防水圈的精密配合机制
防水圈通常采用食品级硅胶或三元乙丙橡胶(EPDM)材质,其作用是在底盖与杯身连接处形成严密的密封界面。防水圈的设计并非简单的圆形环状,而是经过严密的截面几何优化,通常呈现为带有预压缩变形余量的异形结构。当底盖旋紧或按压到位时,防水圈受到径向挤压,产生周向膨胀,填充金属螺纹或卡扣之间的微观间隙,从而阻断液体渗漏的路径。
防水圈的安装精度直接影响密封效果,其外径与底盖凹槽的配合公差需控制在微米级别。过松会导致密封压力不足,引发漏水;过紧则会增加旋紧扭矩,长期使用可能导致橡胶老化断裂或螺纹滑牙。在实际装配中,防水圈通常被置于底盖内侧的专用密封槽中,槽壁经过阳极氧化或钝化处理,以增加摩擦力并防止橡胶圈在运输过程中移位。这种精密配合确保了产品在经历高温、低温及机械振动环境下的长期密封稳定性。
多材料复合的可靠性验证
底盖组件的可靠性需要通过严格的物理测试来验证,包括耐压测试、跌落测试及密封性测试。在耐压测试中,成品需承受内部气压或外部水压,检测底盖是否发生塑性变形或密封失效。对于矿物玻璃底盖,还需进行冷热冲击测试,模拟从高温液体倒入后立即接触低温环境的极端情况,以验证玻璃层与金属基体是否因热应力差异出现剥离或炸裂。
密封性能的验证通常采用气密性检测或水浸法,将装配好的底盖置于一定压力下,观察规定时间内是否有气泡产生或水分渗出。此外,长期浸泡测试用于评估防水圈在接触热水、茶水或酸性饮料后的老化情况,确保材料不会析出有害物质或失去弹性。这些测试数据构成了底盖工艺稳定性的核心支撑,确保每一批次产品均符合食品安全与耐用性标准,满足高频使用场景下的功能需求。