机械表配件
壳体锻压成型工艺,清洁表壳缝隙与防水压力测试全流程解析
摘要
精密表壳锻压成型的核心工艺解析 壳体锻压成型是腕表制造中确立表壳基础形态的关键步骤,主要涉及将金属坯料通过高精度模具在巨大压力下发生塑性变形。这一过程通常分为粗锻和精锻两个阶段,粗锻用于快速成型并减少材料损耗,精锻则确保尺寸精度与表面光洁度。现代工艺多采用等温锻造技术,通过精确控制模具温度与坯料温度,有效降低材料流动阻力,从而提升复杂结构(如表耳、表冠护肩)的成型质量,减少裂纹与折叠缺陷。 材料
精密表壳锻压成型的核心工艺解析
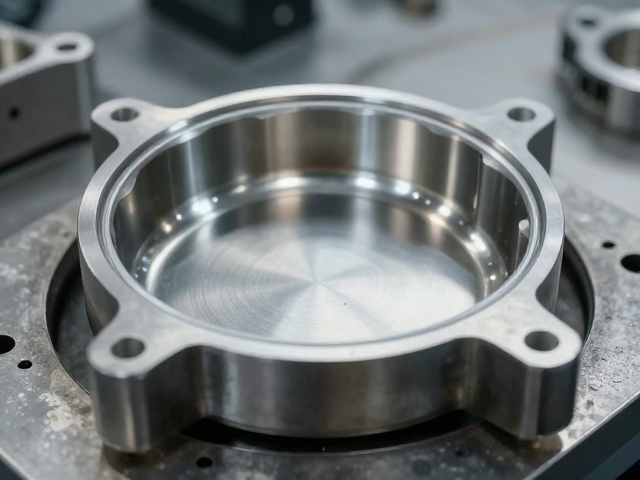
壳体锻压成型是腕表制造中确立表壳基础形态的关键步骤,主要涉及将金属坯料通过高精度模具在巨大压力下发生塑性变形。这一过程通常分为粗锻和精锻两个阶段,粗锻用于快速成型并减少材料损耗,精锻则确保尺寸精度与表面光洁度。现代工艺多采用等温锻造技术,通过精确控制模具温度与坯料温度,有效降低材料流动阻力,从而提升复杂结构(如表耳、表冠护肩)的成型质量,减少裂纹与折叠缺陷。
材料的选择直接决定了锻压工艺的可行性与最终产品的性能表现。常见的316L精钢、904L不锈钢以及钛合金在锻造过程中表现出不同的流变特性。例如,钛合金因其高强度和低密度特性,对锻造温度和压力要求更为严苛,通常需要更高的成形压力才能避免开裂。行业数据显示,在标准锻造条件下,金属坯料的成形率通常控制在10%至90%之间,过高的变形率可能导致内部残余应力过大,进而影响后续加工及长期使用的稳定性。
表壳缝隙清洁与表面预处理流程
锻压成型后的表壳表面往往附着有脱模剂残留、氧化皮及微量金属碎屑,这些杂质若不经彻底清除,会严重影响后续抛光效果及防水性能。清洁流程通常始于超声波清洗,利用高频振动产生的空化效应剥离微观缝隙中的顽固污渍。随后,表壳进入高压喷淋清洗工序,使用去离子水配合专用环保清洗剂,对表壳内外壁进行全方位冲洗,确保无死角残留。
针对表壳与底盖、表圈等部件的结合缝隙,传统的擦拭方式难以应对微米级的清洁需求,因此常采用等离子清洗或激光清洗技术进行深度处理。等离子清洗通过高能粒子轰击表面,去除有机污染物并增加表面能,增强后续装配时的贴合度。激光清洗则利用高能激光束瞬间蒸发表面污染物,不损伤基材,特别适用于精密装饰面及复杂几何结构的缝隙清洁,确保装配前表面达到分子级别的洁净状态。
防水压力测试的标准与执行规范
防水性能是机械腕表的核心技术指标,测试流程严格遵循ISO 22810或GB/T 6011等相关国际标准。测试前需对表壳进行严密的密封性检查,通常使用硅胶垫圈或金属O型圈作为密封介质。在静态防水测试中,表壳需置于专用测试舱内,施加高于标称防水等级1.5倍的水压或气压。例如,一款标称100米防水的表壳,在测试中需承受4巴(约0.4MPa)的压力并保持规定时长,以验证其密封结构的完整性。
动态防水测试模拟佩戴过程中的实际受力情况,表壳需经历温度变化、水压波动及机械振动等多重应力环境。测试过程中,高精度传感器实时监测表壳内部是否有水分侵入或压力异常波动。若发现泄漏,需通过氦质谱检漏仪定位具体泄漏点,常见泄漏源包括表冠螺纹配合面、底盖密封圈压缩不均或表壳锻压缺陷导致的微孔。测试数据的记录与分析有助于优化装配工艺,确保每一枚成品表壳均达到设计要求的防水性能。