机械表配件
底盖锻压成型工艺解析,如何保护机芯与腕表维修更换指南
摘要
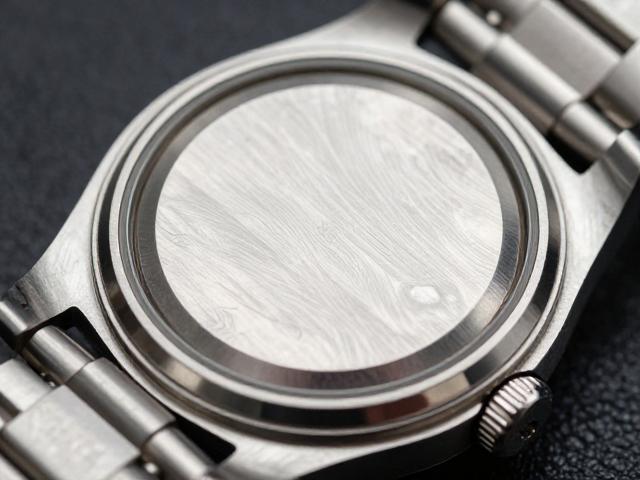
底盖锻压成型的金属力学与结构稳定性 底盖作为腕表与机芯外部保护的关键组件,其制造工艺直接决定了整机的密封性与抗冲击能力。锻压成型技术通过高吨位压力机对金属坯料进行塑性变形,使金属纤维在内部形成严密的流线型分布,这种微观结构上的优化显著提升了底盖的屈服强度。相较于传统的切削加工,锻压工艺能有效消除材料内部的孔隙与杂质,使得底盖在承受外部挤压或跌落冲击时,能够更好地分散应力,避免出现裂纹或变形,从而
底盖锻压成型的金属力学与结构稳定性
底盖作为腕表与机芯外部保护的关键组件,其制造工艺直接决定了整机的密封性与抗冲击能力。锻压成型技术通过高吨位压力机对金属坯料进行塑性变形,使金属纤维在内部形成严密的流线型分布,这种微观结构上的优化显著提升了底盖的屈服强度。相较于传统的切削加工,锻压工艺能有效消除材料内部的孔隙与杂质,使得底盖在承受外部挤压或跌落冲击时,能够更好地分散应力,避免出现裂纹或变形,从而为内部精密的机芯提供第一道坚实的物理屏障。
在锻压过程中,金属的延展性与回弹现象需要通过严密的模具设计加以控制。工程师通常会根据不锈钢、钛合金或贵金属的不同物理特性,调整压头的行程速度与模具的圆角半径,以确保底盖边缘与表壳结合部的平整度。这种高精度的成型工艺不仅保证了底盖与表壳之间的配合间隙,更为后续的螺纹咬合或压合密封提供了基础条件。金属在反复锻打下形成的致密结构,也增强了底盖对日常磨损的抵抗力,使其在长期佩戴中不易出现因外力导致的结构性疲劳。
机芯防护机制与底盖的协同作用
腕表机芯内部包含大量精密的齿轮、游丝及摆轮组件,这些部件对灰尘、湿气及外部震动极为敏感。底盖通过其严密的闭合结构,构建了阻挡外界异物侵入的静态屏障。在机械结构上,底盖与表壳之间的接触面通常经过精密研磨,部分款式还会配合橡胶密封圈或金属垫片使用,形成严密的防水防尘体系。这种物理隔离有效防止了微小颗粒进入机芯内部,避免了因异物卡滞导致的齿轮磨损或游丝粘连,从而维持机芯运行的精准度与稳定性。
除了基础的隔离功能,底盖在应对突发冲击时扮演着重要的缓冲角色。当腕表受到侧向撞击时,坚固的锻压底盖能够分散冲击力,减少震动直接传递至机芯夹板及轴承的风险。对于具备旋入式底盖的表款,其螺纹结构在锁紧后形成的预紧力,进一步增强了整体结构的刚性。这种设计使得机芯在受到垂直或斜向压力时,底盖不易发生位移或变形,从而保护摆轮轴尖等脆弱部件免受断裂或偏移,确保腕表在复杂环境下的可靠性。
底盖拆卸与机芯维护的操作规范
在进行机芯维护或更换电池时,底盖的开启是首要且关键步骤,操作不当极易损伤螺纹或导致表壳变形。使用专用底盖扳手或压盖钳时,需确保工具卡爪与底盖凹槽完全贴合,施力时应保持均匀且垂直,避免单边受力导致滑脱或划伤表壳边缘。对于旋入式底盖,应严格遵循逆时针方向缓慢旋转,感受螺纹咬合的阻力变化,若遇到异常卡顿,应立即停止操作并检查是否有异物卡入或螺纹错位,强行拧动可能导致螺纹滑牙,造成不可逆的结构性损坏。
拆卸过程中,底盖与表壳分离的瞬间需格外小心,防止底盖意外滑落撞击硬物导致表面划伤或边缘磕碰。取出底盖后,应立即将其放置在柔软的绒布或专用零件盒中,避免与金属工具或其他硬物接触。若底盖与表壳之间配有密封圈,在拆卸时应检查密封圈的老化、变形或断裂情况,必要时进行清洁或更换,以确保重新组装后的防水性能。对于压合式底盖,需记录压痕位置与方向,以便在重新压合时能够精准对齐,确保外观的一致性与结构的稳固。
机芯更换与底盖重新组装的标准流程
机芯更换完成后,底盖的重新组装是恢复腕表完整功能的关键环节。在闭合底盖前,需仔细清洁表壳内部及底盖内侧,确保无灰尘、油脂残留或旧密封圈碎片。对于旋入式底盖,在旋入时应先用手轻轻引导,确认螺纹对齐后再使用工具拧紧,避免歪斜导致螺纹受损。拧紧过程中需施加适度的扭矩,过紧可能导致螺纹应力过大而断裂,过松则无法保证密封效果,通常需依据机芯型号与底盖材质,参考专业维修手册规定的扭矩值进行操作。
组装完成后,需进行严密的结构检查与功能性测试。首先观察底盖与表壳结合处是否平整无缝,有无明显错位或缝隙。随后进行防水性能测试,通过专业设备检测底盖在特定水压下的密封表现,确保无渗漏现象。同时,检查底盖表面是否有因组装过程中产生的划痕或压痕,如有轻微瑕疵需进行抛光处理以恢复美观。对于具备特殊功能(如透明底盖或特殊材质)的款式,还需确认底盖固定结构是否牢固,避免在后续佩戴中出现松动或异响,确保腕表在长期使用中的安全性与稳定性。