机械表配件
齿形精密铣削工艺与精密冲压解决齿轮偏心难题
摘要
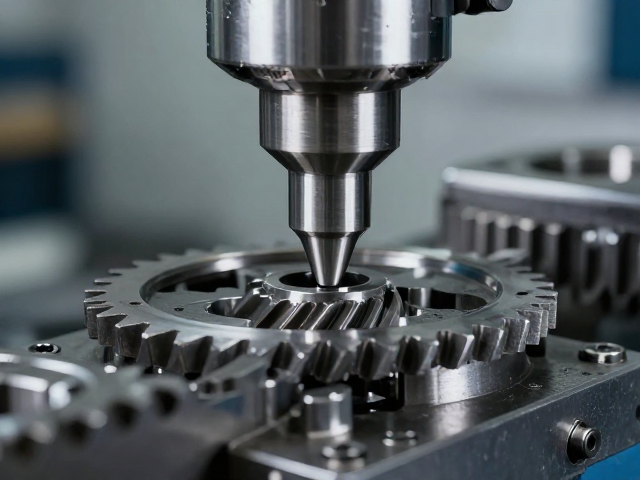
齿形精密铣削与精密冲压的核心技术路径 齿轮加工领域中,偏心现象会直接导致传动系统的振动加剧、噪音升高以及啮合效率下降,传统加工手段难以在微米级别上完全消除因材料内应力释放或装夹误差引发的径向跳动。齿形精密铣削通过高精度的数控五轴联动机床,利用成型铣刀或展成法加工,能够直接控制齿廓的几何精度,其核心优势在于对齿形轮廓的直接塑造能力,有效避免了传统滚齿工艺中因刀具累积误差带来的周期性偏差。这种工艺通
齿形精密铣削与精密冲压的核心技术路径
齿轮加工领域中,偏心现象会直接导致传动系统的振动加剧、噪音升高以及啮合效率下降,传统加工手段难以在微米级别上完全消除因材料内应力释放或装夹误差引发的径向跳动。齿形精密铣削通过高精度的数控五轴联动机床,利用成型铣刀或展成法加工,能够直接控制齿廓的几何精度,其核心优势在于对齿形轮廓的直接塑造能力,有效避免了传统滚齿工艺中因刀具累积误差带来的周期性偏差。这种工艺通常配合高精度的主轴旋转轴和严密的热补偿机制,确保在切削过程中工件与刀具之间的相对位置保持绝对稳定,从而从源头降低齿形相对于旋转中心的偏心风险。
精密冲压则依赖于高刚性模具与微米级定位销的配合,通过材料在模具型腔内的塑性变形来形成齿形,其工艺特点在于极高的生产一致性和材料利用率。在解决偏心难题时,精密冲压着重于模具基座的等高性控制以及冲压过程中的导向精度,通过高精度导柱导套系统限制模具在闭合过程中的微量位移,确保每一次冲压动作中齿轮坯料与成型凹模的同心度。相较于切削加工,冲压工艺在批量生产中能更好地保持批次间的稳定性,但其对材料延展性和模具磨损的管理提出了更严苛的要求,需通过在线监测系统实时反馈冲压压力曲线,以识别因模具轻微偏移导致的潜在偏心征象。
工艺融合下的偏心控制策略与精度实现
在实际工程应用中,单一工艺往往难以兼顾高精度与高效率,因此将精密铣削的轮廓修正能力与精密冲压的批量稳定性相结合,成为了解决复杂齿轮偏心问题的有效策略。一种可行的技术路径是在冲压成型初步齿形后,引入精密铣削工序对齿顶圆或基准孔进行精整加工,通过铣削去除冲压残留的内应力变形,重新确立齿轮的几何中心与旋转轴线的同轴度。这种复合加工模式利用了铣削工艺对非规则变形的高适应性,以及冲压工艺对齿形基本轮廓的高效生成能力,使得最终产品的径向跳动误差可控制在极小的公差范围内,满足高精度传动场景的需求。
为了验证工艺融合的效果,需建立严密的检测与反馈机制,确保每一道工序的精度达标。通过三坐标测量机对齿轮的齿圈径向跳动进行多点采样,结合齿形仪对齿廓偏差进行微观分析,可以精准定位偏心源是来自坯料预加工、冲压模具定位还是后续铣削装夹。数据显示,经过精密铣削精整的齿轮,其齿圈径向跳动通常可稳定在0.005mm至0.010mm之间,这一数据区间符合高精度减速机齿轮的行业通用技术标准。通过优化冲压模具的卸料板结构,减少材料回弹对定位基准的影响,并采用高精度芯轴进行铣削装夹,可进一步消除因装夹误差导致的二次偏心,实现从原材料到成品全流程的精度闭环控制。