机械表配件
35mm表盘如何精准裁切?专业工具夹取与底板基材工艺详解
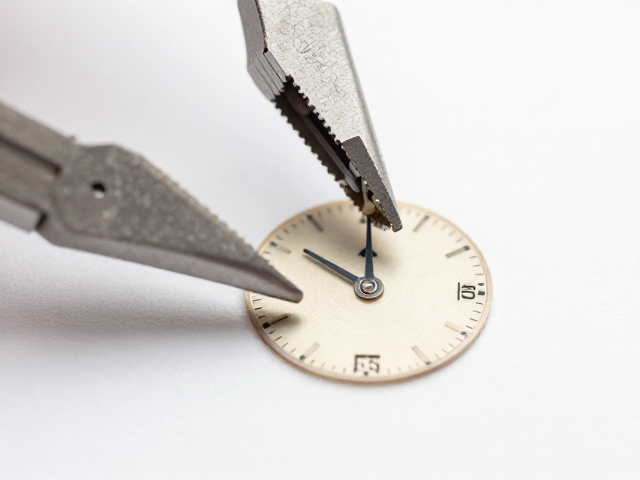
摘要
35mm表盘裁切的尺寸基准与预处理逻辑 在精密表盘的制作流程中,35mm通常指代表盘的有效显示区域直径或机芯适配的安装孔径,这一数值直接决定了后续裁切模具的规格选择。实际操作中,工匠需依据具体的机芯型号(如ETA 2824或瑞士统机系列)核对表壳内径,因为不同品牌的表壳设计可能存在0.2至0.5毫米的公差范围,这要求裁切前的基材必须经过严密的尺寸复核。预处理阶段涉及对玻璃、亚克力或金属板材的清洁
35mm表盘裁切的尺寸基准与预处理逻辑
在精密表盘的制作流程中,35mm通常指代表盘的有效显示区域直径或机芯适配的安装孔径,这一数值直接决定了后续裁切模具的规格选择。实际操作中,工匠需依据具体的机芯型号(如ETA 2824或瑞士统机系列)核对表壳内径,因为不同品牌的表壳设计可能存在0.2至0.5毫米的公差范围,这要求裁切前的基材必须经过严密的尺寸复核。预处理阶段涉及对玻璃、亚克力或金属板材的清洁与固定,任何细微的油污或划痕都会在裁切过程中导致应力集中,进而引发崩边或裂纹,因此使用无尘室级别的清洁溶剂和防静电夹具是确保成品率的基础步骤。
裁切前的基材应力释放处理同样关键,特别是对于经过高温成型或长期堆叠存放的材料,内部残留的应力可能导致裁切后出现肉眼难以察觉的微裂纹。通过恒温恒湿环境下的静置平衡,或者针对金属板材进行特定的退火处理,可以显著降低裁切过程中的断裂风险。此外,裁切路径的设计需预留微小的补偿值,以应对刀具磨损或材料回弹带来的误差,这种基于材料物理特性的预处理逻辑,是实现高精度裁切的先决条件,而非依赖单一设备的机械精度。
专业工具夹取系统的稳定性构建
高精度裁切对夹取系统的刚性与定位精度有着极高要求,传统的机械卡爪容易因受力不均导致基材轻微位移,因此气动或伺服电动夹爪成为主流选择。这类夹具通过多点接触分散压力,配合高精度线性滑轨,能够将定位误差控制在微米级别。在夹取过程中,夹具表面的材质选择至关重要,通常采用软性聚氨酯或带有微纹理的特种橡胶,既保证了足够的摩擦力防止滑动,又避免了在表盘表面留下压痕或污染。
夹取系统的同步性决定了裁切的稳定性,当裁切刀具进行高速运动时,夹具需具备严密的锁紧逻辑,防止因惯性或震动导致基材偏移。现代高精度工作台常配备视觉定位辅助系统,在夹取前通过高分辨率相机识别基材边缘,自动调整夹爪位置以匹配预设坐标。这种自动化校准消除了人工操作的主观误差,使得每一次夹取都能精确复现预设轨迹。同时,夹持力的闭环控制能够实时监测夹持状态,一旦检测到异常松动或过紧,系统即刻停止运行,从而从机械结构层面规避因夹持不稳造成的裁切失败。
底板基材的物理特性与工艺适配
表盘底板基材的选择直接决定了裁切的难易程度与最终成品的光学表现,常见的材料包括高透亚克力、蓝宝石玻璃以及不锈钢薄板。亚克力材料具有良好的可加工性,适合使用激光或高速铣削进行裁切,但其硬度较低,边缘易产生毛刺,需配合特定的抛光工艺。蓝宝石玻璃硬度极高,脆性大,通常采用金刚石砂轮或超声波切割技术,对刀具磨损和冷却系统的要求极为苛刻,裁切过程中需严格控制切削液的温度与流速,以防止玻璃因热应力开裂。
不同基材在裁切时的物理响应差异显著,金属板材在裁切过程中会产生加工硬化,导致刀具寿命缩短,因此需选用涂层硬质合金刀具并优化进给速度。对于复合基材或带有镀层、印刷图案的表盘,裁切路径需避开高应力集中区,并考虑镀层剥离的风险。基材的厚度均匀性也是关键变量,厚度偏差超过0.05毫米可能导致裁切深度不一致,进而影响表盘与机芯的装配精度。因此,选材时的批次一致性检测与裁切参数的动态调整,是确保工艺适配性的核心环节。
裁切工艺中的精度控制与误差修正
在35mm表盘的裁切过程中,刀具半径补偿是提升精度的关键技术手段。由于刀具本身具有几何尺寸,实际切削轨迹需根据刀具半径进行数学偏移,以确保成品尺寸符合35mm的标准要求。高精度的数控系统能够实时计算并应用这一补偿值,同时动态调整主轴转速与进给率,以应对材料硬度变化带来的切削阻力波动。此外,切屑的及时清除也是维持精度的重要因素,残留切屑可能干扰刀具路径或划伤已加工表面,因此配备高效的真空吸附或气流吹扫系统不可或缺。
误差修正机制依赖于严密的过程监控与反馈系统。通过集成激光测距或接触式探针,系统可在裁切过程中间歇性测量关键尺寸,并将数据反馈至控制中心进行微调。这种闭环控制能够实时消除因温度变化、刀具磨损或机械振动引起的累积误差。对于高精度要求的应用,裁切后还需经过二次精修工序,如超声抛光或激光修整,以消除微观层面的刀痕与毛刺,确保表盘边缘的光洁度与尺寸稳定性。这种从宏观路径规划到微观误差修正的全方位控制体系,是实现35mm表盘精准裁切的技术基石。