机械表配件
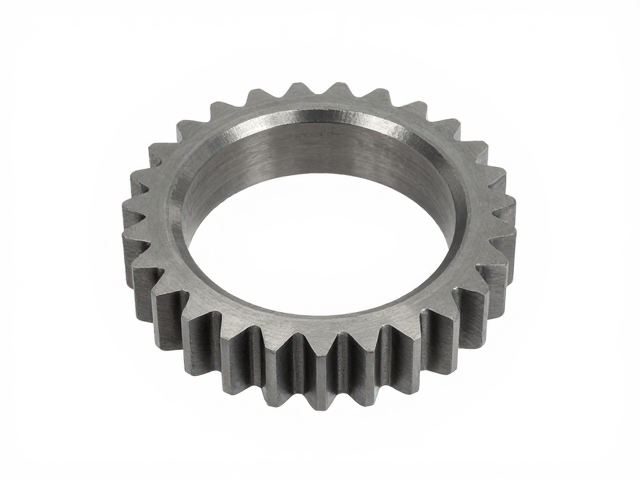
圆环冲压成型工艺解析,齿牙通用改装尺寸选型指南
摘要
圆环冲压成型的核心工艺逻辑与材料变形机制 圆环冲压成型并非简单的金属弯曲,而是涉及复杂塑性变形理论的工艺过程。在模具闭合瞬间,板料受到凸模与凹模的双重约束,材料沿切向产生压缩应力,径向产生拉伸应力。这种双向应力状态极易引发失稳,若压边力控制不当,圆环外缘会出现波浪形褶皱,而内缘则可能因过度拉伸导致破裂。因此,工艺设计的核心在于平衡切向压缩与径向拉伸的比例,确保材料流动均匀。 为了获得高精度的圆环
圆环冲压成型的核心工艺逻辑与材料变形机制
圆环冲压成型并非简单的金属弯曲,而是涉及复杂塑性变形理论的工艺过程。在模具闭合瞬间,板料受到凸模与凹模的双重约束,材料沿切向产生压缩应力,径向产生拉伸应力。这种双向应力状态极易引发失稳,若压边力控制不当,圆环外缘会出现波浪形褶皱,而内缘则可能因过度拉伸导致破裂。因此,工艺设计的核心在于平衡切向压缩与径向拉伸的比例,确保材料流动均匀。
为了获得高精度的圆环零件,通常采用多道次冲压或退火中间处理。对于高强度钢材或铝合金,一次成型难以达到预定尺寸,需要通过多次冲压配合中间退火来消除加工硬化。模具间隙的选择至关重要,间隙过小会增加摩擦力和成形力,导致模具寿命缩短;间隙过大则会降低圆环的直线度和圆度精度。现代生产线中,计算机辅助工程(CAE)模拟被广泛用于预测材料流动路径,从而优化压边圈压力分布,减少试错成本。
齿牙通用改装中的尺寸匹配与公差分析
在机械改装领域,齿牙组件的互换性直接决定了传动系统的稳定性和寿命。通用改装尺寸选型的首要步骤是精确测量原始部件的关键几何参数,主要包括模数、齿顶高系数、齿根高系数以及分度圆直径。模数决定了齿牙的基本尺寸规格,必须与原系统保持严格一致,否则会导致啮合干涉或传动失效。齿顶高和齿根高则影响重合度,过大的齿顶高可能导致啮入冲击,过小的齿根高则会削弱齿根强度。
公差配合是选型过程中的另一大难点。改装场景中,由于材料差异或热处理工艺不同,原配部件与替换部件的形位公差可能存在细微偏差。选型时需参考ISO标准或GB标准中的配合等级,优先选择H7/g6或H7/k6等常用间隙配合,以确保在热膨胀和振动环境下仍能保持适当的润滑空间。此外,齿距累积误差和齿廓偏差也是关键指标,高精度改装件通常要求齿距累积误差控制在微米级别,以避免高速运转下的噪音和振动问题。
材料特性对成型质量与改装适配性的影响
不同金属材料在冲压成型和后续改装应用中表现出截然不同的物理性能。低碳钢具有良好的延展性,适合复杂形状的圆环冲压,但在高强度改装应用中可能因硬度不足而磨损较快。不锈钢虽耐腐蚀且强度高,但其加工硬化率高,冲压时需更大的成形力和更严密的模具润滑,且对改装时的紧固扭矩更为敏感。铝合金重量轻且导热性好,常用于轻量化改装,但其弹性模量较低,圆环在受力后易产生弹性回复,导致装配后的预紧力损失。
热处理状态对材料最终性能具有决定性作用。退火态材料塑性好,利于成型,但强度低;淬火回火态材料强度高,耐磨性好,但塑性降低,冲压易开裂。在改装选型中,需根据实际工况选择合适的热处理状态。例如,承受冲击载荷的传动齿牙应选用经调质处理的合金钢,以兼顾强度和韧性;而仅起导向或定位作用的圆环零件,可选用经表面硬化处理的碳钢,以提高耐磨性。材料表面的微观缺陷如夹杂物或裂纹,会在冲压和服役过程中成为应力集中点,必须通过原材料检验予以排除。
精度检测标准与装配后的性能验证
圆环冲压件及齿牙改装组件的精度验证需依据严密的检测标准。对于圆环零件,主要检测项目包括外径、内径、厚度、圆度及平面度。使用三坐标测量机(CMM)或专用光学检测仪可获取高精度数据,圆度误差通常需控制在0.01mm至0.05mm范围内,具体数值取决于零件的尺寸规格和应用场景。齿牙组件的检测则侧重于齿形误差、齿向误差和齿距误差,需使用齿轮测量中心或投影仪进行综合分析。
装配后的性能验证是检验选型与成型质量的最终环节。在静态测试中,需检查装配后的同轴度和端面跳动,确保无偏载现象。动态测试则涉及空载运行和负载运行下的噪音、振动及温升监测。通过频谱分析可识别由齿距误差引起的周期性振动,通过红外热成像可观察因摩擦过大导致的局部过热。对于高精度改装应用,还需进行寿命测试,模拟实际工况下的循环载荷,评估齿牙磨损情况和圆环的疲劳强度,确保长期使用的可靠性。