机械表配件
滚齿加工齿形精密铣削工艺详解,附专业走时测试标准
摘要
滚齿加工中的齿形精密铣削工艺解析 滚齿加工与精密铣削在齿轮制造领域常被视为两种不同的工艺路径,但在高精度齿轮的生产场景中,二者往往存在严密的技术耦合关系。传统滚齿工艺依赖于展成法原理,通过滚刀与工件的相对旋转运动形成渐开线齿廓,其核心优势在于加工效率与对中等直径齿轮的良好适应性。然而,当齿轮模数较小、精度等级要求高于IT4级,或涉及复杂修形(如齿廓修缘、齿向鼓形)时,单一的滚齿工艺难以消除累积误
滚齿加工中的齿形精密铣削工艺解析
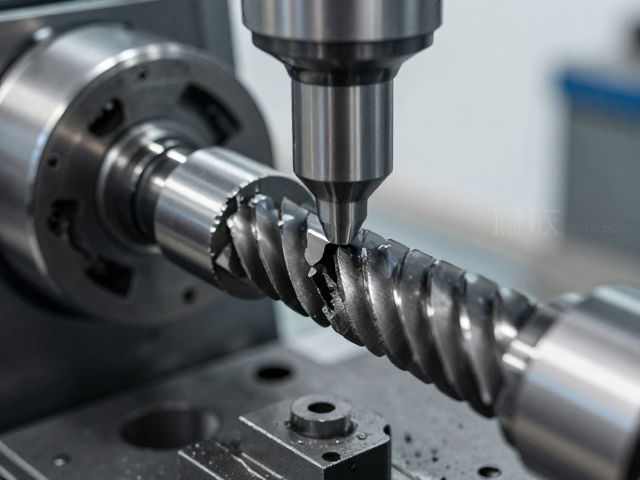
滚齿加工与精密铣削在齿轮制造领域常被视为两种不同的工艺路径,但在高精度齿轮的生产场景中,二者往往存在严密的技术耦合关系。传统滚齿工艺依赖于展成法原理,通过滚刀与工件的相对旋转运动形成渐开线齿廓,其核心优势在于加工效率与对中等直径齿轮的良好适应性。然而,当齿轮模数较小、精度等级要求高于IT4级,或涉及复杂修形(如齿廓修缘、齿向鼓形)时,单一的滚齿工艺难以消除累积误差。此时,引入精密铣削作为精整或成型工序,能够通过多轴联动控制刀具轨迹,对齿面进行微细切削,从而显著降低表面粗糙度并修正几何形状偏差。
精密铣削工艺在齿轮制造中的介入,主要体现在对齿形误差的修正与表面质量的提升。通过高精度的数控铣削中心,利用成形铣刀或盘形铣刀,结合严密的机床几何精度补偿,可以实现对齿顶、齿根及齿面的精细化加工。这一过程不仅要求刀具具有极高的耐磨性和刚性,更依赖于机床主轴的热稳定性及伺服系统的响应精度。在实际工程应用中,精密铣削常被用于替代部分磨齿工序,特别是在硬质合金或粉末冶金齿轮的加工中,通过优化切削参数如切削速度、进给率及切深,能够有效减少切削热引起的变形,确保齿形精度与位置精度满足严苛的装配要求。
齿形精密加工的专业走时测试与精度评估标准
齿轮作为机械传动系统的核心部件,其运行平稳性与噪音表现直接取决于齿形的精密程度,而“走时测试”在齿轮语境下通常指代对齿轮传动精度、侧隙稳定性及动态响应特性的综合评估。在专业检测领域,这一测试并非指时间计量,而是通过高精度齿轮测量中心或齿轮双面啮合检查仪,记录齿轮在旋转过程中的切向综合偏差(Fi')与单个齿距偏差(fpt)。测试过程中,标准齿轮与被测齿轮在无侧隙啮合状态下旋转,通过传感器捕捉因齿形误差引起的切向位移波动,从而量化齿轮的传动平稳性。
针对精密铣削后的齿轮,评估标准严格遵循ISO 1328或GB/T 10095系列规范。其中,齿廓总偏差(Fα)与螺旋线总偏差(Fβ)是衡量精密铣削质量的关键指标。在实际测试中,需控制环境温度在20±1℃,相对湿度不超过60%,以消除环境因素对测量数据的干扰。测试数据需包含齿形修形效果的评价,确保修形量符合设计图纸要求,避免因过度修形导致承载能力下降或因修形不足引发边缘接触应力集中。通过对比理论齿形与实际测量齿形,可精确计算出口误差,进而反馈至铣削工艺参数进行闭环优化。
工艺参数优化与质量控制关键点
精密铣削工艺的成功实施,高度依赖于切削参数的精细化设定与刀具状态的实时监控。切削速度、进给速度及切削深度的选择需根据齿轮材料特性(如合金结构钢、不锈钢或高温合金)进行匹配。对于高硬度材料,通常采用较低的进给率以减小切削力,防止刀具磨损过快或工件表面产生硬化层。同时,冷却润滑系统的效能直接影响加工稳定性,微量润滑(MQL)或高压内冷技术能有效带走切削区的热量与切屑,减少热变形对齿形精度的影响。刀具的刃磨质量与安装精度亦是不可忽视的因素,刀具刃口的钝化半径需控制在微米级别,以确保切削刃的锋利度与刃口的完整性。
质量控制环节需建立严密的过程检验机制,从原材料入库到成品出库,每一道工序均需设置关键控制点。在线检测系统可实时监测切削力与振动信号,通过大数据分析识别异常工况,及时调整加工参数。此外,刀具寿命管理至关重要,需根据加工数量设定换刀或修刀周期,避免因刀具磨损导致的齿形误差累积。对于批量生产,首件检验与过程巡检相结合,利用三坐标测量机或专用检具对关键尺寸进行抽检,确保批次间的一致性。通过持续优化工艺参数与强化过程控制,可有效提升精密铣削齿轮的质量稳定性与生产效率。