机械表配件
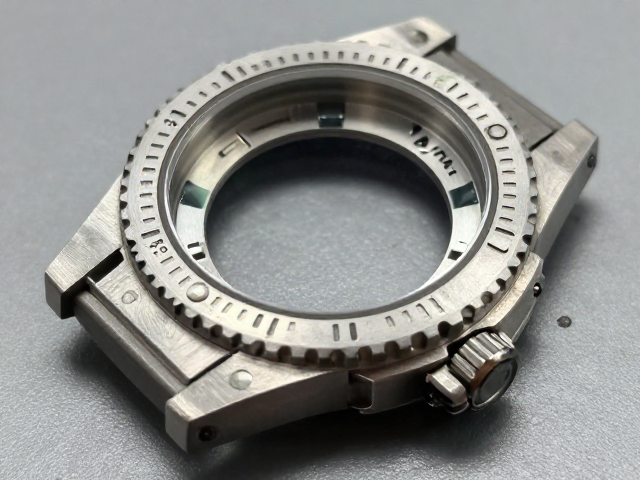
潜水机械表壳体锻压成型工艺与外观瑕疵检测全流程解析
摘要
潜水机械表壳体材料选择与锻造基础逻辑 潜水表壳体需应对深海高压与腐蚀性环境,316L精钢与钛合金成为主流基材。316L精钢因含钼元素,抗氯离子点蚀能力显著优于普通304钢,其屈服强度通常在290MPa至450MPa区间,能有效抵御外部挤压。钛合金则凭借低密度与高比强度特性,在减轻佩戴负担的同时提供优异的耐腐蚀表现,但加工硬化率较高,对锻造工艺参数控制要求更为严苛。材料入库时需核查材质证明书,确保
潜水机械表壳体材料选择与锻造基础逻辑
潜水表壳体需应对深海高压与腐蚀性环境,316L精钢与钛合金成为主流基材。316L精钢因含钼元素,抗氯离子点蚀能力显著优于普通304钢,其屈服强度通常在290MPa至450MPa区间,能有效抵御外部挤压。钛合金则凭借低密度与高比强度特性,在减轻佩戴负担的同时提供优异的耐腐蚀表现,但加工硬化率较高,对锻造工艺参数控制要求更为严苛。材料入库时需核查材质证明书,确保化学成分符合ISO 15610或ASTM A479标准,为后续成型奠定物理基础。
锻造前的坯料预处理直接影响成品率。棒料需经过锯切、去毛刺及表面清洁工序,去除氧化皮与油污,防止高温锻造时产生裂纹或夹杂。加热环节通常采用中频感应加热,温度控制在1050℃至1150℃之间,保温时间依据坯料截面尺寸精确计算,避免过热导致晶粒粗大。温度均匀性是关键,坯料各部位温差需控制在±10℃以内,以确保金属流线在后续变形中分布均匀,提升壳体整体力学性能。
等温锻造与精密成型核心工艺
等温锻造技术通过模具与坯料在相近温度下变形,显著降低流动应力,提升材料成形极限。模具通常采用H13热作模具钢,经真空淬火与多次回火处理,硬度维持在48-52 HRC,以抵抗高温高压下的磨损与疲劳。锻造过程中,压力机施加的吨位需根据壳体几何形状与材料流动阻力精确计算,初锻用于初步成形,终锻则确保细节填充完整。模具预热至300-400℃可减少热冲击,防止坯料表面开裂。
多工位模锻技术进一步提升了复杂结构的成型精度。通过预成形、终成形及切边等工序的自动化衔接,减少中间热处理次数,缩短生产周期。在成型过程中,润滑剂的选择至关重要,石墨基润滑剂能在高温下形成隔离膜,减少模具与坯料间的摩擦系数,同时防止金属粘附。成型后的壳体需立即进行去应力退火,消除锻造残余应力,防止后续加工或使用中发生变形或开裂,退火温度通常控制在600-650℃,随炉冷却至室温。
外观瑕疵检测的全流程标准化操作
检测流程始于宏观视觉检查,操作员在照度不低于500 Lux的环境下,对壳体表面进行360度旋转审视。重点识别划痕、凹坑、氧化皮残留及锻造折叠等缺陷。划痕深度需控制在0.05mm以内,否则会影响后续抛光效果及防水性能。对于微小瑕疵,常采用放大镜辅助判断,确保无遗漏。此阶段主要依赖高经验值人员的肉眼观察与触觉反馈,建立初步的质量分级档案。
微观检测环节引入光学测量设备,提升瑕疵识别的客观性与精确度。高分辨率工业相机配合远心镜头,可捕捉微米级表面缺陷。图像处理算法对采集到的表面数据进行边缘提取与特征分析,自动标记瑕疵位置并计算面积、深度等参数。对于抛光后的高光表面,还需进行光泽度测试,使用光泽度仪在60°角度下测量,确保不同批次壳体表面反射率一致,符合品牌外观标准。检测数据实时录入MES系统,形成可追溯的质量数据库。
检测数据分析与工艺优化闭环
检测生成的大数据需经过结构化处理,剔除异常值后,按缺陷类型、出现位置、产生时段进行分类统计。帕累托图常用于识别主要缺陷来源,如发现某时段锻造折叠率升高,需回溯该时段模具温度、润滑剂喷涂量或压力曲线。通过关联分析,定位工艺参数与瑕疵之间的因果关系,为调整生产参数提供数据支撑。这一过程不仅限于事后检验,更侧重于过程预警,通过控制图监控关键质量特性值的波动,确保生产过程处于统计控制状态。
工艺优化依赖于持续的数据反馈与模型迭代。利用历史检测数据训练机器学习模型,预测不同工艺参数组合下的瑕疵发生概率。例如,调整锻造速度或模具角度,观察其对流线分布的影响,进而优化成型路径。优化措施需经过小批量试产验证,确认瑕疵率降低且力学性能达标后,方可推广至全生产线。这种基于数据驱动的持续改进机制,有效提升了潜水表壳体的成品率与外观一致性,确保每一枚出厂壳体均符合严苛的品质要求。