机械表配件
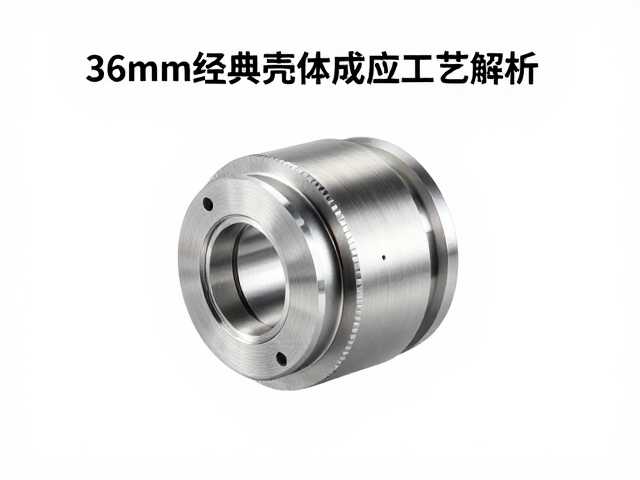
36mm经典壳体锻压成型工艺解析,拉丝处理细节与优势
摘要
36mm壳体尺寸定义与材料选择逻辑 36mm这一规格在精密机械结构件中代表着一种兼顾强度与紧凑布局的黄金尺寸,其壁厚与外径比例直接影响后续锻压成型的流动性与模具寿命。在实际工业应用中,常见的基材多选用45#钢、40Cr或高强度铝合金6061-T6,不同材质的屈服强度与延伸率决定了锻压过程中的变形抗力。以45#钢为例,其含碳量约为0.45%,在室温锻压时需要较大的成型压力,而在温锻或热锻工艺下,材
36mm壳体尺寸定义与材料选择逻辑
36mm这一规格在精密机械结构件中代表着一种兼顾强度与紧凑布局的黄金尺寸,其壁厚与外径比例直接影响后续锻压成型的流动性与模具寿命。在实际工业应用中,常见的基材多选用45#钢、40Cr或高强度铝合金6061-T6,不同材质的屈服强度与延伸率决定了锻压过程中的变形抗力。以45#钢为例,其含碳量约为0.45%,在室温锻压时需要较大的成型压力,而在温锻或热锻工艺下,材料的塑性显著提升,能够更完美地贴合36mm精密模腔的几何特征,减少内部残余应力。
材料表面的预处理状态会直接干扰锻压过程的摩擦系数,进而影响零件表面的质量。原材料通常需要经过酸洗、磷化或涂覆润滑剂处理,以形成严密的隔离层。对于36mm这种中小尺寸的壳体,材料棒料的直径通常控制在38-40mm之间,预留合理的飞边槽空间与余量。若材料内部存在微观裂纹或夹杂物,在受到数百吨级的锻压载荷时,极易在壳体转角处引发应力集中,导致早期失效。因此,原材料的光谱分析与超声波探伤是确保成品合格率的前置必要条件,任何细微的瑕疵都会在后续的拉丝工序中被无限放大。
多工位锻压成型的核心工艺参数
锻压成型并非一次性挤压到位,而是通过多工位模具的递进变形来实现最终形态。对于36mm壳体,第一工位通常进行预成形,将圆柱形坯料压缩至接近最终高度的短粗形态,以优化金属流线;后续工位则进行精锻,利用高精度模具闭合,迫使金属填充36mm外径下的复杂内腔与加强筋结构。这一过程中的模具温度控制至关重要,模具表面温度通常维持在200-300摄氏度之间,既能防止冷作硬化,又能避免材料粘模。
压力曲线与行程速度的配合决定了壳体的致密度。在锻压瞬间,单位面积压力需达到材料屈服极限的3-5倍,以确保金属发生充分的塑性变形。对于36mm壳体,模具的闭合高度精度需控制在±0.02mm以内,任何微小的偏差都会导致壳体端面不平或壁厚不均。此外,锻压后的零件通常保留一定的加工余量,这些余量不仅是为了应对后续车削或磨削,更是为了消除锻压过程中产生的微观组织不均,为后续的表面处理提供均匀的基体。
拉丝处理的表面微观重构机制
拉丝处理是提升36mm壳体表面质感与耐磨性的关键后道工序,其核心在于利用硬质合金拉丝模对金属表面进行微观切削与压光。通过不同目数的拉丝轮或拉丝石,在壳体外表面形成均匀的微观纹理。这一过程不仅去除了锻压过程中可能产生的轻微氧化皮或油污,更通过冷作硬化效应提升了表层硬度。对于36mm的圆柱面,拉丝的方向性极强,通常采用同心圆拉丝或直纹拉丝,前者能增强视觉上的立体感,后者则更利于散热与装配时的导向性。
拉丝深度与表面粗糙度(Ra值)的控制是工艺难点。过深的拉丝会削弱壳体的疲劳强度,特别是在螺纹连接处,过大的表面粗糙度可能导致应力集中;而过浅的拉丝则无法体现金属质感,甚至保留锻压痕迹。在实际操作中,拉丝轮的压力需根据壳体材质动态调整,铝合金壳体因硬度较低,需采用更柔软的研磨介质并降低压力,防止表面发白或划伤;而钢制壳体则可承受更高的线速度与压力,形成深邃且均匀的金属光泽。
拉丝工艺带来的物理性能与美学优势
拉丝处理带来的优势首先体现在耐腐蚀性的提升。均匀致密的表面纹理能够减少污垢附着,降低电化学腐蚀的起始点。在潮湿或腐蚀性环境中,经过拉丝处理的36mm壳体,其表面钝化膜更加完整,抗氧化能力显著优于抛光或喷砂表面。此外,拉丝表面的漫反射特性使得壳体在视觉上更具高级感,避免了镜面抛光可能产生的光污染与指纹残留问题,这在精密仪器外壳或高端消费电子配件中尤为重要。
从机械性能角度看,拉丝过程中的冷作硬化效应提高了壳体表层的耐磨性。当两个部件配合时,拉丝表面的微观峰谷结构可以作为储油槽,改善润滑条件,降低摩擦系数。对于36mm壳体这种常用于轴套或连接件的部件,拉丝处理能有效延长使用寿命。同时,拉丝纹理能够掩盖微小的加工瑕疵,如轻微的划痕或凹坑,使得成品在视觉上保持高度一致,提升了整体产品的良率与美观度,满足了工业化大规模生产中对外观一致性的严苛要求。