机械表配件
圆环冲压成型工艺,确认表款型号,品牌型号专用定制指南
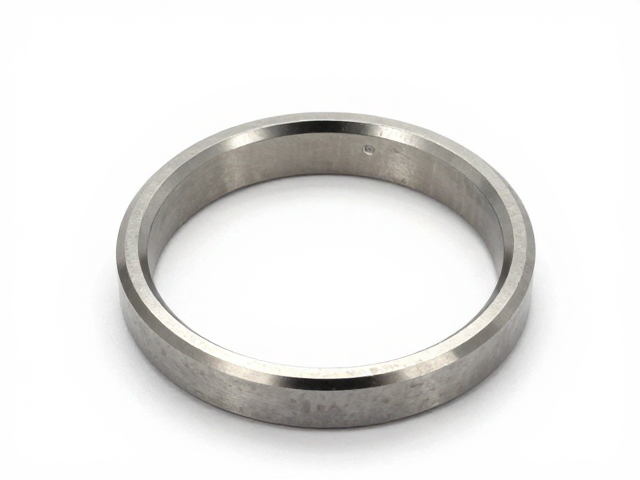
摘要
圆环冲压成型工艺的核心原理与材料特性 圆环冲压成型是金属加工领域中用于制造环形零件的关键技术,其核心在于利用冲床和专用模具,通过冲压力使金属板材发生塑性变形,从而获得所需形状的工件。这一工艺过程高度依赖于材料的延展性与屈服强度,常见的适用材料包括不锈钢、黄铜、铝合金以及特定牌号的结构钢。不同材质的物理特性直接决定了冲压过程中的回弹现象及成型极限,例如高延展性的奥氏体不锈钢在深冲或扩口成型中表现优
圆环冲压成型工艺的核心原理与材料特性
圆环冲压成型是金属加工领域中用于制造环形零件的关键技术,其核心在于利用冲床和专用模具,通过冲压力使金属板材发生塑性变形,从而获得所需形状的工件。这一工艺过程高度依赖于材料的延展性与屈服强度,常见的适用材料包括不锈钢、黄铜、铝合金以及特定牌号的结构钢。不同材质的物理特性直接决定了冲压过程中的回弹现象及成型极限,例如高延展性的奥氏体不锈钢在深冲或扩口成型中表现优异,而高强度低合金钢则可能需要更严密的模具间隙控制以防止开裂。
在实际生产环境中,圆环的成型通常涉及落料、拉深、校形等多道工序的组合。材料首先被裁切成预定尺寸的坯料,随后进入模具型腔,在凸模与凹模的相互作用下,材料沿径向延伸并切向收缩,最终形成严密的圆环结构。这一过程要求极高的对中性与压力稳定性,任何微小的偏差都可能导致圆环出现椭圆度超标或壁厚不均等问题。因此,从材料预处理到模具设计的每一个环节,都需要严格遵循金属塑性变形的基本力学规律,以确保最终产品的几何精度与力学性能符合既定标准。
确认表款型号的技术标准与关键参数
在精密零部件制造领域,确认表款型号是确保产品一致性的首要步骤,这涉及到对原始图纸、三维模型以及实物样品的多重比对。型号确认不仅仅是核对一串数字代码,更是对关键几何参数的精准定义,包括外径、内径、宽度、厚度以及圆环的平面度与同轴度。这些参数直接决定了零部件在最终装配体中的配合状态,任何超出公差范围的偏差都可能影响整体结构的稳定性。因此,建立严密的型号识别与验证流程,是避免生产误差的基础。
技术规格的锁定需要结合具体的应用场景进行细化,例如对于承受高扭矩或高频振动的部件,其圆环的截面形状(如矩形、梯形或异形)及表面处理要求(如喷砂、抛光或镀层)需明确标注。在实际操作中,工程师需依据国家标准或行业通用规范,对关键尺寸设置合理的公差等级。通过高精度的量具如三坐标测量机或激光扫描仪,对样品进行全方位的数据采集,将实测数据与设计模型进行比对,从而确立唯一的、可追溯的型号技术标准。这一过程确保了从设计端到制造端的信息传递零失真。
品牌型号专用定制指南与生产适配
针对特定品牌或型号的专用定制,核心在于理解其独特的设计语言与功能需求,这往往要求制造商具备高度的柔性生产能力。专用定制并非简单的复制,而是需要在满足原始设计意图的基础上,结合现有工艺条件进行优化适配。例如,某些高端品牌可能要求圆环表面达到镜面效果,或对材质纯度有极严苛的规定,这就需要在材料采购、加工环境洁净度以及后处理工序上进行专项调整。定制指南需详细记录这些特殊性要求,形成标准化的作业指导书,以确保每一批次产品都能严格遵循品牌方的技术规范。
在定制化生产过程中,模具的专用设计与调试起着决定性作用。由于不同型号的尺寸与形状差异较大,通用模具难以满足高精度定制需求,因此通常需要开发专属模具。模具的设计需考虑材料流动特性、脱模斜度以及冷却系统,以确保成型过程的稳定性与效率。同时,生产过程中的参数监控至关重要,如冲压速度、保压时间、润滑剂用量等,均需根据具体型号进行精确设定与动态调整。通过建立严密的质量控制体系,对首件、过程件及末件进行全面检测,确保定制产品在尺寸精度、外观质量及力学性能上完全符合品牌方的高标准要求。