机械表配件
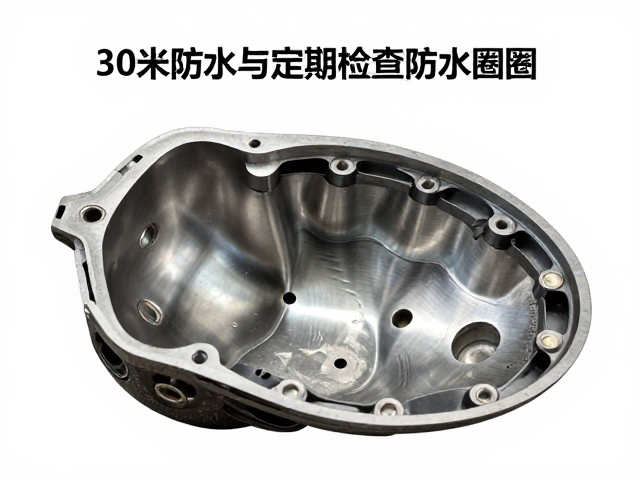
壳体锻压工艺解析,30米防水与定期检查防水圈指南
摘要
壳体锻压成型的核心机制与材料响应 壳体锻压工艺是金属加工领域中实现高强度结构件成型的关键技术路径,其核心在于利用模具对加热的金属坯料施加巨大的单向或双向压力,迫使金属产生塑性变形并填满模腔。在这一物理过程中,金属内部的晶粒组织会发生显著的再结晶与细化,从而大幅提升材料的机械性能,如抗拉强度和疲劳寿命,使其能够承受极端工况下的复杂应力。相较于传统的切削加工,锻压工艺通过流线分布优化了材料纤维的方向
壳体锻压成型的核心机制与材料响应
壳体锻压工艺是金属加工领域中实现高强度结构件成型的关键技术路径,其核心在于利用模具对加热的金属坯料施加巨大的单向或双向压力,迫使金属产生塑性变形并填满模腔。在这一物理过程中,金属内部的晶粒组织会发生显著的再结晶与细化,从而大幅提升材料的机械性能,如抗拉强度和疲劳寿命,使其能够承受极端工况下的复杂应力。相较于传统的切削加工,锻压工艺通过流线分布优化了材料纤维的方向性,使得壳体在受力时能严格遵循最佳力学路径,有效避免了因应力集中导致的早期断裂风险。
工艺参数的设定直接决定了最终产品的微观结构与宏观尺寸精度,其中锻造温度、变形速率以及模具预热温度构成了三大核心控制变量。以常见的45号钢或42CrMo合金结构钢为例,始锻温度通常控制在1150℃至1200℃之间,终锻温度则需维持在800℃以上,以确保金属具有良好的塑性且不会产生冷作硬化。在实际生产场景中,采用等温锻造或近净成形技术可以显著减少后续机械加工的成本,但这对模具材料的耐热疲劳性能提出了极高要求。现代锻压生产线常配备高精度液压机,吨位从数百吨至数千吨不等,通过闭环控制系统实时监测载荷曲线,确保每一次压塌动作的稳定性,从而保证批次间产品的一致性。
30米深水环境下的壳体密封机理与材料选择
当壳体应用于30米(约0.3MPA表压)的防水场景时,密封界面的完整性成为决定系统可靠性的首要因素。在这一深度下,静水压力虽不足以导致金属壳体发生结构性屈服,但足以对密封界面产生持续且严密的挤压作用,任何微小的表面缺陷或装配误差都可能引发渗漏。因此,壳体锻压成型时的端面平整度至关重要,通常要求配合面的平面度误差控制在0.05mm以内,表面粗糙度Ra值需达到0.8μm以下,以确保密封垫圈能与金属表面形成严密的微观贴合,阻断流体通道。
针对30米水深环境,密封圈的材料选型需兼顾耐水压蠕变与耐介质腐蚀特性。丁腈橡胶(NBR)因其优异的耐油性和成本效益,成为大多数工业液压或油液环境下的首选,其在3MPA压力下的压缩永久变形率通常可控制在20%以内。若应用场景涉及海水或高湿度环境,三元乙丙橡胶(EPDM)或氟橡胶(FKM)则更具优势,前者具备卓越的耐臭氧和耐候性,后者则在耐高温和耐化学腐蚀方面表现更佳。密封圈的截面尺寸设计需经过严密的有限元分析,确保在最大工作压力下,密封圈产生足够的弹性回弹力以补偿壳体因热胀冷缩或装配偏差产生的间隙,同时避免因过度挤压导致密封圈挤出或撕裂。
防水圈老化监测与定期检查的操作规范
防水圈的失效往往具有隐蔽性和突发性,因此建立标准化的定期检查流程是维持壳体密封性能的必要手段。检查频率应根据设备运行环境、介质特性及工况强度动态调整,一般工业环境下建议每6至12个月进行一次全面排查。检查内容不仅包括外观检查,如观察密封圈表面是否存在裂纹、发白、硬化或永久性变形,还需检测其弹性恢复能力。在实际操作中,可使用专用塞尺测量密封槽与密封圈配合后的间隙,若间隙超过设计允许值,则提示壳体密封面可能已发生磨损或变形,需立即介入处理。
定期检查过程中,清洁与无损检测是不可或缺的环节。密封槽内部必须彻底清除油污、金属屑及旧橡胶残留,这些污染物在高压下可能像刀具一样切割密封圈或导致密封面划伤。对于关键部位的壳体,可定期采用氦质谱检漏仪或气泡法进行密封性验证,通过向壳体内部充入特定压力气体并监测外部泄漏率,量化评估密封系统的有效性。一旦发现密封圈出现不可逆的老征象,如拉伸强度下降超过10%或硬度变化超过5 Shore A,必须立即更换,严禁试图通过涂抹密封胶或临时加压等方式“带病运行”,以杜绝潜在的安全隐患。