机械表配件
确认表壳内径,裁切工艺,单独包装防压,定制手表底板不翻车指南
摘要
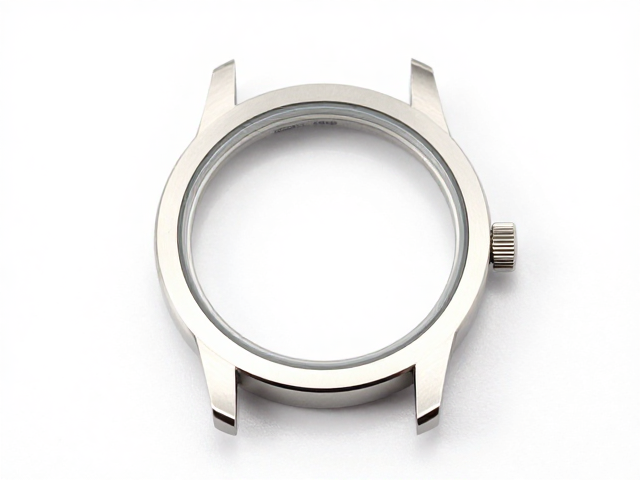
确认表壳内径 表壳内径的微小偏差往往直接决定了最终成品的贴合度与外观质感,这一环节是定制流程中不可妥协的基础数据。不同材质的表壳,如不锈钢、钛金属或铝合金,其加工公差范围虽有行业惯例,但具体到每一款模具或现货壳体,实际尺寸仍存在个体差异。测量时需使用高精度游标卡尺,分别记录内径的最大值与最小值,并重点关注表耳连接处的过渡区域,因为该出往往因铸造或冲压工艺产生细微形变。 数据采集应覆盖表壳内壁的关
确认表壳内径
表壳内径的微小偏差往往直接决定了最终成品的贴合度与外观质感,这一环节是定制流程中不可妥协的基础数据。不同材质的表壳,如不锈钢、钛金属或铝合金,其加工公差范围虽有行业惯例,但具体到每一款模具或现货壳体,实际尺寸仍存在个体差异。测量时需使用高精度游标卡尺,分别记录内径的最大值与最小值,并重点关注表耳连接处的过渡区域,因为该出往往因铸造或冲压工艺产生细微形变。
数据采集应覆盖表壳内壁的关键受力点与密封位。若为圆形表壳,建议选取三个不同角度进行多点测量取平均值,以消除椭圆度带来的误差;若为方形或异形表壳,则需精确记录对角线长度及边长。对于带有特殊防水结构或螺纹咬合设计的表壳,还需核对螺纹规格与密封槽深度。将这些关键维度制作成详细的尺寸清单,是避免后续配件无法入位或产生异响的首要步骤。
裁切工艺
裁切工艺的精准度直接影响配件与表壳的契合效率,错误的裁切方式会导致边缘毛刺或尺寸不足,进而引发安装困难。针对皮革、橡胶或合成材料等不同表带或垫圈材质,需根据材料的延展性与厚度选择合适的裁切工具与力度。对于硬质材料,应采用数控切割或高精度模具冲压,确保切口平滑且尺寸稳定;对于软性材料,则需考虑材料在受力下的回弹系数,适当预留微小的补偿空间。
裁切过程中,环境温湿度及材料预处理状态会显著影响最终尺寸。高湿度环境下,某些天然材料可能发生吸湿膨胀,导致裁切后尺寸偏大;而高温环境则可能使某些合成材料变软,增加裁切时的变形风险。因此,在裁切前需对材料进行静置平衡处理,并在裁切后立即进行尺寸复核。对于复杂形状的裁切,建议先使用废料进行试切,验证刀具路径与压力设置,确保成品边缘无撕裂、无卷边,保持几何形状的绝对准确。
单独包装防压
定制手表配件在流转过程中极易因堆叠挤压发生形变或表面损伤,特别是对于经过精细打磨、电镀或拥有复杂纹理的表面,物理防护至关重要。独立的包装结构应能完全包裹配件,并提供足够的缓冲层以吸收外部冲击力。常见的解决方案包括使用硬质内托配合防尘袋,或采用定制尺寸的硬质纸盒,内部填充无酸纸或泡沫衬垫,确保配件在包装内部处于悬浮或固定状态,避免不同配件之间发生摩擦碰撞。
包装材料的选择需兼顾保护性能与环保要求,同时需符合物流运输的标准。透明视窗包装可提供直观的产品展示,但需确保视窗材料具有足够的抗穿刺能力,防止运输途中破裂。对于高价值或精密部件,建议在包装内部加入干燥剂以控制湿度,防止金属部件氧化或皮革受潮。包装封口处应采用高强度胶带或易撕贴设计,既保证运输过程中的密封性,又便于用户无损开启,避免因包装破损导致的二次污染或损坏。
定制手表底板不翻车指南
定制手表底板涉及精密的机械配合与外观美学,避免“翻车”需从设计源头到成品检验建立严密的管控流程。设计阶段需严格遵循机械结构逻辑,确认螺丝孔位、定位销位置与表壳内部结构的对应关系,预留合理的公差带。对于功能性底板,如透明底盖,需评估玻璃或蓝宝石晶石的厚度与强度,确保其能承受日常佩戴中的冲击与压力,同时保证透视清晰度。
生产与组装环节需实施分段检验,重点监控底板与表壳的贴合间隙及螺丝锁紧力度。过紧的锁紧可能导致螺纹滑牙或壳体变形,过松则会影响防水性能与结构稳定性。建议使用扭矩螺丝刀进行标准化锁紧操作,确保每一颗螺丝的受力均匀。成品检验时,除外观检查无划痕、污渍外,还需进行实际装配测试,模拟佩戴场景下的震动与温度变化,验证底板的稳固性与功能性,确保最终交付的产品符合预定标准。