发条盒合金条带轧制工艺对机械表动力储备时长的影响解析
发条盒合金条带的材料特性与微观结构基础 机械腕表的核心动力来源依赖于主发条在卷曲状态下储存的弹性势能,这一能量密度的直接决定因素在于发条合金的化学成分与微观晶体结构。现代高级制表业普遍采用镍基合金,特别是经过特殊热处理的高碳镍铁合金(如N
发条盒合金条带的材料特性与微观结构基础 机械腕表的核心动力来源依赖于主发条在卷曲状态下储存的弹性势能,这一能量密度的直接决定因素在于发条合金的化学成分与微观晶体结构。现代高级制表业普遍采用镍基合金,特别是经过特殊热处理的高碳镍铁合金(如N
合金条带在精密传动系统中的物理特性基础 精密机械机芯的核心在于齿轮、擒纵叉及摆轮等微小部件的精准配合,这些部件的材料选择直接决定了整机的走时稳定性与耐用度。合金条带作为基础原材料,其微观组织结构中的晶粒大小、析出相分布以及内应力状态,会显
合金条带几何形态对发条卷曲应力分布的影响机制 发条作为机械腕表或精密仪器中的核心储能元件,其性能表现高度依赖于合金条带在轧制过程中形成的微观结构均匀性与几何尺寸精度。合金条带在经过多道次冷轧及热轧处理后,厚度公差需控制在微米级别,以确保发
白钢发条的材质基础与核心性能指标 白钢发条作为精密机械中的储能元件,其核心材料通常采用高碳铬不锈钢或特殊的镍基合金,这类材质必须具备极高的屈服强度和优异的抗松弛特性。在实际工程应用中,材质的纯净度直接决定了发条在长期交变应力下的疲劳寿命,
合金条带轧制工艺对发条长度的微观控制机制 发条的核心材料通常采用高碳铬钼钢或特种镍基合金,这些金属在热轧成坯后,必须经过多道次的冷轧变形才能达到微米级的厚度要求。轧制过程中的压下率和道次间隔直接决定了金属晶粒的取向与织构分布。当轧辊对合金
微观组织调控与晶粒细化机制 合金条带在轧制过程中,通过控制变形率和再结晶温度,能够显著改变材料的微观组织结构。轧制工艺中的变形量直接决定了位错密度和亚结构特征,合理的冷变形配合随后的退火处理,可以促进动态再结晶或静态再结晶的发生,从而获得
合金条带轧制工艺的核心控制要素 合金条带在轧制过程中,金属晶粒的变形与再结晶直接决定了材料的最终力学性能。冷轧工艺通过多道次的压下量控制,使合金内部产生加工硬化,提升材料的强度和硬度。这一阶段需要精确计算延伸系数,确保条带在宽度方向上的展
合金材料微观结构对发条延展性的基础影响 发条作为机械腕表的核心储能元件,其性能表现直接取决于合金条带的微观组织特征。以常见的Nivosorb或Nivaflex等镍基合金为例,材料内部的晶粒尺寸、析出相分布以及残余应力状态,共同决定了发条在
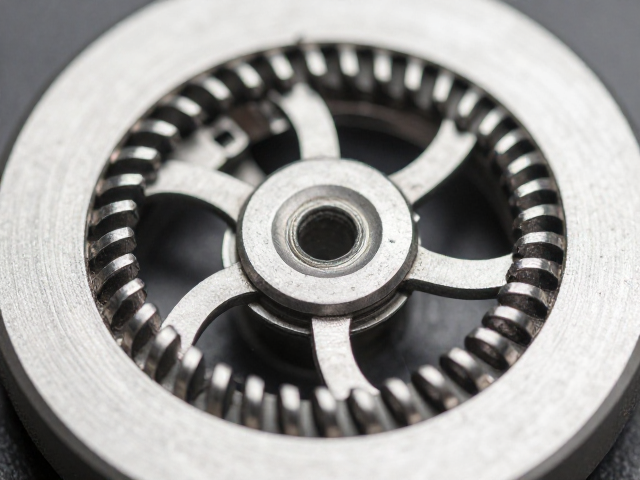
不锈钢发条材料的基础特性与微观结构控制 不锈钢发条片通常选用高碳马氏体不锈钢或专用弹簧钢,其核心在于通过精确控制碳含量(通常在0.55%-0.85%之间)以及铬、镍等合金元素的配比,来确保材料具备极高的屈服强度和优异的弹性恢复能力。这种材
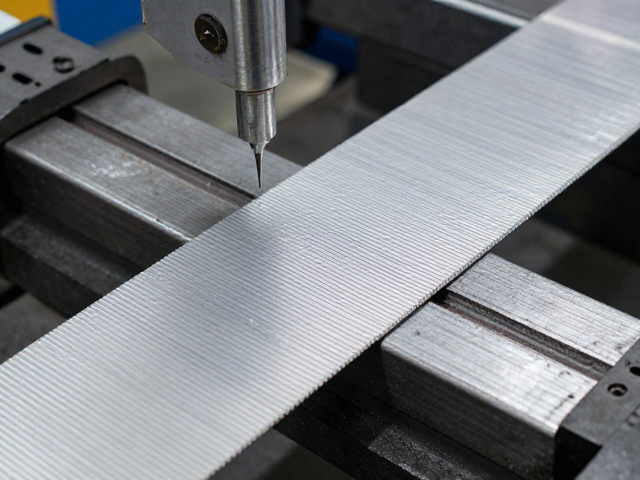
合金条带轧制工艺的核心控制参数 合金条带在冷轧过程中经历剧烈的塑性变形,其内部晶格结构发生扭曲,位错密度显著增加,这一物理过程直接决定了材料的最终力学性能。轧制过程中的压下率、轧辊直径以及摩擦系数是影响变形均匀性的关键变量,任何参数的微小
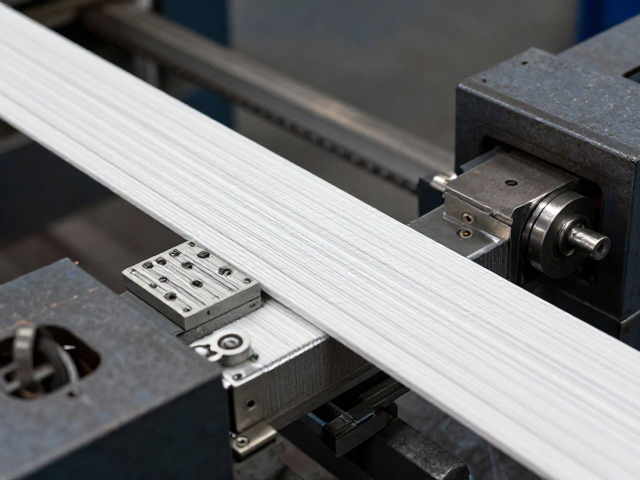
合金条带轧制工艺的核心控制参数 合金条带轧制是精密弹性元件制造的基础工序,其核心在于通过多道次冷轧或热轧将高碳合金钢坯料转化为厚度均匀、宽度一致且内部应力分布合理的带状材料。在轧制过程中,轧辊的直径、压下量以及张力控制直接决定了条带的微观
合金条带微观组织演变对轧制应力分布的影响机制 合金条带在经历多道次轧制过程中,晶粒内部会发生复杂的位错增殖与缠结,这种微观层面的塑性变形直接决定了材料最终的力学性能表现。当轧制压下率设定不合理时,条带内部残留应力无法通过后续热处理完全消除