金属坯冲压成型工艺详解,夜光表针高溢价背后的安装稳定性关键
金属坯冲压成型的核心工艺逻辑 金属坯料的冲压成型是精密制造的基础环节,其核心在于利用模具对金属板材施加压力,使其产生塑性变形或分离,从而获得预定形状的零件。这一过程高度依赖于材料的延展性与模具的精度配合,常见的工艺包括拉深、弯曲、翻边及校
金属坯冲压成型的核心工艺逻辑 金属坯料的冲压成型是精密制造的基础环节,其核心在于利用模具对金属板材施加压力,使其产生塑性变形或分离,从而获得预定形状的零件。这一过程高度依赖于材料的延展性与模具的精度配合,常见的工艺包括拉深、弯曲、翻边及校
金属坯冲压成型前的应力释放与预处理 金属坯料在经过冷轧、切割或前期机械加工后,内部往往存在着残余应力,这种应力若不在冲压前消除,会在模具闭合瞬间导致材料流动不均,进而引发翘曲或尺寸超差。行业通用的去应力退火工艺通常需要在特定温度区间内进行
金属坯冲压成型工艺解析 金属坯料的冲压成型是制造高精度零部件的核心环节,其物理本质在于利用模具对金属板材施加压力,使其产生塑性变形或分离,从而获得预定形状和尺寸。这一过程高度依赖于材料的延展性、屈服强度以及模具设计的精密程度。在实际工业生
金属坯冲压工艺的核心优势与精密成型逻辑 金属坯冲压是工业制造中实现高精度、高一致性零部件生产的关键技术路径,其核心在于利用模具与冲压设备对金属板材施加压力,使其发生塑性变形或分离,从而获得预定形状和尺寸的工件。这一工艺能够有效保留金属材料
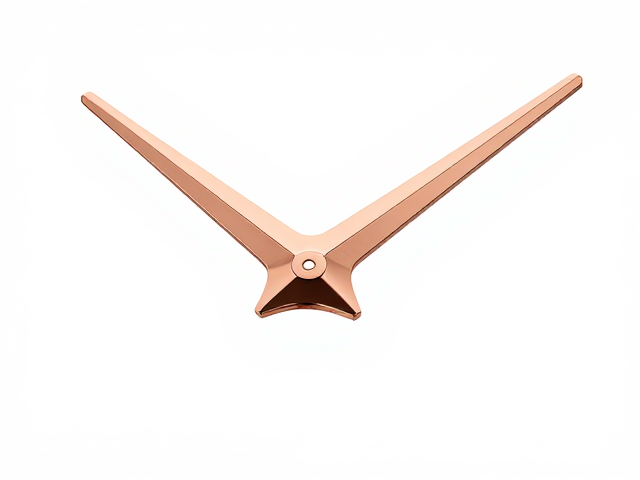
玫瑰金表针金属坯冲压工艺的材质选择逻辑 玫瑰金作为一种将黄金与铜、银等金属熔炼而成的合金,其核心特性在于色泽的温润与硬度的提升。在表针制造领域,冲压工艺通过模具对金属薄片进行剪切、弯曲和成型,这一过程对材料的延展性、屈服强度以及表面光洁度
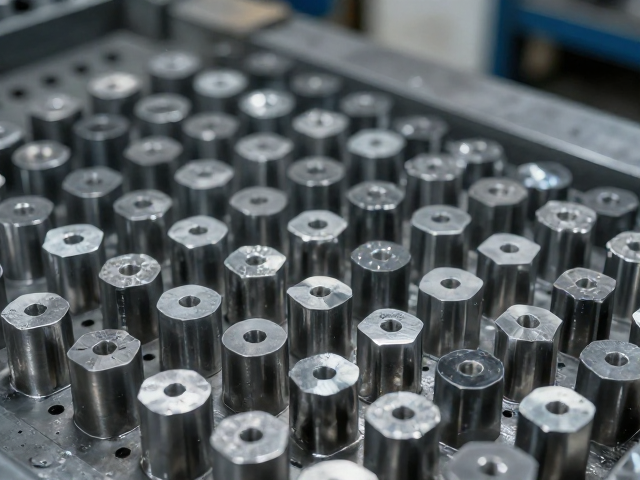
金属坯冲压成型工艺的材质选择逻辑 金属坯料在冲压过程中的表现,直接取决于材料本身的微观结构与宏观力学性能。不同种类的金属,如低碳钢、不锈钢、铝合金或铜合金,其延展性、屈服强度以及硬化特性存在显著差异。选材的核心在于匹配产品的最终使用场景与
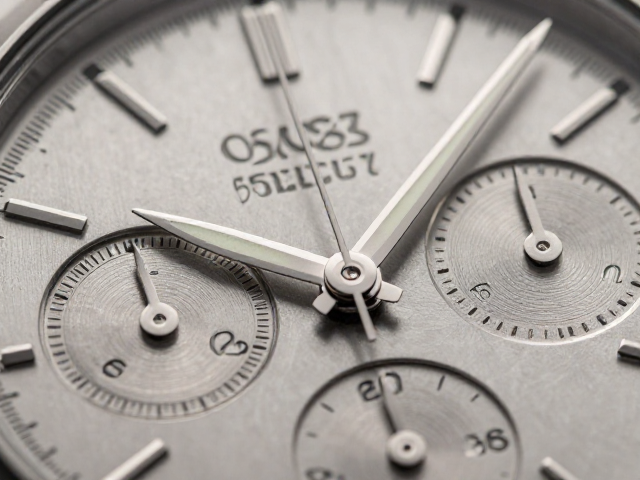
金属坯冲压工艺的底层逻辑与成型优势 金属坯冲压工艺的核心在于利用模具对板材施加压力,使其产生塑性变形从而获得预定形状。在复古风格计时工具的制造中,这种工艺能够精确控制金属件的厚度均匀度与边缘锐度,为后续的精工打磨提供高一致性的基础材料。相
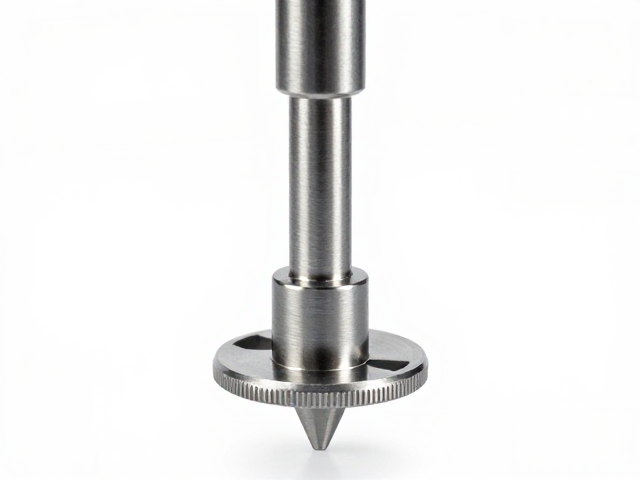
金属坯冲压成型小秒针同轴度检测工艺解析 在精密机械钟表制造领域,小秒针作为时间显示的关键从动部件,其安装质量直接决定了读数的准确性与视觉美感。金属坯经过冲压成型后,由于材料回弹、模具磨损或冲压应力释放,针轴孔与针身中心线极易产生微小偏差。
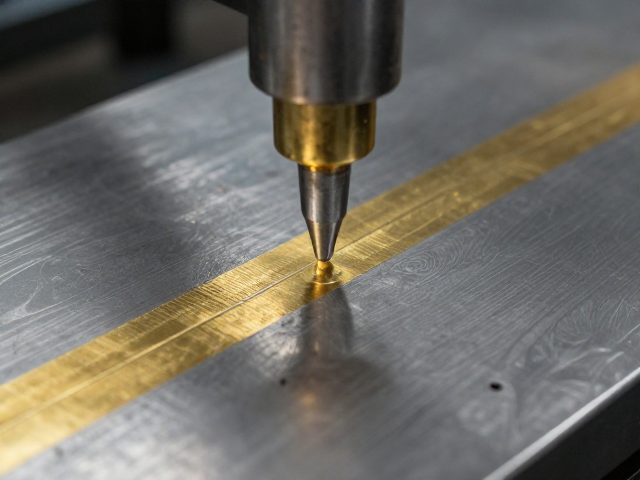
金属坯冲压成型工艺解析 金属坯料在冲压过程中的变形行为直接决定了最终零件的几何精度与力学性能,这一环节涉及材料流动、应力分布以及模具接触状态的复杂耦合。在实际生产环境中,板材被置于凸模与凹模之间,通过压力机施加巨大冲裁力,使材料发生塑性剪
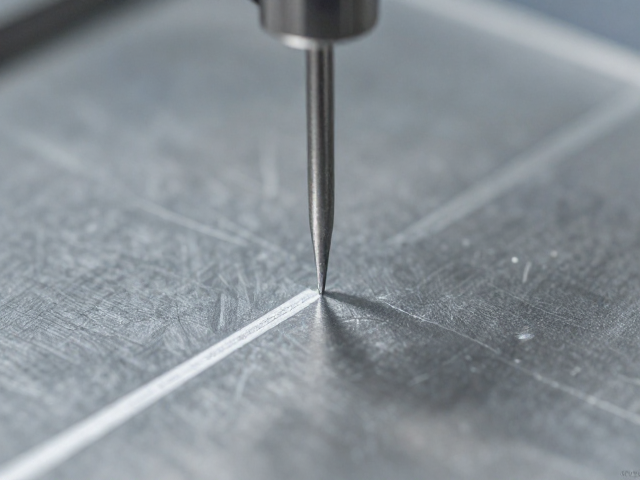
金属坯冲压成型中棒形针距间隙的核心定义 在金属板材冲压成型的生产链条里,模具模仁内部的定位与导向结构直接决定了成品件的尺寸稳定性,其中棒形针距间隙是衡量模具精密配合状态的关键物理指标。该间隙特指模具导向柱与导套、或内部定位销与对应孔位之间
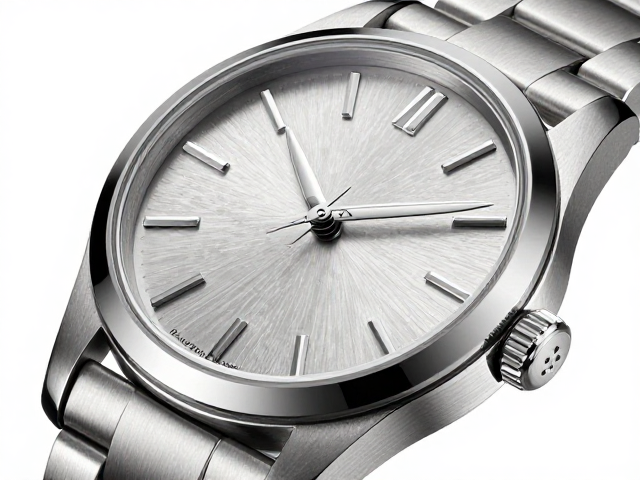
太妃针的几何美学与金属冲压的立体张力 太妃针,这一源自20世纪中叶的经典设计语言,以其独特的“太妃糖”形状——即带有圆润弧度的梯形或水滴状轮廓,在腕表界留下了深刻的视觉印记。它不同于传统柳叶针或棒状针的锐利与直接,而是通过柔和的曲线过渡,
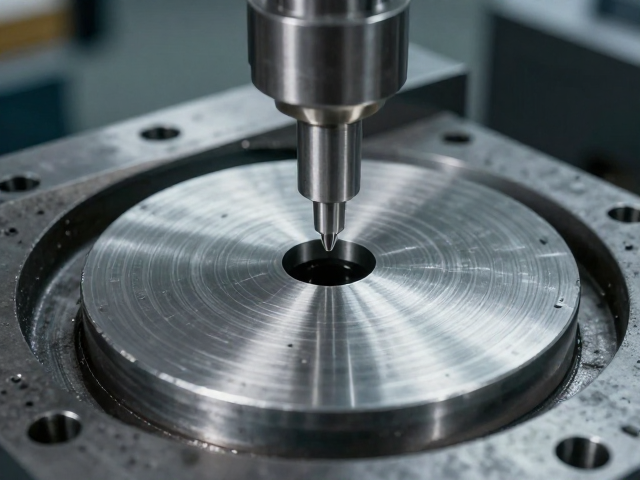
模具定位精度对坯料同心度的初始影响 金属坯料在冲压成型前的定位状态直接决定了最终产品的几何中心一致性。高精度的定位销与导向机构能够有效减少坯料在入模时的初始偏移,这是保证同心度的物理基础。在实际生产环境中,模具分型面的贴合度以及导柱导套的