金属坯冲压成型工艺,镂空机械风针距控制与优化解析
金属坯冲压成型工艺中的镂空设计基础 金属坯料在经历冲压工序时,镂空结构的引入显著改变了材料流动的路径与受力状态。传统的实心板材冲压主要关注成型深度与回弹控制,而带有镂空特征的零件,其边缘区域在模具接触瞬间会产生应力集中现象。这种应力分布的
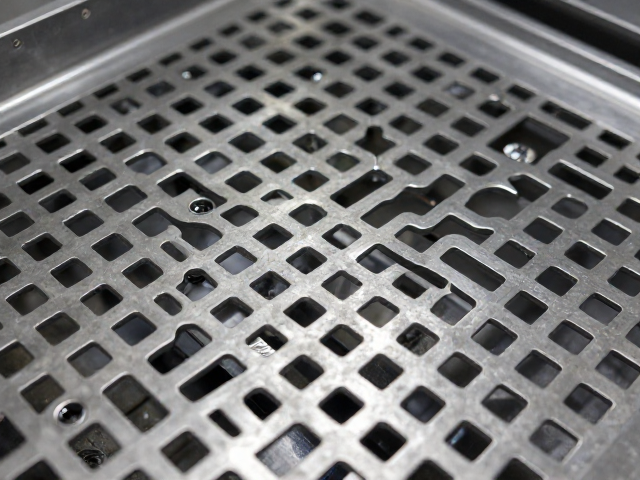
金属坯冲压成型工艺中的镂空设计基础 金属坯料在经历冲压工序时,镂空结构的引入显著改变了材料流动的路径与受力状态。传统的实心板材冲压主要关注成型深度与回弹控制,而带有镂空特征的零件,其边缘区域在模具接触瞬间会产生应力集中现象。这种应力分布的
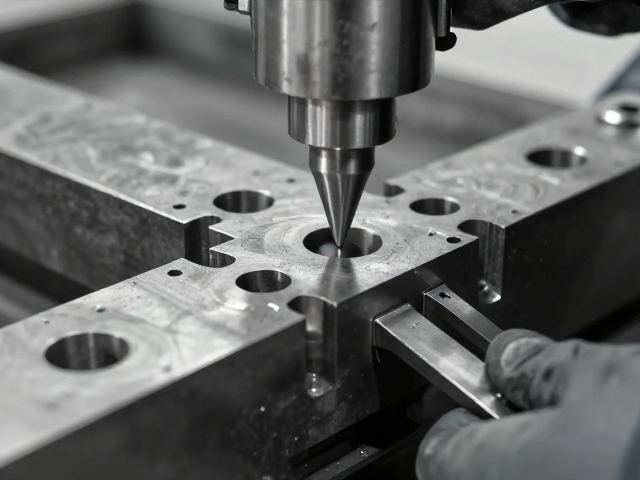
金属坯冲压成型的核心原理与模具设计逻辑 金属坯冲压成型本质上是利用冲压机与专用模具对板材施加压力,使其产生分离或塑性变形,从而获得预定形状和尺寸的零件。这一过程高度依赖模具的精密配合,其中凸模与凹模的间隙直接决定了工件的断面质量、尺寸精度
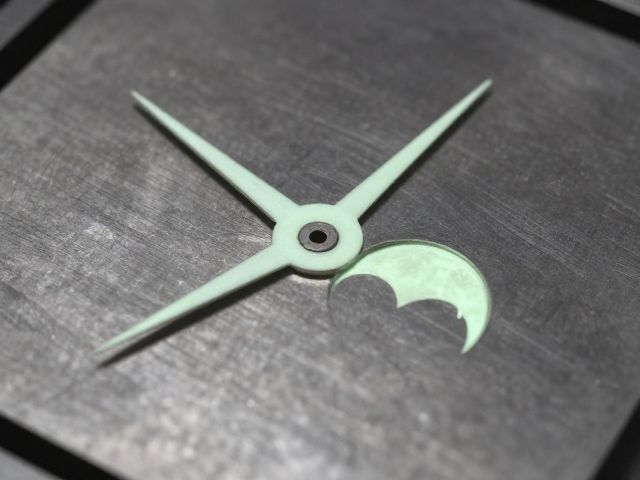
金属坯料的精密冲压成型技术 月相盘指针的制造始于高精度金属板材的选择与预处理,通常选用304不锈钢或黄铜作为基材,这些材料具备良好的延展性与机械强度,能确保指针在长期运转中不变形。冲压工艺的核心在于模具设计的精度,现代精密冲压模具的公差通
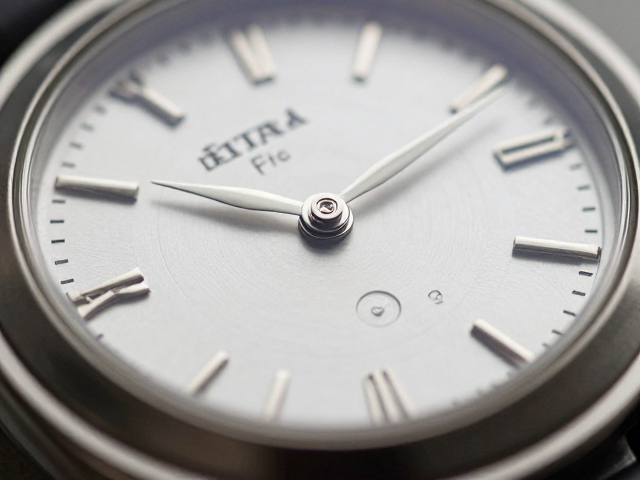
同轴度偏差对机械腕表走时精度的物理影响 机械腕表的核心在于擒纵调速系统,其中摆轮游丝组件的运动稳定性直接决定了计时的准确性。在ETA等主流机械机芯中,表盘上的时、分、秒针通过多层齿轮轴系驱动,若指针根轴与中心轴孔存在同轴度偏差,摆轮在旋转